


Valutare il percorso utensile corretto per la creazione di fori ad alto volume è un passo critico nella produzione di hardware. Quando il tuo progetto richiede dozzine di fori ripetitivi o forme specializzate, optare per la punzonatura della lamiera è spesso la soluzione più conveniente. Questo processo si basa su una forte forza meccanica per tagliare le lastre grezze, producendo caratteristiche coerenti e altamente ripetibili a una frazione del costo operativo dei processi basati sul calore.
Lottare con tempi di ciclo lenti e costi elevati dei pezzi durante la fase di tranciatura può bloccare il lancio di un prodotto. La foratura tradizionale è troppo lenta, e bruciare migliaia di fori circolari identici con un laser può far lievitare rapidamente la tua fattura di produzione. Passare a un sistema di pressa automatizzato bypassa completamente questi colli di bottiglia.
Bilanciare il lavoro di configurazione iniziale rispetto al prezzo unitario in corso è ciò che distingue le produzioni redditizie dai progetti che prosciugano il budget. Esaminiamo come opera una moderna pressa a torretta, analizziamo le caratteristiche formate specifiche che solo un punzone può creare e impariamo come ottimizzare i tuoi progetti per ridurre le spese di produzione.
contenuto:
Cos'è la punzonatura della lamiera?
Applicazioni migliori: griglie, fossette e fori perforati
Perché la punzonatura è più veloce per caratteristiche standard ad alto volume
Soluzioni di tranciatura senza soluzione di continuità presso JUCHENG
FAQ: Domande critiche sulla punzonatura di precisione della lamiera
Cos'è la punzonatura della lamiera?
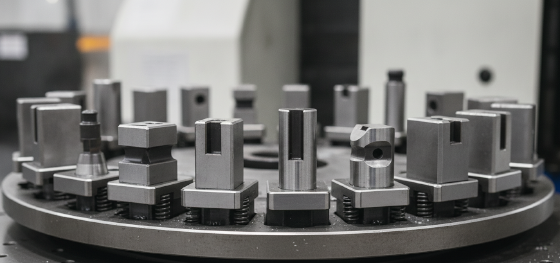
Come funziona il processo di punzonatura della lamiera?
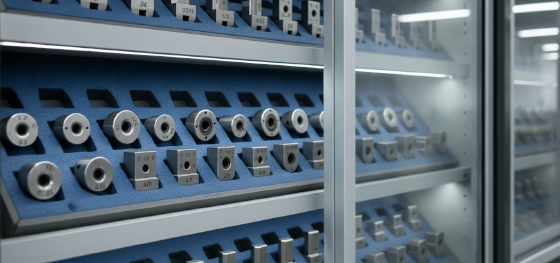
Il processo utilizza un attuatore meccanico o idraulico pesante per guidare un punzone in acciaio temprato attraverso una piastra metallica e in una matrice corrispondente, tagliando istantaneamente un truciolo di metallo che corrisponde alla forma del punzone.
Le fabbriche moderne eseguono questo flusso di lavoro utilizzando avanzati sistemi di punzonatura CNC comunemente chiamati presse a torretta. Queste enormi postazioni di lavoro presentano una giostra rotante che ospita dozzine di forme diverse di punzoni e matrici. Mentre la macchina CNC muove la lastra grezza sul piano di lavoro, la torretta ruota rapidamente per selezionare la dimensione utensile corretta, colpendo la lastra a velocità superiori a centinaia di colpi al minuto.
Questa azione di taglio fisico sottopone la piastra grezza a elevate sollecitazioni di taglio. Progettare un gioco adeguato tra il punzone e la matrice corrispondente è cruciale per prevenire bave sui bordi e prolungare la vita utile dell'utensile. Il pezzo risultante presenta un bordo superiore pulito e leggermente arrotolato e un bordo inferiore tagliato, rendendolo strutturalmente solido e pronto per la lavorazione secondaria.
Applicazioni migliori: griglie, fossette e fori perforati
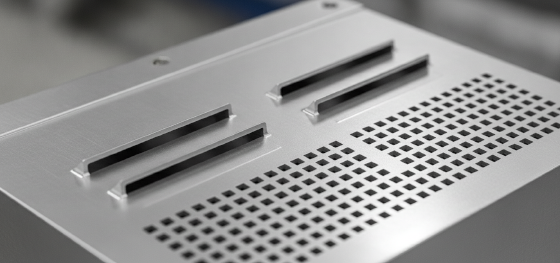
Quali sono le caratteristiche formate uniche che possono essere punzonate nella lamiera?
Una punzonatrice a torretta può creare caratteristiche tridimensionali integrate come feritoie per la ventilazione, bugne per la rigidità strutturale e modelli perforati che sono costosi da produrre con metodi di taglio alternativi.
La vera potenza della punzonatura della lamiera si realizza quando si va oltre i semplici fori rotondi. A differenza dei tagliatori a calore, una pressa a torretta può eseguire una deformazione progressiva del metallo senza separare il materiale. Ad esempio, la creazione di feritoie di ventilazione su armadi elettrici viene completata in un unico colpo verticale di un utensile sagomato, che taglia e piega il metallo simultaneamente per stabilire una ventola protettiva e antipioggia.
Allo stesso modo, la punzonatura di bugne personalizzate o svasature fornisce punti di montaggio affidabili per viti a testa svasata. Griglie perforate ad alta densità, essenziali per la schermatura EMI e le griglie degli altoparlanti, possono essere stampate rapidamente utilizzando gruppi di utensili multi-pin. Questo elimina il percorso lento e noioso di far passare un punto laser su migliaia di piccoli punti individuali.
Perché la punzonatura è più veloce per caratteristiche standard ad alto volume
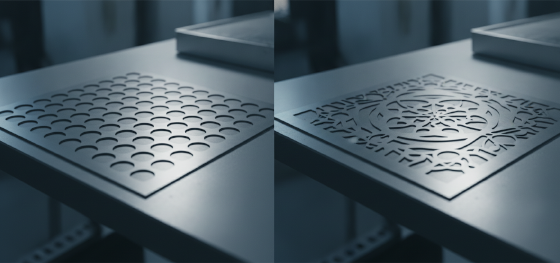
Perché la punzonatura meccanica è più economica del taglio laser per le serie di produzione?
La punzonatura meccanica completa un foro standard o una caratteristica formata complessa in un unico colpo di millisecondo, bypassando il percorso lento e continuo di un laser e riducendo drasticamente i costi di tempo macchina su grandi volumi.
Il confronto tra la punzonatura della lamiera e metodi di taglio alternativi come la profilatura laser rivela significativi compromessi in termini di velocità e costi. Mentre un laser può tagliare praticamente qualsiasi forma personalizzata senza utensili fisici, il suo costo unitario rimane costante perché deve tracciare fisicamente il perimetro di ogni singola caratteristica.
| Dettagli metrici | Punzonatura CNC meccanica | Taglio laser CNC |
|---|---|---|
| Costi di configurazione iniziali | Moderati (Richiede il caricamento degli utensili) | Bassi (Trasferimento diretto del software) |
| Velocità di lavorazione (fori) | Estremamente veloce (colpi istantanei) | Lento (tracciamento perimetro) |
| Capacità di formatura | Sì (asole, bugne, nervature) | No (solo profili piatti) |
| Miglior Abbinamento del Materiale | Alluminio e acciai dolci | Tutti i metalli (qualsiasi durezza) |
Soluzioni di tranciatura senza soluzione di continuità presso JUCHENG
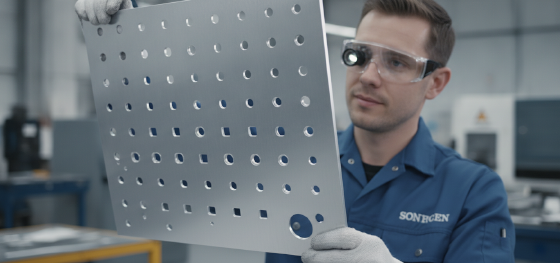
Come gestisce JUCHENG la punzonatura a torretta di alta precisione per progetti personalizzati?
Disponiamo di avanzate stazioni di lavoro a torretta con sistemi a carosello completamente caricati, abbinando le tolleranze personalizzate dei punzoni ai vostri materiali per garantire bordi puliti e senza sbavature.
Come fase critica di tranciatura all'interno del più ampio di fabbricazione della lamiera, la punzonatura CNC stabilisce le fondamenta geometriche per tutti i successivi passaggi di formatura. JUCHENG integra questi potenti sistemi di presse a torretta nelle nostre linee di produzione complete. Questo ci consente di passare rapidamente dai vostri progetti dallo sviluppo iniziale CAD a parti formate ad alta densità con tolleranze strette.
Gestiamo un inventario diversificato di materiali per soddisfare le vostre specifiche esigenze applicative. Che la vostra applicazione richieda alluminio leggero, acciaio inossidabile resistente alla corrosione o acciaio al carbonio altamente formabile, il nostro team configurerà le tolleranze ottimali dei punzoni. Offriamo una revisione DFM gratuita in 24 ore, controllando i vostri modelli piani per eliminare le collisioni degli utensili prima di avviare le nostre macchine. La nostra politica senza MOQ e i cicli di consegna rapidi garantiscono che le vostre serie di prototipi ricevano la stessa esecuzione ad alta precisione dei nostri ordini di produzione ad alto volume.
FAQ: Domande critiche sulla punzonatura di precisione della lamiera
I metalli spessi possono essere lavorati su una pressa a torretta standard?
Le presse a torretta sono generalmente ottimizzate per spessori sottili o medi, tipicamente lavorando metalli da 0,5 mm fino a 6 mm di spessore a seconda della resistenza al taglio della lega grezza. Tagliare materiali più spessi richiede sistemi di stampaggio pesanti o profilatura laser per prevenire un'usura estrema degli utensili.
Come si impedisce la deformazione delle lamiere metalliche durante cicli di punzonatura ad alta densità?
La punzonatura ad alta densità può introdurre tensioni interne che deformano i profili piani. Per prevenire ciò, i nostri sistemi CNC utilizzano percorsi di nidificazione progressivi per distribuire uniformemente il calore e la forza di taglio sulla lamiera grezza. Eseguiamo anche processi di livellamento dedicati per garantire che le parti finite rimangano piatte e entro tolleranza.
Le caratteristiche punzonate personalizzate come le feritoie richiedono l'acquisto di attrezzature specializzate?
Non necessariamente. Disponiamo di un'ampia libreria interna di teste di punzonatura standard e set di matrici di formatura per varie feritoie, svasature e fori per passaggi elettrici. Se il tuo progetto utilizza dimensioni industriali standard, possiamo evitare completamente le spese di attrezzatura NRE.
Cosa causa le bave sul lato di uscita di un foro punzonato?
Le bave si verificano quando il gioco tra punzone e matrice è usurato o troppo grande, causando lo stiramento e lo strappo del metallo invece di un taglio pulito. L'ispezione regolare delle nostre teste in acciaio per utensili e cicli di affilatura tempestivi garantiscono che i giochi delle nostre matrici rimangano stretti, prevenendo bave sul lato di uscita.

