


In Lavorazione CNC, la qualità di un pezzo è spesso giudicata dalla precisione dei suoi fori. Che si tratti di punte metriche standardizzate o di utensili specializzati con lettere come la punta F, ottenere fori di alta qualità richiede più che selezionare la dimensione giusta; richiede una profonda comprensione tecnica di utensili, strategia di lavorazione e scienza dei materiali.
Per gli acquirenti B2B in settori critici, la precisione dei fori influisce sull'assemblaggio, sulla fluidodinamica e sull'integrità del pezzo. Questa guida fornisce approfondimenti tecnici sulle strategie chiave impiegate da Jucheng Precision Technology, dalla selezione della geometria corretta della punta all'ottimizzazione dei parametri di processo, per garantire che i vostri pezzi soddisfino i più severi standard di tolleranza.
contenuto:
Standard degli utensili: dimensioni metriche, imperiali e con lettere per punte
Raggiungere la qualità del foro: circolarità, finitura e rettilineità
Strategia di lavorazione: maschiatura a strappo, alesatura e maschiatura rigida
Fattori del materiale: geometria dell'utensile per plastiche vs. metalli
Standard degli utensili: dimensioni metriche, imperiali e con lettere per punte
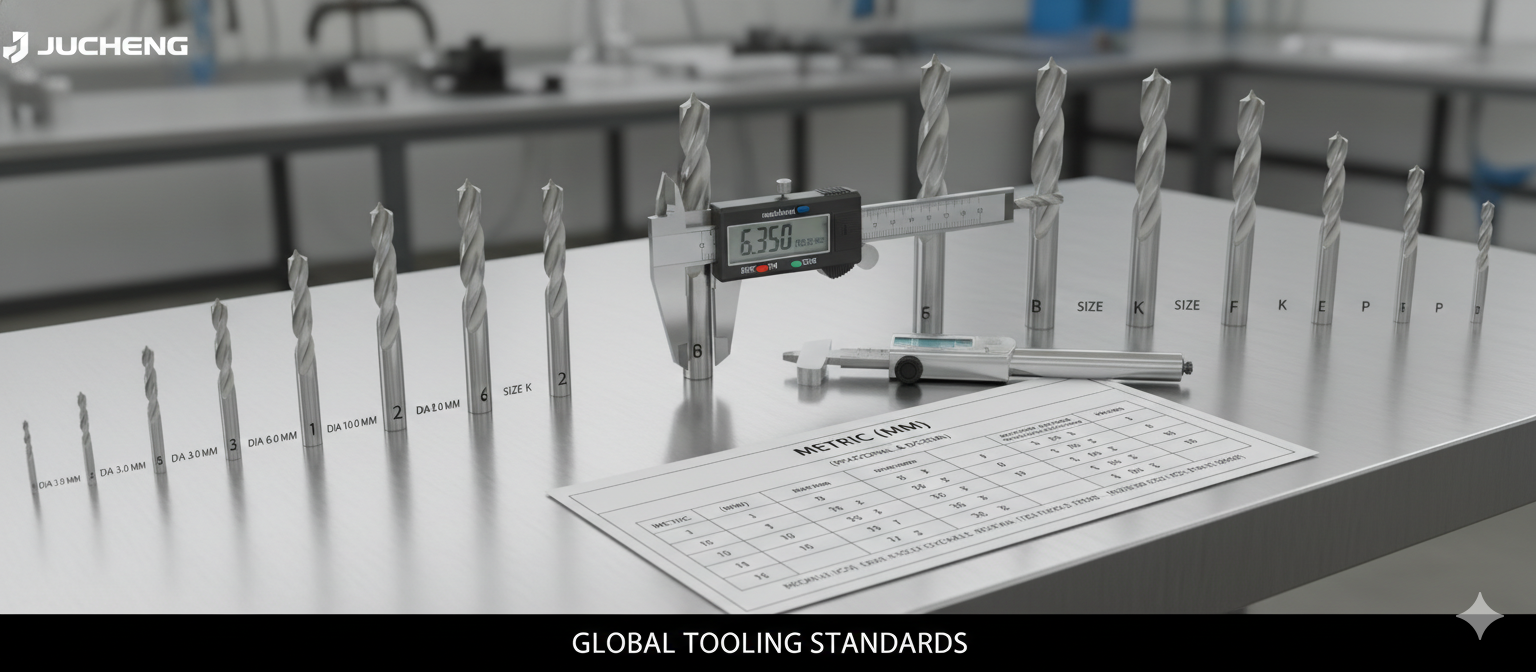
Selezionare lo standard corretto della punta è il primo passo nella foratura di precisione, specialmente quando si passa tra progetti internazionali. Errori qui influiscono direttamente sull'adattamento e sulla funzione finale:
Metrico vs. Imperiale: Le dimensioni metriche sono universali, mentre quelle imperiali (frazioni di pollice) e con lettere (come la punta F) sono comuni nei disegni tecnici nordamericani. Un'officina CNC di alta qualità deve immagazzinare e gestire entrambe le librerie di utensili con precisione.
Geometria della punta: Materiali diversi richiedono angoli di punta e rivestimenti specifici. Per materiali duri, sono necessari un rivestimento specializzato e un angolo di punta più piatto per gestire calore e usura.
Raggiungere la qualità del foro: circolarità, finitura e rettilineità
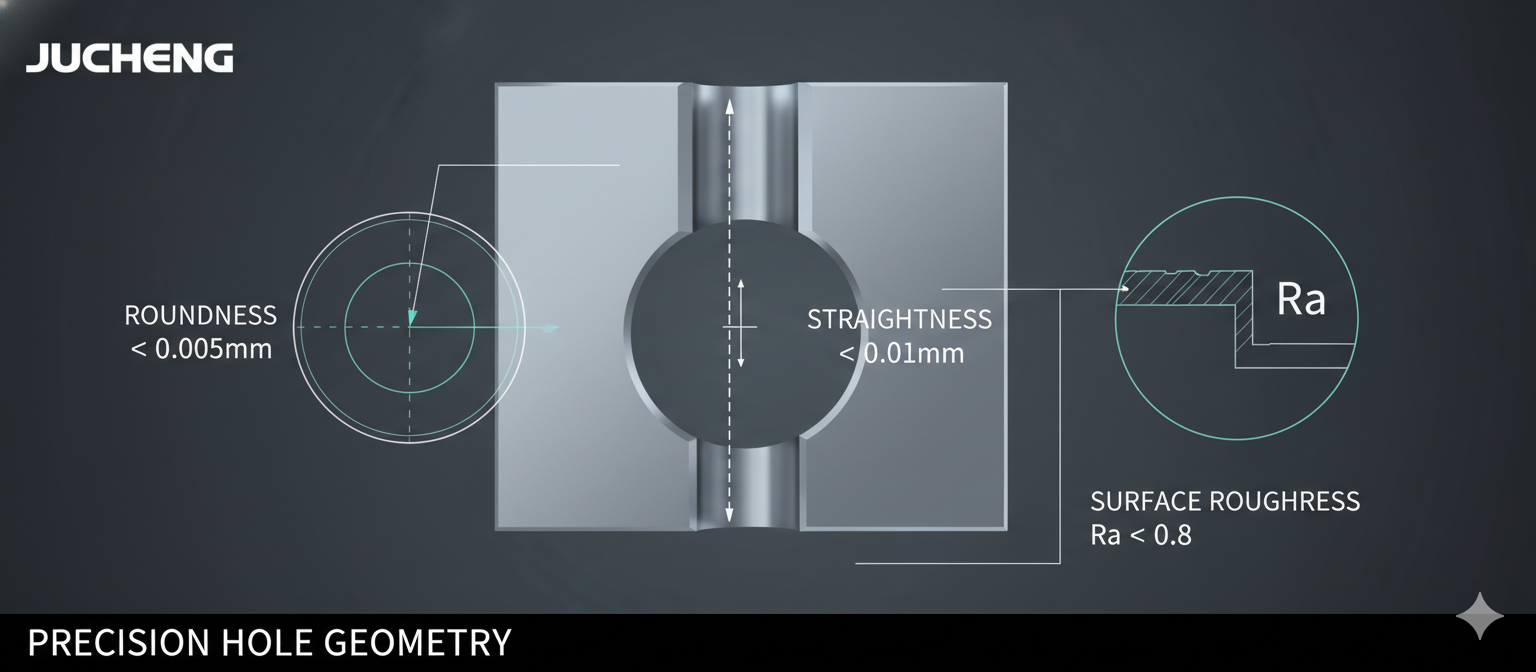
La qualità del foro è definita da tre fattori geometrici chiave oltre al diametro. In applicazioni ad alta precisione, difetti in una qualsiasi di queste aree possono rendere inutilizzabile un pezzo critico:
Circolarità (Rotondità): Il foro deve essere perfettamente rotondo, senza l'effetto di lobatura causato da vibrazioni o da un eccessivo runout dell'utensile. Controllato con apparecchiature di metrologia avanzate come la CMM.
Finitura Superficiale (Rugosità): La parete interna del foro deve essere liscia (basso valore Ra), specialmente per applicazioni di fluidodinamica o tenuta (guarnizioni O-ring).
Rettilineità (Posizione Vera): Il foro deve essere perfettamente dritto e centrato secondo il disegno. I fori profondi sono soggetti a 'deviazione', richiedendo foratura a strappo e velocità di avanzamento ridotte per il controllo.
Strategia di lavorazione: maschiatura a strappo, alesatura e maschiatura rigida
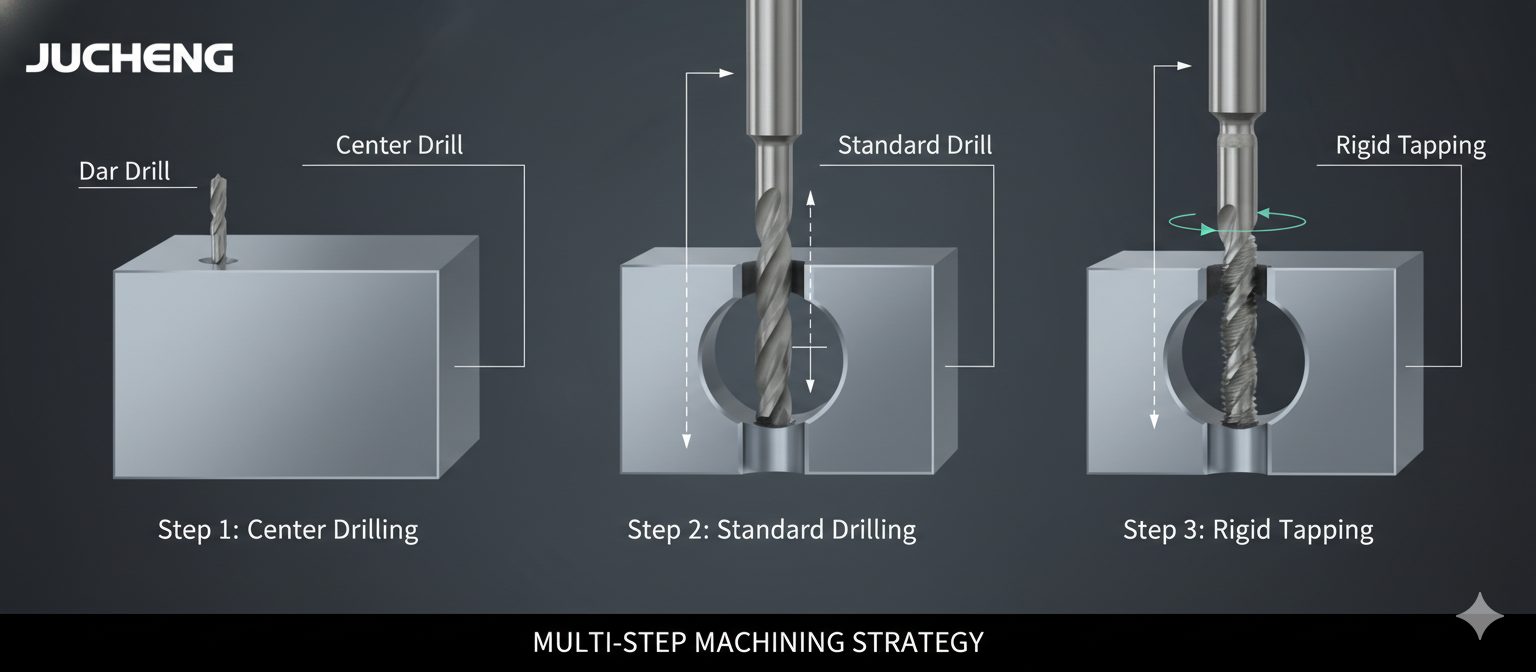
Per ottenere le tolleranze più strette è spesso necessaria una strategia di lavorazione a più fasi, utilizzando diversi utensili e cicli:
Foratura di Centraggio: Un primo passo cruciale che utilizza un utensile corto e rigido per creare un punto di partenza perfettamente posizionato, impedendo alla punta principale di deviare all'ingresso.
Alesatura: Per fori che richiedono la massima precisione (ad esempio tolleranza H7), la foratura è seguita dall'alesatura—una passata di taglio lenta e fine che rimuove materiale minimo per ottenere il diametro finale esatto e una finitura superficiale superiore.
Maschiatura Rigida: Per fori filettati, la maschiatura rigida è essenziale. Questo processo sincronizzato di rotazione dell'utensile e avanzamento garantisce che le filettature siano tagliate con precisione e costanza, cruciale per assemblaggi ad alta affidabilità.
Fattori del materiale: geometria dell'utensile per plastiche vs. metalli

Il materiale da forare determina i parametri di taglio e la geometria della punta richiesti:
Foratura di Metalli: Richiede refrigerante ad alta pressione per gestire il calore, che è la causa principale dell'usura dell'utensile e dell'indurimento del materiale. Angoli dell'elica più bassi sono spesso usati per una maggiore resistenza.
Foratura di plastiche (es. acrilico, nylon): Richiede utensili affilati e altamente lucidati e geometrie specifiche per prevenire la fusione (a causa dell'attrito) o la scheggiatura (a causa della fragilità). Il raffreddamento è fondamentale, ma il refrigerante potrebbe non essere utilizzato per evitare danni chimici alla plastica.
La foratura di precisione è più che semplicemente spingere una punta da trapano. È una strategia avanzata di lavorazione CNC che combina gli standard corretti degli utensili (metrico, imperiale, lettera), processi a più fasi e controllo specifico del materiale. L'esperienza certificata di Jucheng Precision Technology garantisce che i tuoi fori ad alta tolleranza siano sempre accurati e strutturalmente solidi.
Assicura la massima qualità dei fori per i tuoi componenti critici. Contattaci oggi per discutere le tue esigenze di foratura di precisione e lavorazione CNC.

