


Forzare il metallo fuso a solidificarsi entro frazioni di millimetro richiede un intervento industriale aggressivo e costoso. I progettisti hardware spesso rovinano i loro budget commerciali applicando ciecamente limiti estremi di taglio sottrattivo a progetti grezzi di stampaggio. Valutare le tolleranze tra pressofusione e lavorazione meccanica costringe i team di approvvigionamento ad affrontare la brutale realtà fisica della deriva termodinamica. Le leghe bollenti si restringono in modo imprevedibile mentre si raffreddano all'interno di pesanti stampi in acciaio, rendendo la perfezione geometrica assoluta matematicamente impossibile senza un aiuto meccanico secondario. Comprendere una guida alla progettazione per la pressofusione completa ti impedisce di sovraingegnerizzare semplici pareti strutturali che nessuno vedrà mai.
I team di approvvigionamento di solito hanno infarti quando esaminano preventivi di utensili carichi di richieste geometriche microscopiche. Le fonderie devono rallentare drasticamente le loro velocità di iniezione idraulica e sostituire l'acciaio per utensili costoso molto più velocemente per raggiungere quei limiti estremi. Ridurre il prezzo finale del pezzo richiede l'implementazione di una spietata strategia di produzione ibrida.
Padroneggiare questa sovrapposizione dimensionale separa i lanci di prodotto di successo dalle startup hardware fallite. Analizziamo esattamente perché il metallo grezzo si deforma, calcoliamo la penalità finanziaria sbalorditiva della precisione non necessaria e impariamo come mirare ai tuoi percorsi di taglio salvi i tuoi margini di profitto.
contenuto:
Precisione Fondamentale: Iniezione vs Sottrattivo
Moltiplicatori di Costo: Pagare per la Precisione Non Necessaria
L'Approccio Ibrido: Combinare Entrambi i Mondi
Dati Tecnici: Benchmarking dei Limiti Esatti
Turnkey Hub: Integrazione Sottrattiva Senza Soluzione di Continuità
FAQ: Risposte Oneste su Misurazione e Ritiro
Precisione Fondamentale: Iniezione vs Sottrattivo

Perché i metalli grezzi iniettati non riescono a raggiungere obiettivi di assemblaggio microscopici?
Le leghe liquide si restringono violentemente durante la fase di raffreddamento, trascinando la geometria fisica leggermente fuori centro, mentre le billette metalliche solide rimangono completamente termodinamicamente stabili durante le operazioni di taglio fisico a freddo.
Le punte di trapano CNC rotanti operano sotto fisiche completamente diverse. Le frese ad alta velocità rasano strati precisi da un blocco congelato e inflessibile di alluminio aerospaziale. Questo ambiente freddo elimina completamente le variabili di espansione termica, consentendo alla macchina di garantire una perfezione microscopica a zero gap.
La colata di leghe liquide introduce un caos produttivo intenso. Nemmeno gli stabilimenti più avanzati possono prevedere perfettamente l'esatto comportamento microscopico di deformazione di ogni singola geometria del componente. Riconoscere questa differenza materiale fondamentale rimane cruciale per stabilire basi realistiche di controllo qualità.
Moltiplicatori di Costo: Pagare per la Precisione Non Necessaria
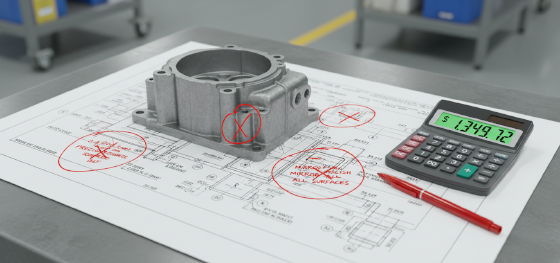
In che modo una sovratolleranza su un progetto distrugge i budget commerciali?
Richiedere una precisione aerospaziale su una copertura estetica costringe la fonderia a fresare CNC ogni singola superficie esterna, triplicando istantaneamente i costi di manodopera senza alcun vantaggio funzionale.
I fondatori esperti di hardware isolano immediatamente le loro esigenze di tolleranza estreme. Se il telaio strutturale è montato all'interno di un armadio server scuro, le pareti esterne devono semplicemente esistere. Richiedere lati perfettamente piani e fresati per una superficie invisibile consuma enormi quantità di tempo macchina.
Proteggere il margine di profitto richiede un controllo aggressivo dell'intero file CAD. Ogni singola specifica di tolleranza rigorosa aggiunge minuti al ciclo di produzione. Eliminare richieste impossibili garantisce che il prodotto rimanga altamente competitivo rispetto ad alternative globali più economiche.
L'Approccio Ibrido: Combinare Entrambi i Mondi
Quando gli ingegneri dovrebbero combinare la metallurgia grezza con la fresatura secondaria?
L'accoppiamento di sensori delicati richiede un adattamento a gioco zero assoluto; gli ingegneri colano la forma complessiva complessa a basso costo, quindi utilizzano frese a 5 assi strettamente sulle superfici di tenuta critiche per garantire prestazioni a tenuta stagna.
Aggiungere un preciso margine di lavorazione per pressofusione al tuo progetto digitale blocca perfettamente questa strategia ibrida. Progetti intenzionalmente specifici montanti di supporto leggermente più spessi del necessario, fornendo all'utensile rotante abbastanza metallo sacrificale per rasare perfettamente in piano.
Questa combinazione strategica scatena la massima scalabilità produttiva. Ottieni le velocità di produzione fulminee delle presse idrauliche ad alta tonnellata, raggiungendo con sicurezza i requisiti di assemblaggio microscopici normalmente riservati a billette aerospaziali completamente fresate, incredibilmente costose.
Dati Tecnici: Benchmarking dei Limiti Esatti
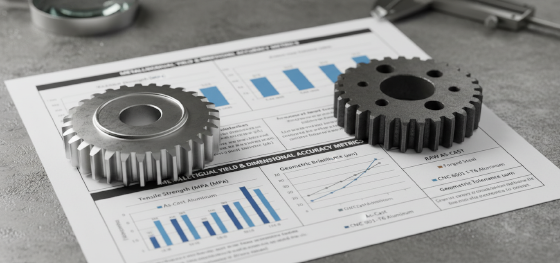
Rivedere la matrice delle tolleranze di pressofusione vs lavorazione fornisce una chiara tabella di marcia finanziaria. I dati seguenti delineano esattamente quando il tuo team di ingegneria deve abbandonare la colata grezza e impiegare l'intervento sottrattivo.
| Requisito Dimensionale | Raw Cast Performance | Secondary Milling Required? |
|---|---|---|
| General Wall Thickness | Excellent (Highly predictable) | No (Keep as-cast) |
| O-Ring Sealing Grooves | Poor (Leaves wavy textures) | Absolutely Mandatory |
| Internal Screw Threads | Terrible (Shrinkage ruins pitch) | Yes (Drill and tap post-cast) |
| Bearing Journals | Poor (Lacks perfect concentricity) | Absolutely Mandatory |
Cross-referencing your blueprint against this matrix immediately highlights financial waste. Stop demanding bearing-journal exactness on standard exterior protective walls. Funneling your budget exclusively toward the features that actually dictate mechanical survival saves immense capital.
Turnkey Hub: Integrazione Sottrattiva Senza Soluzione di Continuità
Why must hardware teams consolidate molding and milling vendors?
Shipping raw parts to external machine shops destroys accountability; if the cutter breaches a hidden gas void, the secondary shop will instantly blame the foundry, leaving you absorbing the massive scrap costs.
Operating our massive precision manufacturing hub completely obliterates this toxic logistical friction. JC Rapid executes the raw injection, utilizes advanced X-ray scans to verify internal density, and loads the hardware directly into our own 5-axis cutting centers.
Stop risking your flagship assemblies on disjointed supply chains. Send your complex CAD models to our engineering department today for a ruthless DFM audit. We pinpoint the exact geometric limits, dial in the required sacrificial layers, and deliver flawlessly mated components.
FAQ: Risposte Oneste su Misurazione e Ritiro
Can switching from aluminum to zinc alloys improve raw casting accuracy?
Yes, drastically. Zinc possesses incredibly fluid dynamics and melts at much lower temperatures, meaning it shrinks far less aggressively, allowing engineers to hit microscopic targets without secondary cutting.
Do moving hydraulic sliders introduce extra geometric deviations?
Moving steel blocks inherently possess tiny mechanical clearances to allow smooth sliding. These microscopic gaps introduce slight geometric shifts that solid, non-moving mold halves simply never experience.
Will aggressive vibratory tumbling alter the final machined measurements?
Heavy ceramic media physically removes microscopic layers of material from the exterior skin. Engineers must calculate this fractional material reduction before finalizing any highly sensitive mounting blueprints.
Why do cross-parting line dimensions require wider acceptable variations?
The extreme hydraulic injection pressure physically forces the two massive steel mold halves apart by a fraction of a millimeter, slightly thickening any feature that crosses that specific separation boundary.

