


Specificare vincoli geometrici arbitrari incenerisce i budget di produzione prima ancora che il mandrino della macchina si impegni. I macchinisti combattono una grave deflessione dell'utensile quando tentano di scolpire cilindri interni perfetti in profondità all'interno di billette di acciaio temprato. La dinamica dei fluidi e le vibrazioni cinetiche dettano il tasso di sopravvivenza assoluto delle Tolleranze dei fori CNC durante la produzione di precisione ad alto volume.
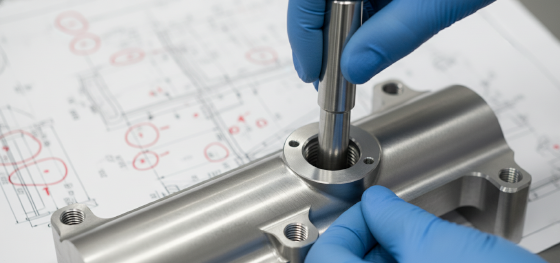
Decidere tra un foro standard e un foro a press-fit ISO H7 precisamente alesato separa l'ingegneria brillante dalla catastrofe finanziaria. Le punte elicoidali standard deviano intrinsecamente all'ingresso, creando geometrie leggermente triangolari completamente inadatte per cuscinetti rotanti critici. Gli ingegneri devono giustificare matematicamente le enormi spese di utensileria secondaria necessarie per ottenere una vera perfezione cilindrica a livello di micron.
Padroneggiare questa specifica matrice dimensionale previene attivamente colli di bottiglia paralizzanti nella linea di assemblaggio. I team di approvvigionamento devono valutare brutalmente l'espansione termica, il runout del mandrino della macchina e il costo sbalorditivo degli alesatori personalizzati in carburo di tungsteno. Il successo dell'hardware di precisione dipende interamente dall'abbinamento della metodologia di taglio designata al requisito esatto di carico meccanico.
Foratura standard vs alesatura di precisione: dove sta il confine?
Un accoppiamento a press-fit H7 previene effettivamente il grippaggio dei cuscinetti?
Stai sprecando il budget in tolleranze dei fori CNC non necessarie?
L'espansione termica rovinerà le tue ispezioni con calibri passa/non passa?
Le barre di alesatura possono sostituire efficacemente i costosi alesatori personalizzati?
Come verificano gli ingegneri Jucheng gli accoppiamenti al micron a Shenzhen?
Quali sono le FAQ più critiche sulla lavorazione dei fori CNC?
Foratura standard vs alesatura di precisione: dove sta il confine?

La foratura standard strappa violentemente il metallo, lasciando gravi segni di spirale e un sovradimensionamento diametrale imprevedibile, mentre l'alesatura di precisione raschia delicatamente la parete interna per bloccare la dimensione in una banda di tolleranza ISO verificabile.
Il tagliente a scalpello fisico di una punta elicoidale standard garantisce matematicamente un foro leggermente non circolare. Man mano che la punta si estende ulteriormente dal mandrino, la leva cinetica amplifica il runout microscopico del mandrino in un forte chatter dell'utensile. Questa deflessione rovina la finitura superficiale interna e distrugge la cilindricità geometrica necessaria per gli alberi meccanici.
Il passaggio alla alesatura di precisione richiede la foratura di un foro pilota leggermente sottodimensionato, lasciando esattamente il materiale di sovrametallo sufficiente affinché l'alesatore scanalato possa raschiarlo via. Gli alesatori contengono più scanalature diritte o elicoidali che seguono il vuoto esistente, levigando fisicamente le creste ruvide. Questa operazione secondaria garantisce che la cavità raggiunga una finitura assolutamente speculare.
| Operazione di lavorazione | Limite di tolleranza tipico | Finitura superficiale (Ra) | Caso d'uso ingegneristico primario |
|---|---|---|---|
| Foratura standard a punta elicoidale | +/- 0,100 mm | Ruvida (3,2 a 6,3 µm) | Gioco standard per bulloni, canali del fluido |
| Alesatura meccanica | +/- 0,010 mm (H7/H8) | Liscia (0,8 a 1,6 µm) | Allineamento per spinotti, accoppiamenti con leggera interferenza |
| Alesatura a punta singola | +/- 0,005 mm | Specchio (0,4-0,8 µm) | Supporti per cuscinetti ad alta velocità, posizionatori pesanti |
Un accoppiamento a press-fit H7 previene effettivamente il grippaggio dei cuscinetti?

Richiedere una tolleranza H7/g6 diventa assolutamente obbligatorio quando si inseriscono cuscinetti in acciaio ad alta velocità in alloggiamenti statici in alluminio per impedire fisicamente che l'anello esterno ruoti liberamente.
Se la cavità CNC è lavorata con una frazione di micron troppo grande, le vibrazioni cinetiche costringono il cuscinetto a slittare. L'anello esterno sfrega attivamente contro la parete morbida in alluminio, grippando istantaneamente il materiale e distruggendo l'intero alloggiamento del riduttore. L'ingegneria di precisione si basa interamente su questo attrito di interferenza microscopico.
Al contrario, una cavità eccessivamente sottodimensionata schiaccia brutalmente la sede del cuscinetto durante il montaggio. Questa pressione radiale verso l'interno comprime i delicati cuscinetti a sfere interni contro le loro piste, distruggendo il gioco progettato. Il meccanismo si surriscalda immediatamente all'attivazione, garantendo un catastrofico grippaggio cinetico entro pochi minuti dall'avviamento del motore.
Stai sprecando il budget in tolleranze dei fori CNC non necessarie?

Specificare una tolleranza ISO H7 per un semplice foro di passaggio progettato solo per far passare un bullone di montaggio standard rappresenta uno spreco terrificante di capitale finanziario e tempo di mandrino.
La alesatura di cavità profonde e cieche richiede velocità di avanzamento estremamente basse e un refrigerante ad alta pressione aggressivo per eliminare i trucioli microscopici. Se i densi trucioli di titanio non vengono evacuati, si avvolgono attorno ai taglienti e spezzano violentemente la costosa alesatrice personalizzata in carburo in profondità nel pezzo, trasformando l'intera billetta in scarto immediato.
Costringere i macchinisti a rispettare strette bande diametrali su caratteristiche geometriche non critiche fa aumentare i costi di ingegneria non ricorrente (NRE) senza alcun guadagno funzionale. I team di approvvigionamento devono verificare senza pietà i loro progetti CAD, declassando i fori non portanti a tolleranze di foratura standard per accelerare artificialmente il ciclo di produzione.
L'espansione termica rovinerà le tue ispezioni con calibri passa/non passa?
Il riscaldamento termico distorce fisicamente il reticolo atomico del pezzo durante le passate di sgrossatura aggressive, invalidando matematicamente qualsiasi misurazione micrometrica effettuata mentre il metallo è ancora caldo.
Misurare un foro in alluminio appena alesato mentre il metallo è incandescente per il calore cinetico fornisce dati di ispezione profondamente errati. L'operatore CNC potrebbe confermare una dimensione perfetta sul banco della macchina. Tuttavia, una volta che la billetta si raffredda a temperatura ambiente, la cavità si restringe violentemente verso l'interno.
Questo restringimento post-lavorazione fa sì che il componente precedentemente approvato fallisca immediatamente un test con calibro tampone Go/No-Go in acciaio temprato a freddo nel laboratorio di controllo qualità. Le officine di precisione di alto livello inondano attivamente la zona di taglio con refrigerante a temperatura controllata e impongono lunghi periodi di raffreddamento prima di verificare ufficialmente gli accoppiamenti con interferenza a livello di micron.
Le barre di alesatura possono sostituire efficacemente i costosi alesatori personalizzati?
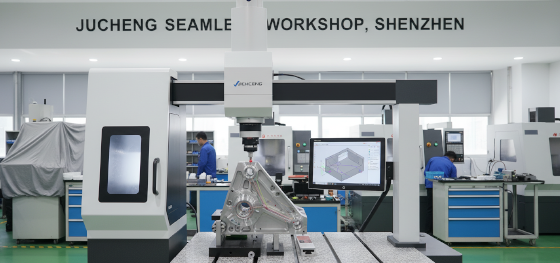
Le barre di alesatura a punta singola offrono un'alternativa altamente economica alle alesatrici personalizzate in metallo duro per diametri interni superiori a venti millimetri, riducendo drasticamente i costi di inventario degli utensili.
Le alesatrici in metallo duro di dimensioni personalizzate costano centinaia di dollari ciascuna e si degradano rapidamente quando tagliano l'acciaio per utensili D2 abrasivo. Una volta che l'alesatrice si consuma di due micron, taglia sottodimensionata e diventa completamente inutile. Non è possibile regolare dinamicamente un'alesatrice solida; bisogna buttarla via e acquistare un utensile nuovo.
Una testa di alesatura contiene un singolo inserto in carburo sostituibile incredibilmente economico. La testa programmabile consente agli operatori CNC di impostare digitalmente offset microscopici specifici tramite il controllo della macchina. Se l'inserto si consuma, il macchinista regola semplicemente il parametro di offset di 0,001 mm per compensare istantaneamente, mantenendo la produzione in funzione ininterrottamente.
Come verificano gli ingegneri Jucheng gli accoppiamenti al micron a Shenzhen?
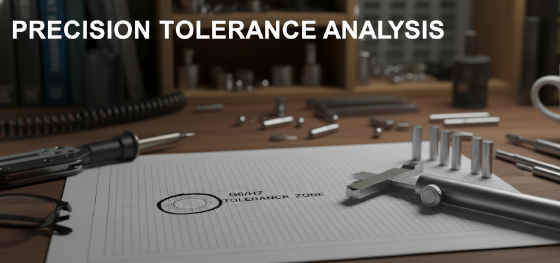
Operando nel cuore del polo produttivo di precisione di Shenzhen, Jucheng impiega cinematica a 5 assi ultra-rigida e CMM ottiche per eliminare l'oscillazione catastrofica del mandrino.
Navigare nell'approvvigionamento globale di hardware [2026] richiede l'eliminazione assoluta delle congetture di misurazione analogiche in officina. Affidarsi a calibri digitali per verificare un supporto di cuscinetto H7 garantisce il fallimento dell'assemblaggio. I nostri team di garanzia qualità utilizzano tamponi calibrati in acciaio temprato all'interno di laboratori pesantemente climatizzati a 20°C.
Eseguiamo rigorose revisioni DFM gratuite sui tuoi progetti CAD prima che il mandrino giri. I nostri ingegneri declassano proattivamente le tue tolleranze strette non necessarie per ridurre i costi di lavorazione, preservando perfettamente i tuoi accoppiamenti forzati critici dei cuscinetti. Supportati dai protocolli ISO9001:2015, produciamo hardware intelligente e verificato senza restrizioni MOQ.
Quali sono le FAQ più critiche sulla lavorazione dei fori CNC?
Risolvere variabili cinetiche complesse previene disastrosi guasti di assemblaggio quando si progettano profili metallici spessi per la fabbricazione industriale di precisione.
Si può ottenere una tolleranza H7 utilizzando solo una punta elicoidale standard?
Assolutamente no. Le punte elicoidali standard deviano leggermente all'ingresso e tagliano intrinsecamente sovradimensionate a causa della violenta meccanica fisica del loro tagliente trasversale. Ottenere un accoppiamento forzato H7 certificato richiede un'operazione secondaria dedicata di alesatura o di alesatura a punto singolo per levigare perfettamente le pareti.
La foratura profonda aumenta il rischio di guasti di tolleranza?
Sì, gravemente. Man mano che l'utensile da taglio si estende ulteriormente dal mandrino rigido, la leva meccanica amplifica le micro-vibrazioni del mandrino in un forte sfarfallio dell'utensile. Questa violenta deflessione rovina la finitura superficiale interna e distrugge completamente la cilindricità geometrica del foro profondo.
Perché i macchinisti usano tamponi Go/No-Go invece dei calibri digitali?
I calibri scorrevoli soffrono di errore di Abbe (flessione delle ganasce) e non possono misurare fisicamente con precisione la geometria interna profonda di un foro stretto. I tamponi in acciaio temprato forniscono una verifica meccanica immediata e infallibile dell'intera banda di tolleranza cilindrica senza errori di lettura umani.

