


Specificare i limiti dimensionali durante lo sviluppo hardware richiede di bilanciare le aspettative CAD ideali con le realtà fisiche della lavorazione dei polimeri. I progettisti meccanici spesso faticano quando passano da assemblaggi digitali 3D rigidi a componenti stampati a iniezione nel mondo reale, specialmente durante le fasi iniziali di prototipazione e produzione ponte. Comprendere le tolleranze ottenibili per lo stampaggio a iniezione rapido previene costose interferenze di assemblaggio ed elimina infinite modifiche in officina. Allineare le aspettative di progettazione con le capacità degli stampi morbidi garantisce che i tuoi prototipi funzionali raggiungano un accoppiamento meccanico affidabile fin dal primo colpo.
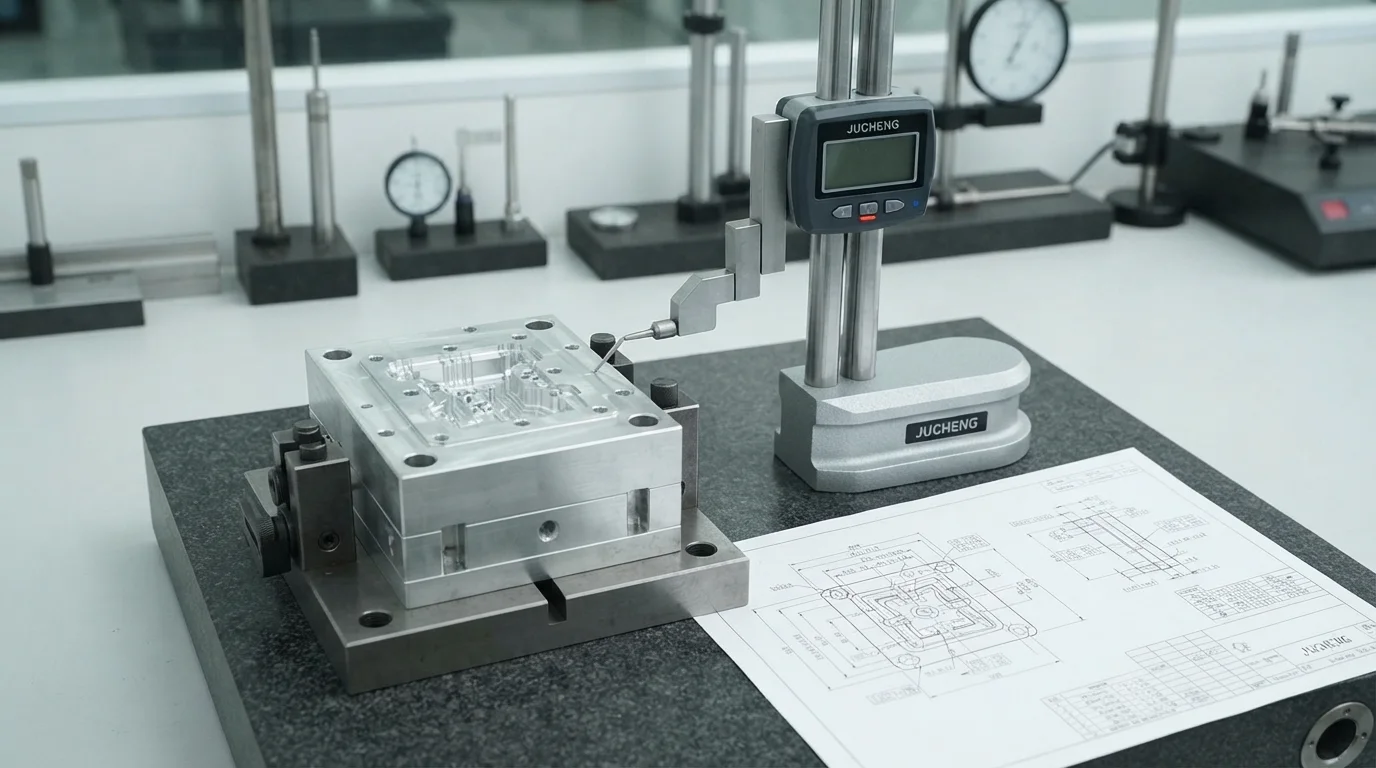
Valutare i confini di precisione all'interno tolleranze dello stampaggio rapido richiede di analizzare come la precisione della lavorazione dei metalli interagisce con il successivo comportamento di raffreddamento dei polimeri. Utilizzare inserti in alluminio morbido o acciaio pre-temprato accelera le iterazioni di progettazione iniettando resine ingegneristiche genuine sotto le reali pressioni di produzione. Esaminiamo quale livello di precisione gli ingegneri possono realisticamente aspettarsi dagli stampi morbidi rapidi e come il campionamento iniziale garantisce la fedeltà dimensionale.
Indice
1. Quale livello di precisione puoi aspettarti dagli stampi morbidi?
2. Cavità lavorate a CNC vs. Parti in plastica finali
3. Come Jucheng Precision garantisce le tolleranze sui campioni di prima produzione
Quale livello di precisione ci si può aspettare dagli stampi morbidi?
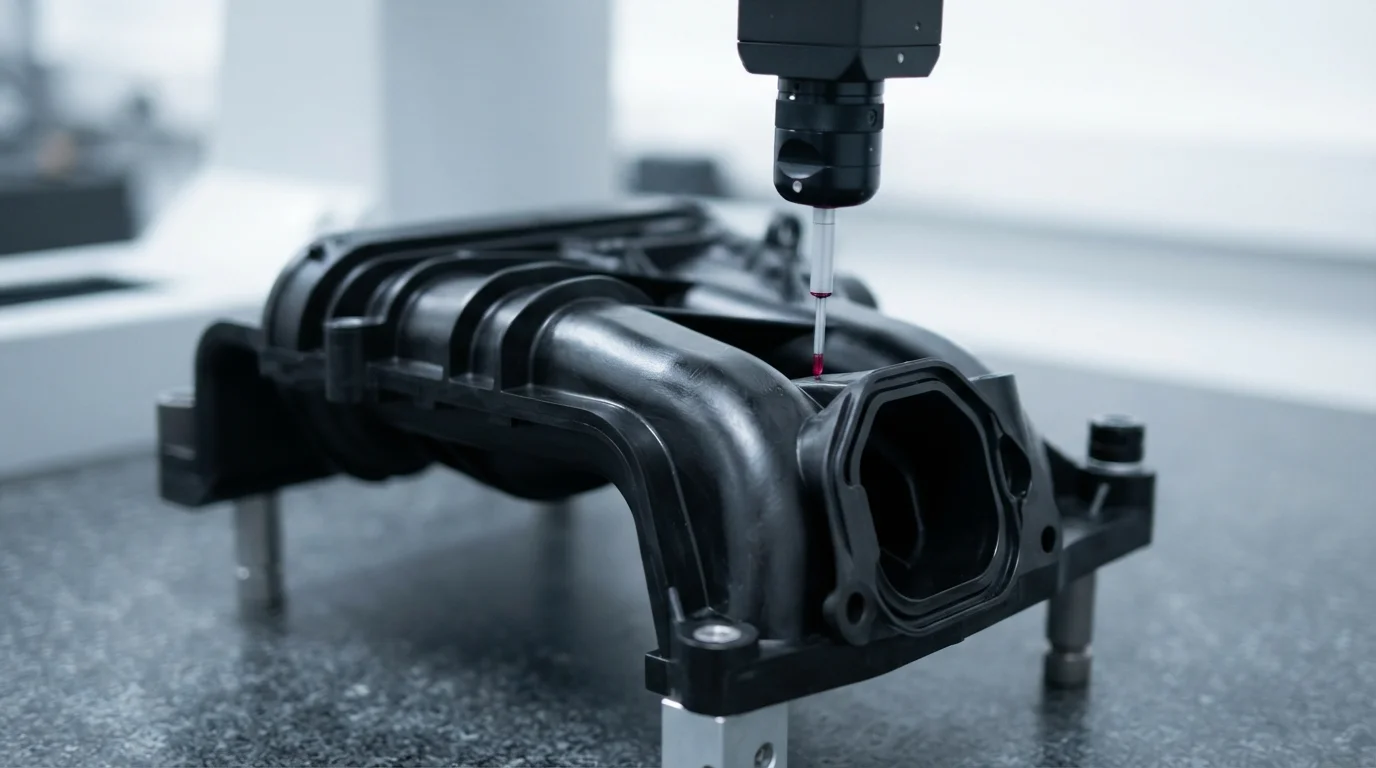
Domanda: Quali tolleranze dimensionali lineari standard sono realisticamente ottenibili quando si utilizza lo stampaggio a iniezione rapido? Per le materie plastiche ingegneristiche standard, gli stampi rapidi lavorati a CNC ad alta velocità producono tipicamente tolleranze lineari tra più o meno 0,05 mm e più o meno 0,1 mm a seconda della geometria.
I framework di produzione ponte che utilizzano piastre in alluminio o acciaio pre-temprato forniscono un'eccezionale stabilità dimensionale durante i test iniziali del prodotto. Mentre gli stampi di produzione multi-tonnellata ottimizzati per milioni di cicli raggiungono una ripetibilità a lungo termine più stretta, l'utensileria rapida offre una precisione di base impressionante adatta per l'assemblaggio funzionale e le valutazioni beta. Acquistare un Servizio di attrezzaggio rapido dedicato consente ai team di sviluppo prodotto di verificare le interfacce meccaniche senza immobilizzare capitale in acciaio duro costoso. Acquistare componenti strutturali personalizzati tramite un Servizio di lavorazione CNC avanzato garantisce che gli assemblaggi meccanici accoppiati si allineino senza problemi.
Valutare la precisione dimensionale attraverso diversi livelli di produzione richiede il monitoraggio di parametri ingegneristici specifici:
| Categoria di stampaggio | Tolleranza lineare ottenibile | Ambito di applicazione tipico |
|---|---|---|
| Stampo rapido in alluminio | ±0,05 mm a ±0,10 mm | Prototipi NPI, componenti ponte funzionali |
| Stampi in acciaio P20 pre-temprato | ±0,03 mm a ±0,08 mm | Produzioni a basso volume fino a 10.000 unità |
| Attrezzature di produzione temprate | ±0,015 mm a ±0,05 mm | Produzione in serie ad alto volume (milioni di iniezioni) |
Cavità lavorate a CNC rispetto ai pezzi finali in plastica
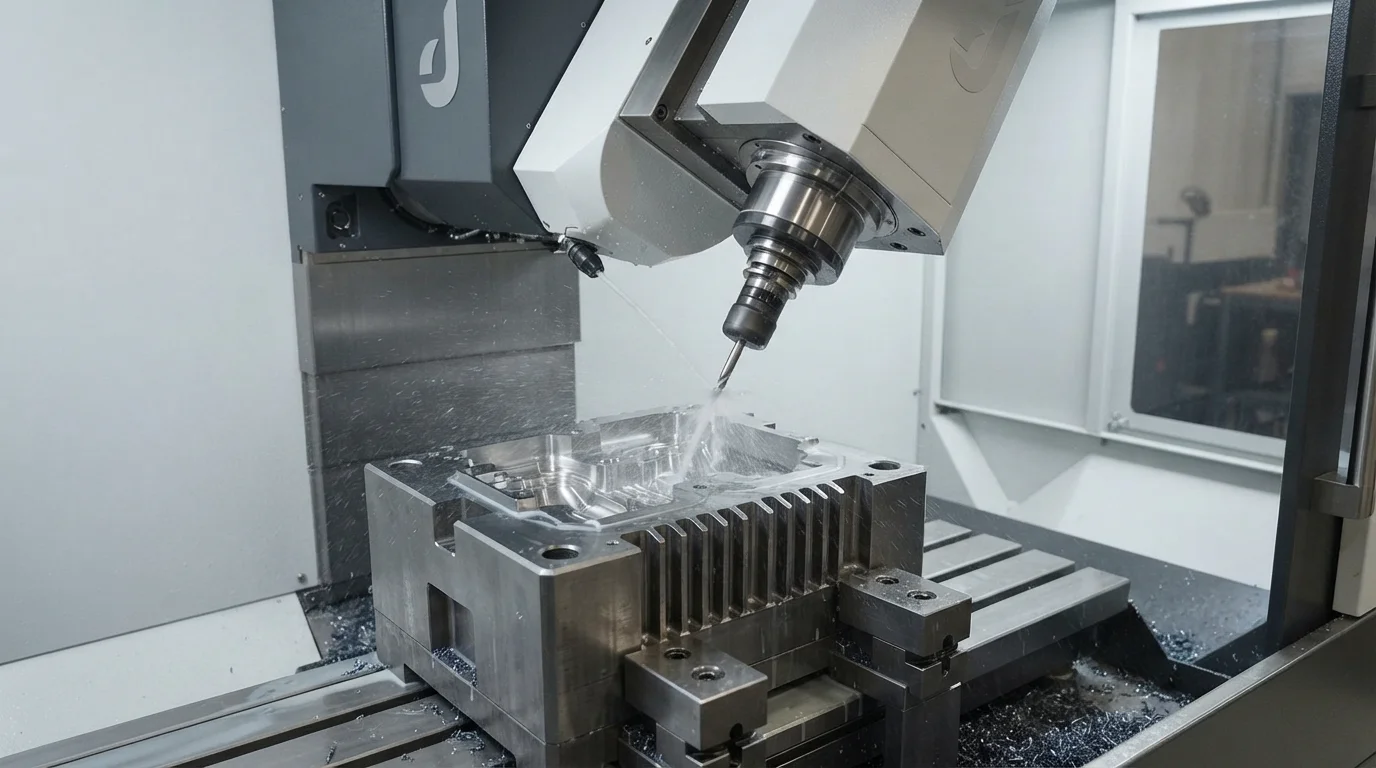
Domanda: Perché le dimensioni della plastica stampata si discostano spesso leggermente dalle dimensioni fisiche della cavità metallica lavorata a CNC? I polimeri fusi subiscono contrazione termica, ritiro volumetrico e velocità di raffreddamento non uniformi durante la transizione dall'iniezione liquida ai pezzi solidi.
Centri di fresatura CNC ad alta velocità incidono cavità di stampo in metallo con estrema precisione a livello di micron. Tuttavia, una volta che la resina ad alta pressione entra nello stampo, subentrano complessi fenomeni fisici. I polimeri cristallini e semicristallini come Nylon (PA) si ritirano significativamente più delle plastiche amorfe come ABS o Policarbonato (PC). I costruttori di stampi esperti devono pre-compensare le dimensioni CAD, ingrandendo la cavità metallica per assorbire i tassi di ritiro previsti. Utilizzare un Servizio di stampaggio a iniezione agile garantisce che i parametri di processo rimangano stabili, prevenendo deformazioni impreviste o derive dimensionali nei lotti pilota.
La gestione delle variabili complesse tra la lavorazione del metallo e il comportamento finale della plastica comporta il monitoraggio dei fattori critici di processo:
- Ritiro volumetrico della resina— Diverse famiglie di polimeri si contraggono a velocità che vanno dallo 0,2 percento a oltre il 2,5 percento durante il raffreddamento
- Temperature di fusione e dello stampo—Inconsistent thermal regulation across mold blocks introduces localized dimensional variations
- Packing pressure profiles—Proper holding pressure prevents sink marks but excessive packing alters overall part dimensions
How Jucheng Precision Guarantees Tolerances on First-Off Samples
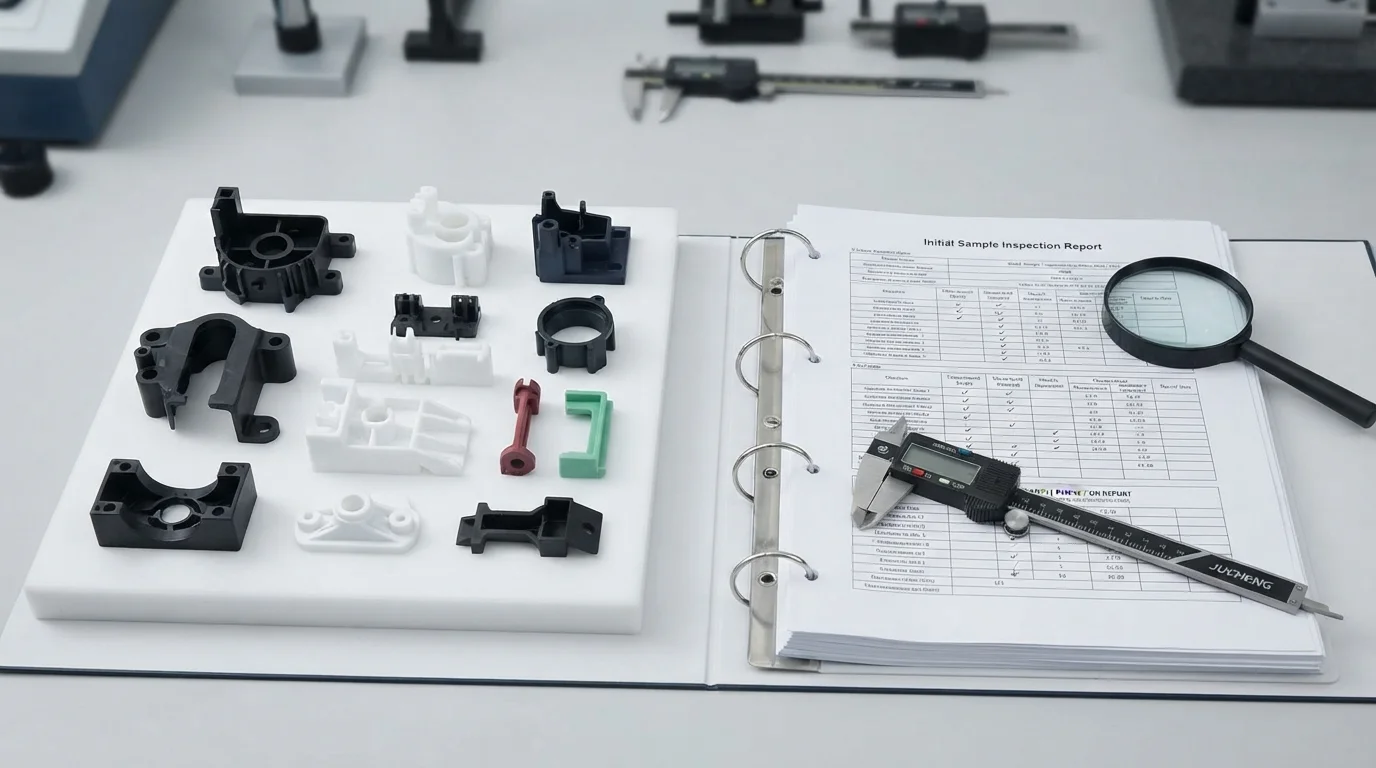
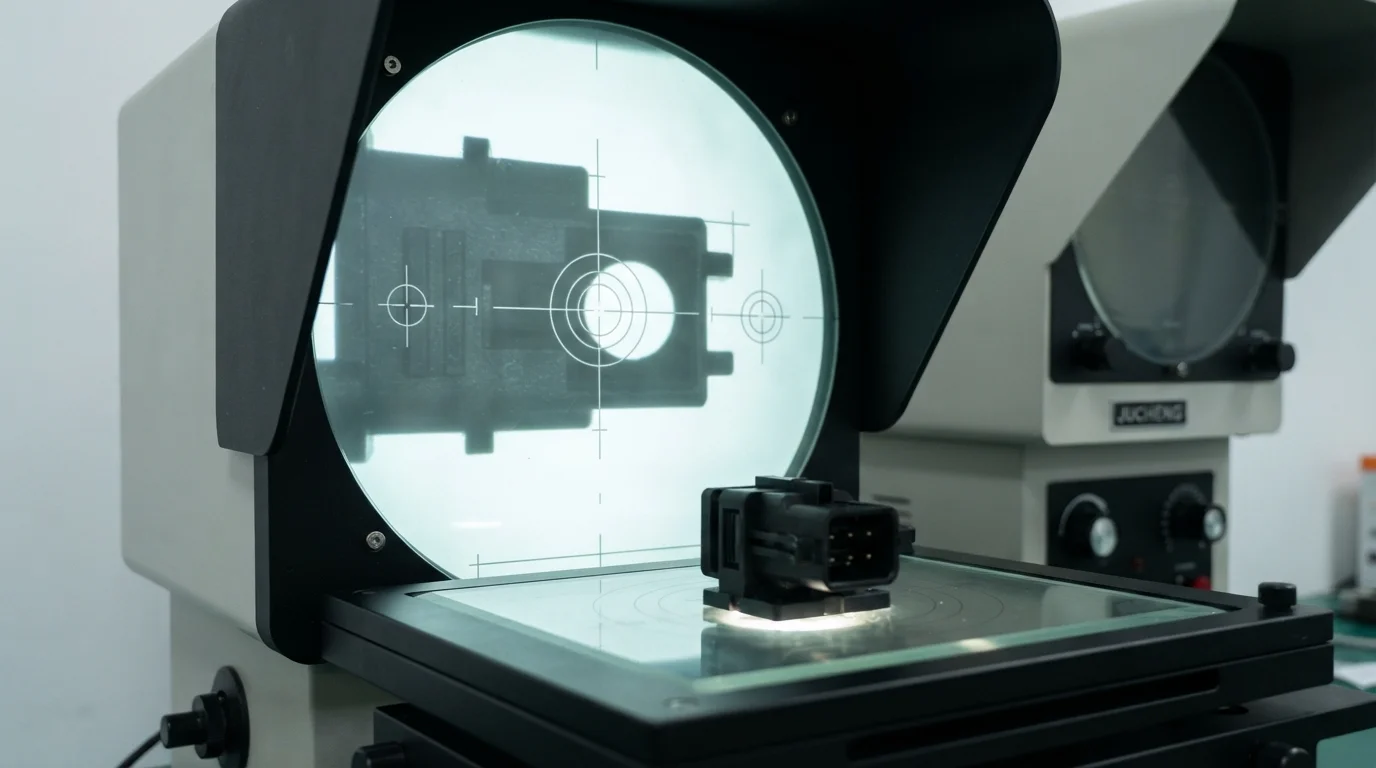
Question: How does Jucheng Precision verify that initial trial shots meet strict engineering specifications before mass sampling? Comprehensive coordinate measuring machine (CMM) inspections generate detailed dimensional reports for every T1 sample run.
Jucheng Precision supporta gli innovatori dell'hardware fornendo recensioni revisioni DFM gratuite 24 ore su 24 reviews that analyze draft angles, wall uniformity, and gate locations prior to cutting metal. Operating with 150+ advanced CNC machines—including 25 high-precision 5-axis systems—alongside 35+ specialized injection molding presses, our ISO 9001 and ISO 13485 certified facilities ensure absolute dimensional repeatability. Sourcing expert engineering guidance guarantees your functional prototypes meet strict tolerance callouts seamlessly.
Partnering with an internationally certified manufacturer guarantees full material traceability and rigorous metrology reporting. Key operational strengths of our precision framework include:
- Advanced CMM metrology validation—Automated touch probes verify complex geometric coordinates against digital CAD models
- In-house toolroom fine-tuning—Skilled toolmakers adjust rapid mold cavities quickly based on initial T1 sample inspection data
- Nessun vincolo di quantità minima d'ordine—No MOQ policies allow exact inventory alignment with precise testing requirements
Ready to validate your next hardware design? Get a Free DFM Tolerance Review from Our Engineering Team to ensure your parts meet exact specification standards.
Domande Frequenti (FAQ)
What linear dimensional tolerances can be expected from rapid injection molding?
For standard engineering plastics, rapid soft molds typically achieve linear tolerances between plus-or-minus 0.05 mm and plus-or-minus 0.1 mm, depending on part geometry and resin selection.
Why do molded plastic parts differ slightly in size from CNC-machined mold cavities?
Molten polymers undergo thermal contraction and volumetric shrinkage during cooling, requiring mold makers to pre-compensate CAD dimensions to achieve accurate final part sizes.
How does Jucheng Precision ensure dimensional accuracy on initial trial samples?
Jucheng Precision utilizes advanced CMM metrology inspection, rigorous T1 sample reporting, and in-house toolroom fine-tuning to guarantee precise dimensional compliance.

