


La progettazione di componenti stampati a iniezione richiede una stretta aderenza alle regole geometriche, in particolare per quanto riguarda le sezioni trasversali strutturali. Quando i progettisti di prodotto introducono transizioni improvvise tra aree spesse e sottili, le velocità di raffreddamento fluttuano drasticamente attraverso il pezzo, portando a severe tensioni interne, segni di avvallamento visibili e deformazioni inaspettate. Mantenere una corretta tolleranza sullo spessore della parete per stampi a iniezione rapida garantisce che i tuoi prototipi stampati rapidamente mantengano stabilità strutturale e geometria dimensionale precisa senza richiedere modifiche urgenti allo stampo.
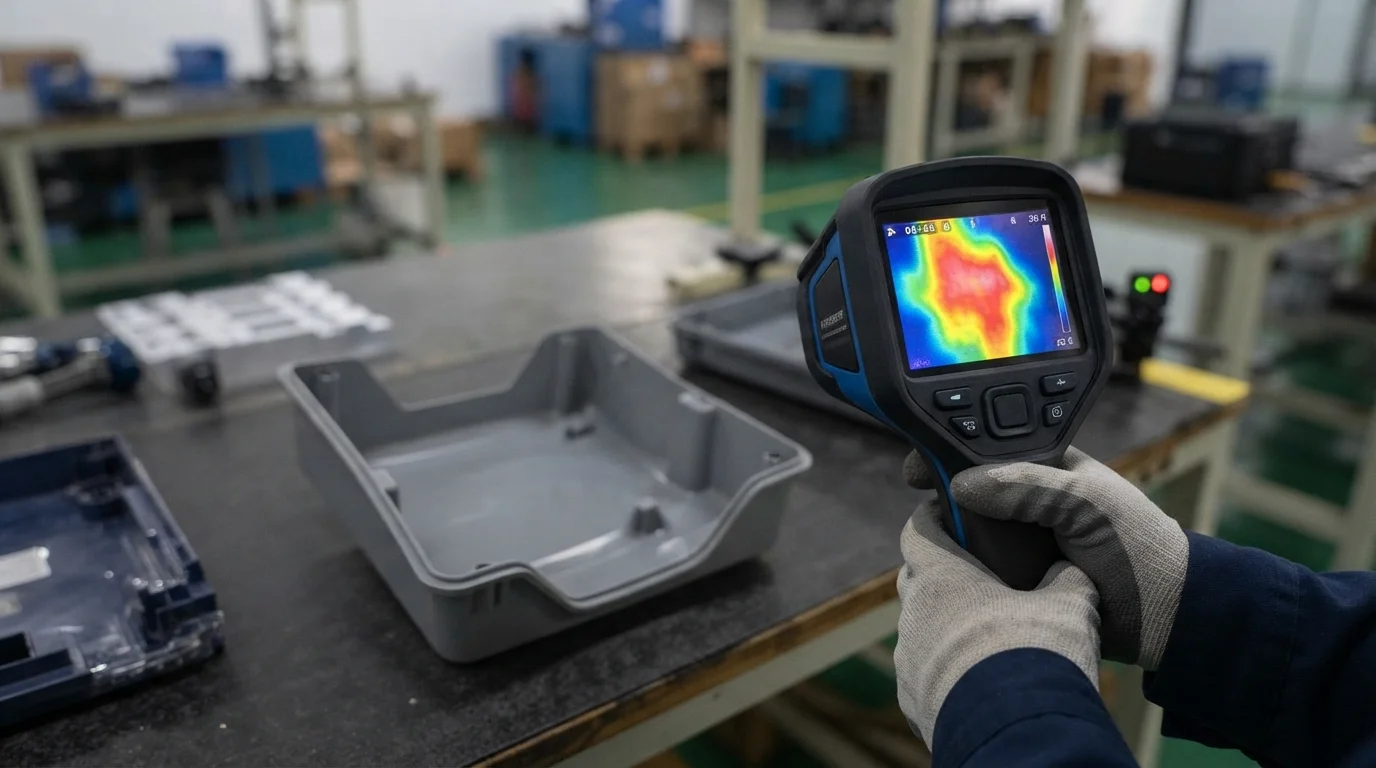
Bilanciare la geometria della sezione trasversale entro tolleranze dello stampaggio rapido richiede il rispetto di soglie ingegneristiche consolidate per le comuni resine termoplastiche. L'utilizzo di stampi ponte modulari in alluminio o acciaio pre-temprato accelera i programmi di sviluppo mentre si processano polimeri autentici sotto pressioni reali di pressa. Esaminiamo le regole d'oro dello spessore uniforme della parete e impariamo come prevenire il ritiro differenziale durante le prime fasi NPI.
Indice
1. La Regola d'Oro: Spessore Uniforme della Parete per Tolleranze Ristrette
2. Come le Variazioni nello Spessore della Parete Causano Ritiro Differenziale e Deformazione
3. Intervalli di Spessore della Parete Raccomandati per Comuni Plastiche Ingegneristiche
La Regola d'Oro: Spessore Uniforme della Parete per Tolleranze Ristrette
Domanda: Perché gli ingegneri dello stampaggio a iniezione enfatizzano il mantenimento di uno spessore uniforme della parete in ogni sezione di un pezzo in plastica? Sezioni trasversali uniformi garantiscono velocità di raffreddamento uniformi, prevenendo gradienti di stress termico localizzati che portano i pezzi fuori tolleranza.
Quando il polimero fuso fluisce in una cavità di stampo rapido in alluminio o acciaio, le sezioni più sottili si congelano quasi istantaneamente mentre le connessioni di boss più spesse o gli angoli trattengono il calore molto più a lungo. Questo comportamento di raffreddamento non uniforme crea forze di trazione interne mentre il materiale solidifica a velocità diverse. Utilizzare un Servizio di stampaggio a iniezione agile garantisce che i parametri di processo siano ottimizzati, mentre un Servizio di prototipazione versatile consente ai team di ingegneria di verificare le transizioni fisiche della parete prima della produzione di massa. L'approvvigionamento di pezzi di precisione tramite un Servizio di lavorazione CNC esperto garantisce una corrispondenza pulita della cavità.
Valutare le sezioni trasversali strutturali e mantenere profili di parete stabili comporta il monitoraggio di specifiche linee guida ingegneristiche:
| Polimero ingegneristico | Intervallo di Parete Raccomandato | Spessore massimo della nervatura (percentuale della parete) |
|---|---|---|
| ABS standard | Da 1,00 mm a 3,00 mm | Dal 50% al 60% della parete nominale |
| Policarbonato (PC) | Da 1,50 mm a 3,50 mm | Dal 50% al 60% della parete nominale |
| Nylon non riempito (PA6/6) | Da 0,75 mm a 2,50 mm | Dal 40% al 50% della parete nominale |
Come le variazioni di spessore della parete causano ritiro differenziale e deformazioni
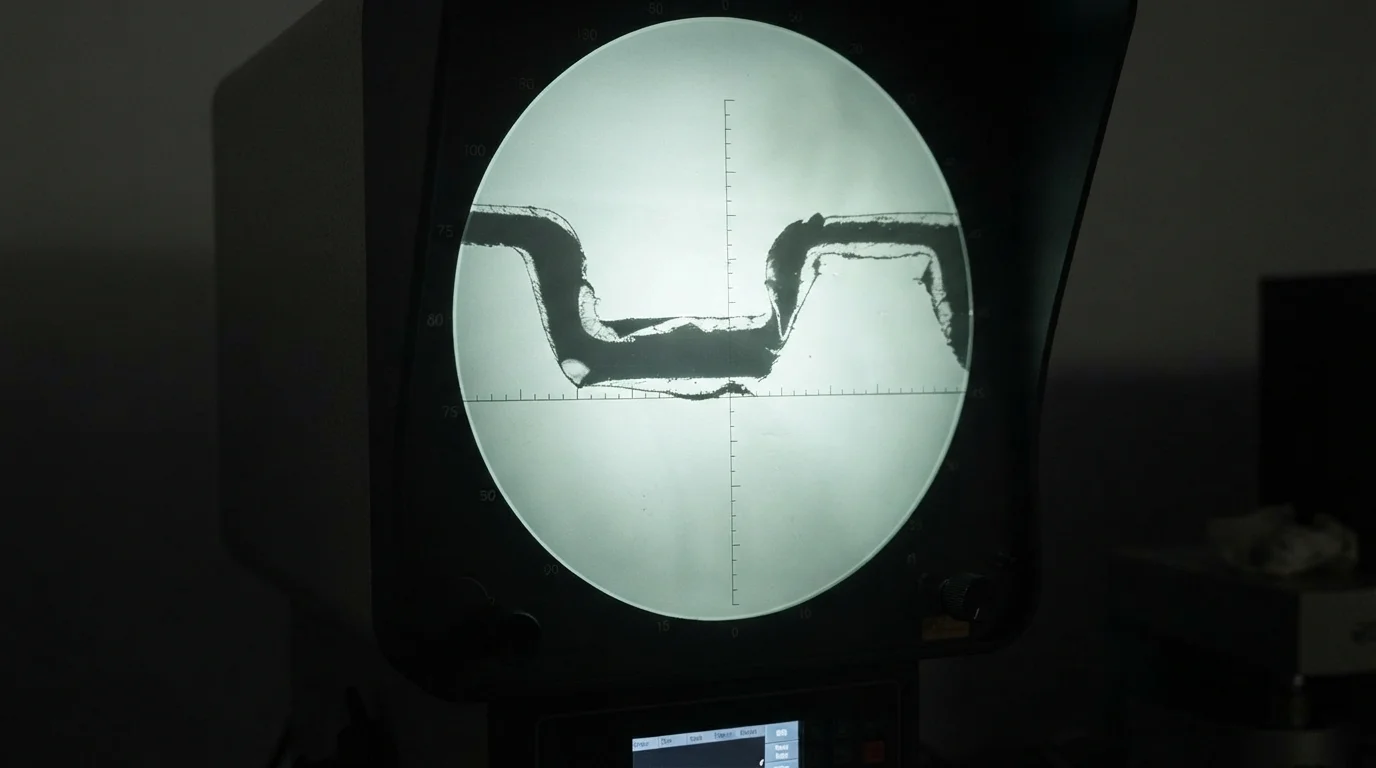
Domanda: Quali difetti fisici si verificano quando il progetto di un componente presenta transizioni brusche da pareti sottili a robusti mozzi strutturali? Le concentrazioni di massa elevate si raffreddano lentamente, tirando verso l'interno il materiale circostante e creando profonde depressioni superficiali o gravi deformazioni strutturali.
Quando i mozzi spessi intersecano pareti esterne sottili, la zona spessa rimane fusa molto tempo dopo che la pelle esterna si è solidificata. Quando questo nucleo interno si raffredda infine, manca di una pressione di mantenimento adeguata dal punto di iniezione, con conseguente collasso volumetrico localizzato noto come segni di ritiro. Se la transizione non è gestita, le tensioni residue costringono l'intero componente a incurvarsi oltre i limiti di planarità.
Il controllo del ritiro differenziale e la prevenzione delle deformazioni strutturali comportano il monitoraggio di specifiche salvaguardie operative:
- Assottigliamento graduale dello spessore—Transizione delle pareti in modo graduale con un rapporto 3:1 piuttosto che creare scalini bruschi
- Cavità nei mozzi pesanti—La foratura dei perni filettati spessi riduce le concentrazioni di massa mantenendo la resistenza alla ritenzione verticale della vite
- Ottimizzazione del posizionamento delle nervature—La progettazione di nervature al di sotto del sessanta percento dello spessore nominale della parete previene imperfezioni superficiali da ritiro
Intervalli di spessore parete consigliati per i comuni materiali plastici tecnici
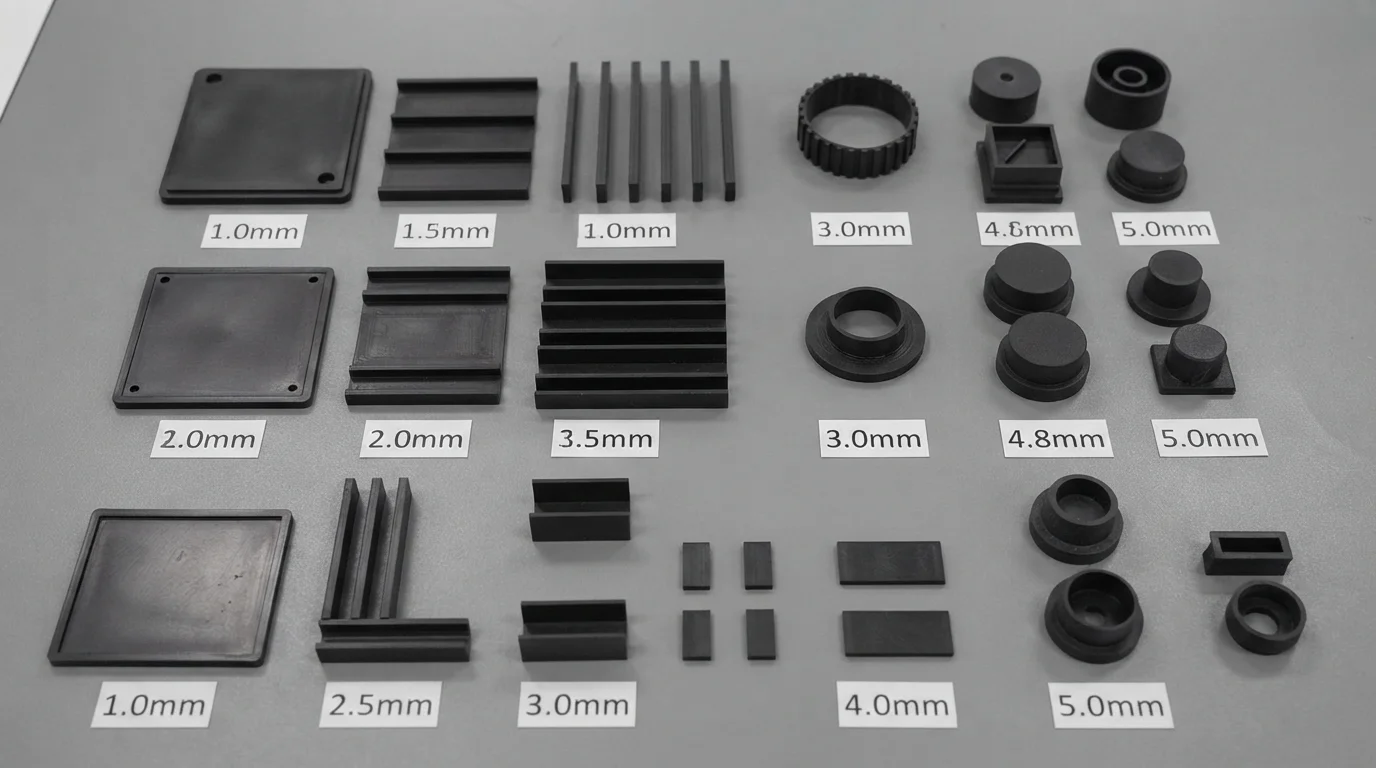
Domanda: In che modo Jucheng Precision assiste gli sviluppatori hardware nell'ottimizzazione dei profili delle pareti prima del taglio degli stampi? I team di ingegneria esperti analizzano le geometrie CAD 3D, fornendo feedback completi sull'uniformità dello spessore delle pareti e sul posizionamento dei punti di iniezione.
Jucheng Precision supporta gli innovatori dell'hardware fornendo recensioni revisioni DFM gratuite 24 ore su 24 Recensioni che valutano i rischi di distribuzione dello spessore delle pareti prima del taglio del metallo. Operando con oltre 150 macchine CNC avanzate, inclusi 25 sistemi a 5 assi ad alta precisione, insieme a oltre 35 presse specializzate per lo stampaggio a iniezione, i nostri stabilimenti certificati ISO 9001 garantiscono un controllo qualità assoluto. Affidarsi alla consulenza di ingegneri esperti garantisce che i vostri componenti stampati rapidamente mantengano tolleranze dimensionali strette.
Collaborare con un produttore certificato a livello internazionale garantisce piena tracciabilità dei materiali e prestazioni robuste degli stampi. I principali vantaggi operativi del nostro quadro di produzione di precisione includono:
- Ottimizzazione esperta DFM delle pareti—Identificazione dei punti critici strutturali e dei rischi di ritiro prima della fabbricazione dello stampo
- Lavorazione ad alta velocità di precisione—Creazione di cavità di stampo accurate su oltre 35 postazioni dedicate allo stampaggio a iniezione
- Nessun vincolo di quantità minima d'ordine—Politiche senza MOQ consentono un allineamento esatto dell'inventario con produzioni pilota personalizzate
Domande Frequenti (FAQ)
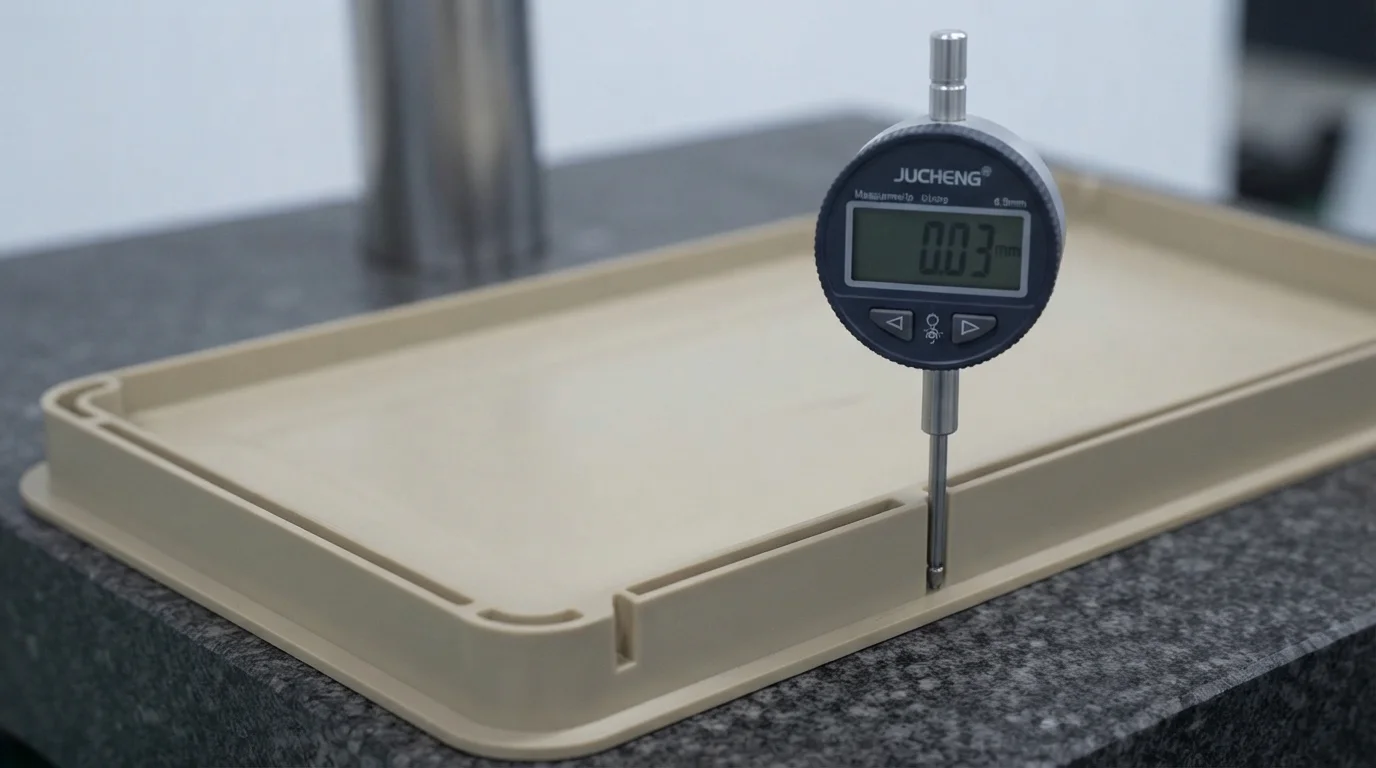
Perché lo spessore uniforme delle pareti è fondamentale per mantenere le tolleranze dello stampo a iniezione rapido?
Sezioni di parete uniformi garantiscono velocità di raffreddamento uniformi su tutto il componente, prevenendo gradienti di stress termico che causano deformazioni e dimensioni fuori tolleranza.
Quali difetti di produzione si verificano quando gli spessori delle pareti cambiano troppo bruscamente?
Transizioni brusche di spessore creano concentrazioni di massa elevate che si raffreddano lentamente, causando segni di ritiro superficiali, vuoti interni e grave deformazione strutturale.
Come aiuta Jucheng Precision a ottimizzare la progettazione dello spessore delle pareti in plastica?
Jucheng Precision offre revisioni DFM gratuite 24 ore su 24, consulenza ingegneristica esperta e stampaggio a iniezione rapido di precisione per garantire una produzione di componenti stabile e senza deformazioni.

