


Fallire un test di assemblaggio a causa di una deformazione di 5 mm su un involucro di grandi dimensioni rivela l'ostacolo più critico prototipazione di dispositivi medici: la lotta contro la contrazione del materiale. Nel mondo ad alto rischio della robotica autonoma e dei sistemi chirurgici, l'involucro non è solo una copertura; è un telaio rigido che deve supportare sensori e attuatori perfettamente allineati. Mentre lo stampaggio tradizionale ad alta pressione soffre di cicli imprevedibili di "Affossamento e Deformazione", il stampaggio a iniezione di reazione in poliuretano processo offre un vantaggio strategico. Padroneggiare la fisica delle tolleranze e del ritiro nello stampaggio RIM è l'unico modo per garantire che assemblaggi multiparte—spesso superiori a 2 metri di lunghezza—si incastrino con la precisione "Zero-Gap" che definisce un prodotto industriale premium.

La precisione su larga scala è un sottoprodotto della chimica liquida a bassa pressione. Poiché le resine RIM reagiscono e si espandono all'interno dello stampo anziché essere forzate ad alta temperatura, le tensioni interne che causano deformazioni sono virtualmente eliminate. Jucheng Precision affronta queste sfide dimensionali fornendo una analisi DFM gratuita in 24 ore per identificare le "Zone di Rischio di Tolleranza" nel tuo CAD. Jucheng utilizza la sua capacità di oltre 150 macchine CNC per produrre stampi in alluminio che compensano i tassi di ritiro specifici della resina, fornendo le basi rigide necessarie per la Lavorazione di Plastica ad Alta Resistenza e l'assemblaggio nel nostro hub di produzione di precisione a Shenzhen.
Operando sotto un triplice mandato di ISO 13485, ISO 14001, e IATF 16949, Jucheng Precision funge da partner metrologico di alto livello per OEM globali. Trasformiamo la chimica liquida grezza in componenti strutturali validati che mantengono il loro "Zero Geometrico" per tutta la loro vita utile. Questa guida esplora gli standard commerciali di tolleranza essenziali, la stabilizzazione termica post-stampaggio protocolli, e la correlazione materiale-utensile necessaria per produrre hardware che superi il vaglio delle sperimentazioni cliniche e le esigenze ad alta velocità dell'automazione moderna.
contenuto:
Fisica del Ritiro: Perché il RIM è Dieci Volte Più Stabile?
Dati Tecnici: Tolleranze Commerciali Standard per Grandi Parti RIM
Logica della Stabilità: Cura Post-Stampaggio e Prevenzione del Creep
Verifica: Padroneggiare CMM e Metrologia Laser per Parti da 2 Metri
Hub JUCHENG: Il Motore di Shenzhen per l'Hardware a Livello Micronico
FAQ: Risposte Reali per Problemi di Precisione Geometrica e Adattamento
Fisica del Ritiro: Perché il RIM è Dieci Volte Più Stabile?

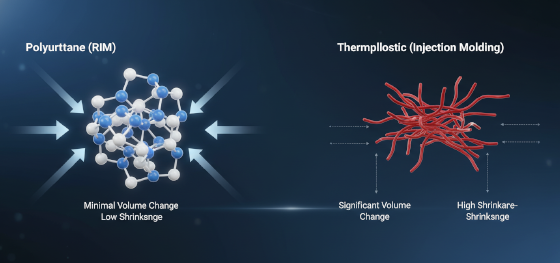
La prevedibilità meccanica nelle parti di grandi dimensioni è governata dalla variazione di volume durante la solidificazione. Nelle tolleranze e nel ritiro dello stampaggio RIM, il tasso di contrazione di base è tipicamente compreso tra 0,1% e 0,15%. Per contesto, i termoplastici standard come il polipropilene o l'ABS mostrano spesso tassi di ritiro dell"1,0% al 2,5%. Su un involucro diagnostico di 1.000 mm, un ritiro del 2% significa che la parte "cresce" o "si restringe" di 20 mm—un disastro per l'adattamento. Il processo di stampaggio a iniezione con reazione del poliuretano evita questo perché il materiale inizia come liquido e forma una matrice reticolata a temperature relativamente basse (40-60°C). Questo basso delta termico minimizza la perdita di energia cinetica che causa ai plastici standard di allontanarsi dalle pareti dello stampo.
In che modo il basso ritiro influisce sulla progettazione degli utensili?
Consente a Jucheng di lavorare stampi in alluminio che sono quasi "a misura" rispetto al CAD, riducendo la matematica complessa richiesta per la "compensazione del ritiro" negli utensili ad alta pressione.
Il flusso laminare durante la fase di iniezione contribuisce anche alla stabilità dimensionale. Nei sistemi ad alta pressione, il materiale viene forzato nell'utensile, creando "tensioni interne stampate" che vogliono rilassarsi non appena la parte viene espulsa. Poiché il poliuretano RIM fluisce nello stampo come acqua a meno di 100 psi, le catene polimeriche non vengono mai allungate o sollecitate. Ciò si traduce in una parte che si trova in uno "stato rilassato" dal primo secondo dello sformatura. Jucheng utilizza 25 unità Haas/Mazak a 5 assi per lavorare le linee di separazione dei nostri utensili in alluminio con adattamento a livello micronico, assicurando che la pressione sulla linea di separazione sia uniforme su tutta la lunghezza, prevenendo le tensioni asimmetriche che portano all""effetto latta" su grandi pannelli.
Il ritiro isotropico è il terzo vantaggio fisico del processo RIM. Le parti stampate a iniezione standard si restringono in modo diverso lungo il percorso di flusso rispetto a trasversalmente, portando a "deformazioni a sella" su grandi superfici. Le parti in poliuretano RIM possiedono proprietà molecolari uniformi in tutti e 3 gli assi perché la reazione chimica avviene simultaneamente in tutta la massa liquida. Questa prevedibilità è il motivo per cui il RIM è la scelta preferita per robot prototipo telaio in cui i fori di montaggio sinistro e destro devono essere perfettamente paralleli per garantire che la trasmissione non subisca attriti parassiti. Gli esperti di materiali di Jucheng verificano questi profili di ritiro per ogni lotto di resina personalizzata, fornendo la "Cerchezza Geometrica" richiesta per la mobilità autonoma ad alta velocità.
Dati Tecnici: Tolleranze Commerciali Standard per Grandi Parti RIM
Il successo nell'assemblaggio multi-materiale dipende dai numeri. Se il tuo progetto presuppone la precisione di un blocco di alluminio lavorato ma ricevi le tolleranze di un serbatoio rotostampato, il tuo progetto si fermerà. Jucheng Precision fornisce report dimensionali trasparenti per aiutarti a gestire il tuo "Stack-up di tolleranze". La tabella seguente confronta i livelli di precisione tipici che Jucheng raggiunge per le tolleranze di stampaggio RIM e il ritiro su diverse lunghezze di parti per gli attuali mercati MedTech e industriali.
| Intervallo di dimensioni | Tolleranza commerciale standard | Livello di precisione JUCHENG | Obiettivo tecnico |
|---|---|---|---|
| Fino a 250 mm | +/- 0,25 mm | +/- 0,10 mm | Adattamenti di precisione |
| 250 mm - 1.000 mm | +/- 0,75 mm | +/- 0,40 mm | Tenuta dell'involucro |
| 1.000 mm - 2.000 mm | +/- 1,25 mm | +/- 0,65 mm | Allineamento strutturale |
| Oltre 2.000 mm | +/- 2,00 mm | +/- 0,90 mm | Rigidità su larga scala |
Il "Livello di Precisione JUCHENG" è raggiunto attraverso il nostro approccio integrato a linee guida di progettazione per lo stampaggio RIM. Non ci affidiamo solo allo stampo; utilizziamo fissaggi post-stampaggio e lavorazioni secondarie CNC ad alta precisione. Per finestre sensori critiche o sedi cuscinetti che richiedono tolleranze di +/- 0,01 mm, Jucheng Precision esegue finiture a 5 assi sulla parte stampata. Questo approccio di produzione ibrido garantisce che il tuo scanner medico o trattore autonomo rimanga uno strumento ad alta precisione, anche quando i componenti primari sono enormi gusci di plastica. Il nostro hub di Shenzhen gestisce questa complessità, fornendo un unico punto di responsabilità sia per lo stampaggio che per la precisione a livello di micron.
Logica della Stabilità: Cura Post-Stampaggio e Prevenzione del Creep
Gestire la "Precisione del Ciclo di Vita" dell'hardware richiede più di un buono stampo. Nelle tolleranze e nel ritiro dello stampaggio RIM, la parte continua a reticolare chimicamente per ore dopo essere stata estratta dallo stampo. Se una parte viene misurata immediatamente dopo l'uscita dallo stampo, può mostrare una "Deriva di Misura" mentre raggiunge la piena durezza. Jucheng Precision implementa un protocollo stabilizzazione termica post-stampaggio obbligatorio per tutti i progetti ad alta precisione. Posizioniamo le parti estratte in stazioni industriali di "Polimerizzazione in Forno" a 80°C per 4-8 ore. Questo processo di invecchiamento accelerato garantisce che la reazione chimica raggiunga il 100% di completamento, "bloccando" le dimensioni prima del controllo qualità finale.
Come prevenire l'abbassamento a lungo termine delle parti?
Utilizzare materiali RRIM rinforzati (vetro macinato) per aumentare il modulo a flessione e ridurre il Coefficiente di Dilatazione Termica Lineare (CLTE), garantendo che le tue parti da 1 metro rimangano dritte sotto il sole caldo.
I fissaggi post-stampaggio sono la seconda linea di difesa per la stabilità. Per grandi involucri a parete sottile, la sola forza di gravità può causare l'abbassamento di una parte mentre è ancora "Verde" (parzialmente polimerizzata). Jucheng Precision progetta e lavora "Maschere di Raffreddamento" personalizzate per ogni parte RIM sovradimensionata. Queste maschere supportano la parte nella sua esatta orientazione CAD durante il ciclo di stabilizzazione termica. Questo garantisce che la planarità ottenuta nella fabbrica di Shenzhen sia la stessa planarità che il chirurgo vede in sala operatoria. Prevenendo lo "Scorrimento" durante la fase di raffreddamento, eliminiamo la necessità di spessoramento manuale o assemblaggio forzato durante l'integrazione della tua flotta Beta.
La durezza Shore del materiale determina anche la finestra di tolleranza. I sistemi poliuretanici rigidi, progettati per simulare l'ABS, sono dimensionalmente più stabili dei sistemi elastomerici "simil-PP". Il team di ingegneria di Jucheng analizza la scelta del materiale durante la fase DFM, regolando il "Sovrametallo di Ritiro" nel progetto dello stampo per corrispondere alla chimica specifica della tua resina. Questo livello di correlazione materiale-utensile è ciò che ci permette di mantenere tolleranze strette su geometrie complesse come chiusure a scatto interconnesse e guide per guarnizioni con classificazione IP67, fornendo le fondamenta incrollabili che i sistemi autonomi di fascia alta richiedono.
Verifica: Padroneggiare CMM e Metrologia Laser per Parti da 2 Metri
Proving the accuracy of a massive enclosure is often more difficult than molding it. In tolleranze e del ritiro nello stampaggio RIM verification, traditional hand-tools like calipers and tape measures are useless for detecting a 0.5mm deviation over a 2,000mm span. Jucheng Precision utilizes oversized Coordinate Measuring Machines (CMM) and high-resolution laser trackers to verify every structural node of your part. We perform 100% inspection on critical-to-quality (CTQ) dimensions, providing you with a full "Heat-Map" of the part’s accuracy compared to the original 3D CAD model. This data is essential for your internal hardware validation and future regulatory audits.
What is the accuracy of Jucheng’s laser trackers?
Our mobile laser metrology systems can verify spatial coordinates within 25 microns over a 5-meter radius, ideal for large autonomous tractor chassis and MRI frames.
3D Scanning is used for "Full-Surface" verification. Unlike a CMM that only measures specific points, our 3D scanners capture millions of data points across the entire organic surface of a robot shell. This allows us to detect subtle "Oil-Canning" or surface waves that might impact the aesthetic quality of your Class-A automotive paint finish. By identifying these issues during the T1 sampling phase in our Shenzhen hub, we can perform "Agile Tooling" modifications—welding and re-machining the aluminum mold in 48 hours—to correct the geometry before the Beta pilot run begins. This closed-loop manufacturing cycle is why Jucheng remains the preferred partner for global aerospace and defense robotics.
Statistical Process Control (SPC) is the final pillar of our precision standard. For commercial deployments of 500 units or more, Jucheng Precision tracks the dimensional stability of every 50th part. We monitor the "Tolerance Drift" over the life of the aluminum tool, ensuring that the tool-wear doesn't compromise the assembly fitment. By delivering hardware that is "Statistically Stable," we allow your assembly team to focus on the high-value AI and sensor integration rather than manual hardware rework. Jucheng’s commitment to metrology is why our parti per robot industriali and medical shells move from concept to clinic with 100% dimensional confidence.
Hub JUCHENG: Il Motore di Shenzhen per l'Hardware a Livello Micronico

Dominating the large-format hardware market requires a partner that can scale from a single hand-balanced prototype to a commercial deployment of 5,000 units without losing a micron of accuracy. Jucheng Precision operates with a 24/7 manufacturing mindset in our Shenzhen precision manufacturing hub, delivering high-tolerance RIM components and structural parti per robot industriali with industry-leading speed. JUCHENG provides a "Bridge to Production" that ensures your innovations move from concept to pilot run with 100% metallurgical and dimensional quality. we have Nessun MOQ, allowing you to source 1 to 10 units for initial tolerance validation without the crushing cost of mass-production tools.
Integrating your structural design with JUCHENG’s expertise ensures that your hardware survives the "Regulatory Audit Season" and moves into mass adoption. JUCHENG offers a analisi DFM gratuita in 24 ore, identifying potential shrinkage-risks or machining bottlenecks in your design before they become field failures. Whether you are building an autonomous medical assistant or a heavy-duty industrial mobile base, Jucheng Precision provides the rigid, precise, and verified foundations that keep your innovation moving through the high-speed cycles and the years of hard labor.
Our facility is equipped with dedicated high-pressure RIM assembly cells and dedicated ISO 13485 e ISO 14001 quality labs, allowing JUCHENG to manage the entire hardware lifecycle in one location. we manage the complexity of multi-material bonding and automotive-grade finishing so your engineering team can focus on the motion control and the AI. By combining Shenzhen's speed with industrial-grade material verification and global quality standards, JUCHENG remains the preferred partner for the world's most aggressive hardware challenges. Contact us today to start your next consegna rapida in 4 giorni progetto.
FAQ: Risposte Reali per Problemi di Precisione Geometrica e Adattamento
What is the tightest tolerance JUCHENG can hold on a RIM part?
By utilizing 5-axis CNC secondary machining on molded "blanks," we regularly hold +/- 0.05mm on critical bearing and sensor seats.
Does the part size affect the shrinkage rate?
No, the percentage remains constant (approx 0.15%), but the absolute dimensional change increases with length, making low-shrinkage RIM much more stable than injection molding for large parts.
How do you handle tolerances for multi-part assemblies?
We perform "Tolerance Stack-up" analysis during the DFM phase and suggest geometric registration features to ensure a zero-gap fit.
Can I get a CMM report for a single prototype?
Yes. JUCHENG provides full metrology verification for small-batch Alpha units to ensure your mechanical baseline is correct.
What is the typical lead time for a 1-meter precision-machined RIM tool?
Aluminum rapid tools with tolerance-compensation are typically delivered in 15 to 20 business days.
Dimensional drift and assembly gaps are absolute innovation killers for high-end robotic systems. Partnering with Jucheng Precision ensures that your functional iterations are built with the unyielding stampaggio a iniezione di reazione in poliuretano e le tecniche specializzate tolleranze e del ritiro nello stampaggio RIM specializzata che l'industria richiede. Contatta oggi il nostro hub di produzione di Shenzhen per una revisione completa del DFM e costruisci la base inflessibile di cui la tua flotta autonoma ha bisogno.

