


L'affidabilità nella produzione additiva è raramente raggiunta solo dalla stampante; nasce dall'integrità molecolare del letto di polimero. Nel panorama in rapida evoluzione dell'industria della plastica per stampa 3D , una famiglia di materiali ha superato il confine tra "mockup visivo" e "parte funzionale finale". Questo è il regno della stampa 3D in nylon. Le poliammidi rappresentano il cavallo di battaglia industriale del 21° secolo, offrendo una combinazione di elevata resistenza alla trazione, resistenza chimica e duttilità necessaria per sopravvivere a sollecitazioni meccaniche reali. Mentre i sistemi a resina inseguono l'estetica, le tecnologie di fusione a polvere a base di nylon come SLS e MJF stanno ingegnerizzando la "spina dorsale" strutturale della robotica moderna, dei vani motore automobilistici e della strumentazione medica.
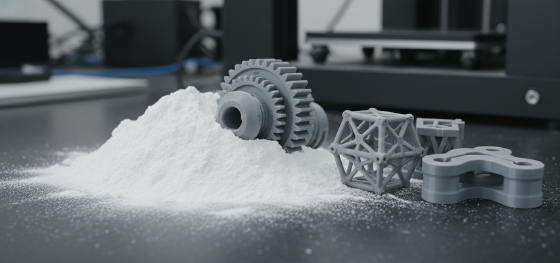
Presso JUCHENG, riconosciamo che la paura principale di un ingegnere è la "debolezza degli strati" insita nella stampa 3D tradizionale. Abbiamo incentrato il nostro impianto su tecnologie che mitigano questo rischio. Utilizzando laser CO2 ad alta potenza e lampade a fusione a infrarossi, trasformiamo le particelle fini di nylon in solidi quasi isotropi—parti che possiedono quasi la stessa resistenza nell'asse Z verticale come nel piano orizzontale. Questa guida va oltre i soliti discorsi di vendita per esplorare il vigore termodinamico della fusione su letto di polvere, il divario chimico tra PA11 e PA12, e perché l'attenzione di JUCHENG sulla produzione MJF ad alta densità è la risposta definitiva per chi cerca di colmare il divario tra prototipazione iniziale e stampaggio a iniezione su larga scala.
La coerenza nella produzione di plastica è una lotta contro la distribuzione del calore e la gestione dell'umidità. Non stai solo impilando strati; stai gestendo un evento di cambiamento di fase che definisce l'anima meccanica del pezzo. Che tu stia costruendo un telaio innovativo per drone o una serie di complessi collettori fluidi, la logica della polvere è il tuo più grande alleato. Esaminiamo i pilastri tecnici del nylon industriale e vediamo come ridefinisce la sopravvivenza dei tuoi progetti 3D più ambiziosi.
Il Divario Tecnologico: Sinterizzazione vs. Fusione
Resilienza Chimica: Navigare le Prestazioni di PA11 e PA12
Fortificazione Rinforzata: Infusione di Vetro e Carbonio
Dati Tecnici: Tabella delle Prestazioni Meccaniche
Il Verdetto di JUCHENG: Prototipazione vs. Lavorazione CNC
Il Divario Tecnologico: Sinterizzazione vs. Fusione
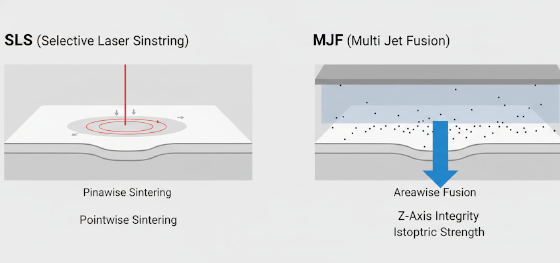
Per padroneggiare stampa 3D in nylon, devi prima comprendere i due titani del letto di polvere: Selective Laser Sintering (SLS) e Multi Jet Fusion (MJF). Mentre entrambi utilizzano un letto di polvere di nylon, i loro percorsi termodinamici verso un solido sono fondamentalmente diversi. SLS utilizza un singolo laser CO2 ad alta precisione per "tracciare" la geometria di un pezzo, sinterizzando le particelle di polvere insieme nel punto di contatto. Questo metodo è il cavallo di battaglia originale del settore, in grado di produrre parti senza strutture di supporto, consentendo la creazione di geometrie complesse e interconnesse fisicamente impossibili da realizzare tramite fresatura.
MJF, sviluppato da HP, rappresenta la prossima evoluzione nella materiali per stampa 3D lavorazione. Invece di un punto laser, utilizza una serie di getti d'inchiostro per applicare un "agente fondente" su tutta la superficie del letto, seguita da un intenso passaggio di lampada a infrarossi che fonde il materiale in un'unica scansione. Il risultato di questa "fusione d'area" è un pezzo con densità superiore e proprietà meccaniche più uniformi. In JUCHENG, promuoviamo fortemente MJF per i nostri clienti che passano alla produzione in piccoli lotti (da 50 a 500 unità). Poiché l'energia infrarossa penetra il materiale in modo più uniforme di un laser, i pezzi MJF presentano una maggiore resistenza isotropa, il che significa che il pezzo non si rompe lungo una linea di strato quando sottoposto a torsione. Per alloggiamenti funzionali e collettori ad alta pressione, la "logica di fusione" di MJF fornisce una sicurezza strutturale che la sinterizzazione standard spesso fatica a eguagliare.
Resilienza Chimica: Navigare le Prestazioni di PA11 e PA12
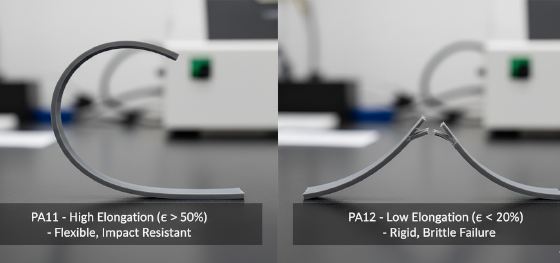
La convenzione di denominazione delle poliammidi—11 e 12—non è arbitraria; definisce il numero di atomi di carbonio nella catena polimerica e, di conseguenza, come quel materiale si comporterà nel vostro assemblaggio. Il Nylon 12 (PA12) è il materiale più comune nel nostro stabilimento. È un materiale di equilibrio. Offre un'eccellente stabilità dimensionale e assorbe significativamente meno umidità rispetto ai nylon standard, garantendo che una sede per cuscinetti o un incastro a scatto rimanga entro tolleranza anche in ambienti costieri umidi. È il re degli involucri, fornendo una finitura opaca e nitida e prestazioni meccaniche prevedibili per migliaia di cicli.
Il Nylon 11 (PA11) è l'atleta della famiglia. Derivato dall'olio di ricino sostenibile, le sue catene polimeriche sono più lunghe e flessibili. Ciò si traduce in un pezzo con un allungamento a rottura quasi doppio rispetto al PA12. Se il vostro pezzo è una cerniera vivente che deve piegarsi mille volte, o un paraurti protettivo per un drone ad alta velocità, il PA11 è l'unica scelta tecnica logica. Si piega dove il PA12 si rompe. In Jucheng Precision, aiutiamo i nostri clienti a verificare i loro carichi. Non chiediamo solo la resistenza; chiediamo la fatica. Abbinando la resilienza chimica del polimero al destino meccanico del pezzo, garantiamo che i vostri componenti "stampati" si comportino con la stessa affidabilità delle loro controparti stampate a iniezione.
Fortificazione Rinforzata: Infusione di Vetro e Carbonio
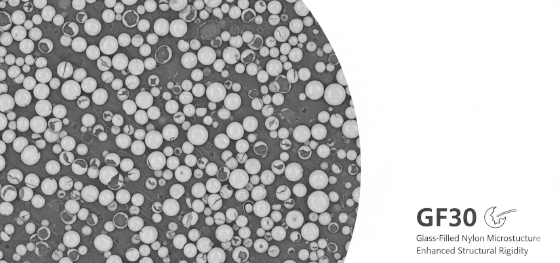
A volte, il polimero grezzo raggiunge il suo limite fisico. Quando un progetto richiede la rigidità di un metallo fuso ma il peso di una plastica, ricorriamo al "Rinforzo Composito". JUCHENG è specializzata nella lavorazione di polveri di nylon rinforzate con vetro (GF) e fibra di carbonio (CF). In un pezzo in GF-Nylon, microscopiche sfere di vetro vengono infuse nella matrice poliammidica. Ciò non solo aumenta la durezza, ma aumenta drasticamente la temperatura di deformazione termica (HDT) del materiale, consentendo al pezzo di mantenere la sua forma nei vani motore automobilistici o vicino a illuminazione industriale ad alta intensità.
Il Nylon con fibra di carbonio spinge ancora oltre, fornendo un enorme aumento del modulo di trazione. Trasforma un pezzo "plastico" in un componente strutturale in grado di sostituire staffe in alluminio in assemblaggi aerospaziali non critici. Tuttavia, la lavorazione o la finitura di questi compositi è un'operazione tecnica ad alto rischio. Le fibre sono abrasive e possono causare "peluria" sulla superficie se i parametri di fusione non sono corretti. JUCHENG utilizza processi MJF ad alta risoluzione per garantire che queste fibre siano perfettamente incapsulate nella matrice resinosa. Ciò previene la delaminazione e garantisce che il beneficio strutturale della fibra sia uniforme in tutto il volume del pezzo. Non aggiungiamo solo riempitivo; ingegnerizziamo un sistema composito coeso che sopravvive dove i polimeri standard falliscono.
Dati Tecnici: Tabella delle Prestazioni Meccaniche
Per semplificare la vostra selezione dei materiali, Jucheng Precision fornisce la seguente base tecnica per i nostri gradi di nylon più comuni. Questi numeri rappresentano lo stato come stampato prima della stabilizzazione secondaria.
| Proprietà | Nylon 12 (PA12) | Nylon 11 (PA11) | Rinforzato con vetro (GF) |
|---|---|---|---|
| Resistenza a Trazione | ~48 MPa | ~45 MPa | ~50 MPa |
| Allungamento a Rottura | ~15-20% | ~35-45% | ~5-8% |
| Deformazione termica (0,45MPa) | 175°C | 180°C | 185°C |
| Finitura Superficiale | Matte / Fine Grain | Satin / Smooth | Matte / Textured |
Il Verdetto di JUCHENG: Prototipazione vs. Lavorazione CNC
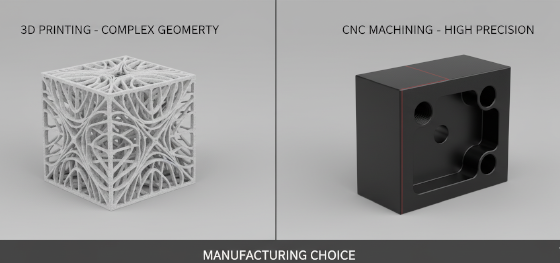
The final hallmark of a one-stop-shop like Jucheng Precision is the ability to tell you when not to use 3D printing. In the materiali per stampa 3D world, nylon is a godsend for complexity, but it cannot always compete with the raw density and sub-micron accuracy of a 5-axis mill. When a design features a massive solid volume or requires an H7 bearing tolerance, we will steer you toward our CNC Nylon Machining cells.
We view these technologies as partners, not competitors. For a single assembly, we may print the complex, topologically-optimized outer housing via stampa 3D in nylon and machine the high-precision internal lock mechanisms via CNC. This hybrid approach ensures you get the lightweight benefits of additive and the functional precision of subtractive. We bridge the gap between design theory and real-world assembly. Whether you are building an innovative medical device or a mission-critical satellite mount, our expertise in high-fidelity polymers ensures your vision is delivered with absolute integrity. Contact Jucheng Precision today for a comprehensive technical DFM review and let our material protocols clarify and elevate your next manufacturing challenge.

