


Il nylon (PA) è una plastica tecnica di prim'ordine, apprezzata per la sua eccellente resistenza, resistenza all'usura e basso attrito, che lo rendono indispensabile per ingranaggi, cuscinetti e componenti strutturali. Tuttavia, la sua lavorazione di successo tramite lavorazione CNC richiede una pianificazione meticolosa per superare quattro sfide comuni che possono facilmente compromettere la stabilità dimensionale e la qualità finale del pezzo.
Per gli acquirenti B2B che si affidano a prototipi in nylon di precisione prima di impegnarsi nello stampaggio a iniezione, la gestione di umidità, calore e composizione del materiale è fondamentale. Questa guida, basata sull'esperienza di lavorazione CNC di Jucheng Precision Technology, descrive in dettaglio le strategie necessarie per garantire che i componenti in nylon passino senza problemi dal concept al prodotto finale.
contenuto:
La sfida igroscopica: gestire la stabilità dimensionale del nylon
Gestione termica: evitare fusione e deformazione
La sfida dei compositi: lavorazione del nylon caricato con vetro (PA+GF30)
Utensili e strategia: taglio ad alta velocità e evacuazione del truciolo
La sfida igroscopica: gestire la stabilità dimensionale del nylon
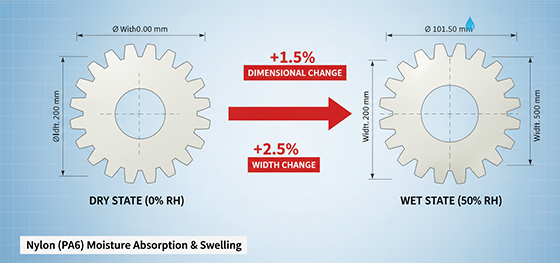
Il nylon è notoriamente igroscopico, il che significa che assorbe l'umidità dall'aria, causando il rigonfiamento del materiale e variazioni dimensionali. Questa è la più grande minaccia alla precisione dei pezzi in nylon lavorati.
Il problema: Un pezzo lavorato con tolleranza precisa in un ambiente asciutto può crescere fuori tolleranza di diversi millesimi di pollice quando esposto a umidità normale. Ciò rende impossibile il montaggio del pezzo in un assieme critico.
Condizionamento pre-lavorazione: Le officine professionali condizionano il materiale in nylon prima della lavorazione conservandolo in un ambiente a clima controllato o eseguendo un leggero processo di ricottura per raggiungere uno stato di equilibrio, garantendo che il materiale sia il più stabile possibile durante il taglio.
Requisito dell'acquirente: Specificare sempre il contenuto di umidità richiesto del pezzo al momento dell'ispezione finale. Per pezzi altamente critici, l'ispezione finale potrebbe dover avvenire in una camera a clima controllato.
Gestione termica: evitare fusione e deformazione

L'attrito dell'utensile da taglio genera calore significativo. A differenza dei metalli che dissipano rapidamente il calore, le plastiche come il nylon trattengono il calore, presentando un duplice rischio: il pezzo può ammorbidirsi e fondere, oppure può deformarsi e imbarcarsi quando lo stress interno viene rilasciato.
Strategia di controllo del calore: La soluzione primaria è il taglio ad alta velocità con passate leggere e veloci (elevato numero di giri, elevata velocità di avanzamento) per rimuovere rapidamente il materiale e prevenire l'accumulo di calore. L'utensile rimane in contatto con il materiale per meno tempo, mantenendo basse le temperature.
Tecnica di raffreddamento: Invece dei tradizionali fluidi da taglio (che il nylon potrebbe assorbire o a cui potrebbe reagire), spesso si utilizza aria compressa come flusso diretto ad alto volume per raffreddare la zona di taglio ed evacuare rapidamente i trucioli, impedendo che i trucioli caldi si rifondano sul pezzo.
Serraggio: Il nylon deve essere serrato in modo leggero ma sicuro. Un serraggio eccessivo può indurre tensioni che verranno rilasciate durante la lavorazione, portando a deformazioni significative e al mancato rispetto delle tolleranze.
La sfida dei compositi: lavorazione del nylon caricato con vetro (PA+GF30)
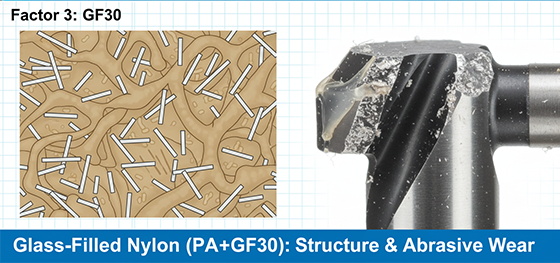
Il nylon caricato con vetro (PA+GF30) offre una resistenza meccanica e una stabilità dimensionale notevolmente superiori rispetto al nylon non caricato, rendendolo ideale per applicazioni strutturali. Tuttavia, le fibre di vetro stesse presentano un importante ostacolo alla produzione: l'usura degli utensili.
Abrasione degli utensili: Le fibre di vetro sono altamente abrasive e smussano rapidamente gli utensili standard in acciaio super rapido (HSS) e persino quelli in metallo duro. La smussatura porta a sfregamento, che genera calore, accelerando sia l'usura dell'utensile che la fusione del pezzo.
La soluzione: Le officine professionali utilizzano utensili rivestiti in diamante o utensili specializzati in diamante policristallino (PCD) progettati per un'estrema resistenza all'abrasione. Sebbene più costosi inizialmente, questi utensili mantengono un tagliente affilato più a lungo, riducendo il calore e garantendo una finitura superficiale di alta qualità.
Finitura superficiale: I materiali caricati con vetro lasciano naturalmente una finitura superficiale più ruvida a causa delle fibre esposte. Se è richiesta una finitura estetica liscia, il componente potrebbe richiedere processi post-lavorazione come la sabbiatura o la verniciatura.
Utensili e strategia: taglio ad alta velocità e evacuazione del truciolo
La lavorazione di successo del nylon richiede utensili e strategie dedicate che ottimizzino il comportamento unico del materiale:
Affilatura e geometria: Gli utensili devono essere estremamente affilati, spesso con scanalature lucidate e angoli di spoglia elevati per tagliare il materiale anziché spingerlo. Questo riduce al minimo il calore e produce trucioli arricciati gestibili.
Evacuazione dei trucioli: Il nylon produce trucioli lunghi e filamentosi che possono avvolgersi attorno all'utensile, aumentando l'attrito e causando fusione. Un'efficace evacuazione dei trucioli tramite forti getti d'aria o sistemi di aspirazione specializzati è fondamentale per una lavorazione continua ad alta velocità.
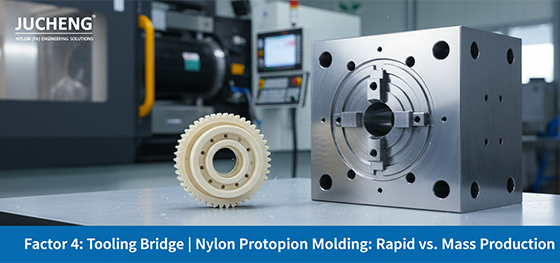
Ponte dalla prototipazione allo stampaggio: Il Nylon per lavorazione CNC è ideale per i prototipi. Una volta verificato, il materiale può essere trasferito senza soluzione di continuità allo stampaggio a iniezione di Nylon per la produzione di bassi volumi, sfruttando la capacità integrata di Jucheng per garantire la coerenza del materiale.
La lavorazione CNC del Nylon è un processo specializzato che richiede una gestione esperta di umidità, calore e abrasione degli utensili per ottenere risultati affidabili. I macchinisti certificati ed esperti di Jucheng Precision Technology mitigano questi rischi attraverso una gestione termica avanzata, utensili compositi specializzati e condizionamento dimensionale.
Ottieni componenti in Nylon dimensionalmente stabili e strutturalmente solidi. Contattaci oggi per discutere la lavorazione di precisione dei tuoi prototipi e pezzi in plastica ad alte prestazioni.

