


Distruggere un prototipo in plastica con un martello pesante perché i perni di montaggio si rifiutano di scivolare nei fori designati è un rito di passaggio profondamente frustrante nell'ingegneria hardware. Consegnare componenti fisici che non si accoppiano perfettamente sulla linea di assemblaggio distrugge immediatamente i programmi di lancio serrati. I dirigenti degli acquisti chiedono costantemente al nostro team di ingegneria quanta tolleranza per la stampa 3D sia effettivamente raggiungibile matematicamente in un ambiente di fabbrica reale.
Rispondere a questa domanda critica richiede di eliminare le statistiche di marketing gonfiate pubblicate dai produttori di macchine desktop. Aspettarsi una precisione di pochi micron direttamente da un piatto di stampa riscaldato ignora completamente le violente realtà termodinamiche della fusione e del raffreddamento dei polimeri industriali. Le plastiche fuse si restringono intrinsecamente mentre tornano a temperatura ambiente, deformando la geometria CAD digitale accuratamente progettata in forme fisiche imprevedibili.
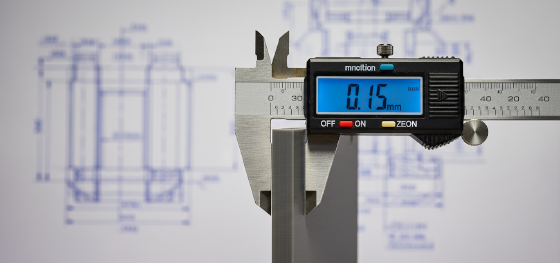
Eseguire assemblaggi meccanici impeccabili costringe i team hardware a padroneggiare algoritmi avanzati di compensazione del ritiro termico prima di attivare il laser. I progettisti devono ingrandire aggressivamente i fori critici o ispessire deliberatamente le pareti portanti per combattere questa inevitabile contrazione del materiale. Non rispettare questa fisica chimica fondamentale garantisce disallineamenti catastrofici durante la costosa fase di beta testing.
Operare nell'aggressivo hub di produzione di precisione di Shenzhen insegna ai veterani che la produzione additiva spesso richiede un approccio ibrido. Raggiungere un accoppiamento a pressione del cuscinetto perfetto spesso impone di abbandonare la stampa pura e utilizzare la lavorazione CNC secondaria per raggiungere la perfezione assoluta. Dobbiamo analizzare spietatamente dove la geometria additiva ha successo e dove la fresatura sottrattiva diventa assolutamente obbligatoria.
contenuto:
Padroneggiare la compensazione del ritiro termico
Progettare il Press-Fit Perfetto per Cuscinetti
Quando la Lavorazione CNC Secondaria Diventa Obbligatoria
JUCHENG Hub: Garantire il Successo dell'Assemblaggio
Domande Frequenti: Limiti Dimensionali
Padroneggiare la compensazione del ritiro termico
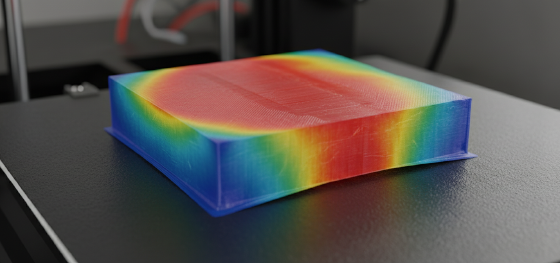
Tutti i polimeri industriali si restringono allo stesso modo dopo essere stati estrusi da un ugello riscaldato?
Assolutamente no. I materiali ingegneristici ad alta temperatura come Nylon e ABS subiscono una contrazione termica massiccia rispetto al PLA standard, richiedendo aggiustamenti di scala matematici aggressivi prima della stampa.
Gestire pareti geometriche spesse intrappola intrinsecamente enormi quantità di calore nel nucleo di plastica. Mentre la pelle esterna si raffredda e indurisce rapidamente contro l'aria ambiente della fabbrica, il centro fuso continua a restringersi lentamente per diverse ore. Questo grave differenziale di temperatura interna tira fisicamente le pareti esterne verso l'interno, creando superfici concave antiestetiche che rovinano i giunti di accoppiamento piani.
Il software CAM intelligente tenta di contrastare questa fisica violenta ingrandendo deliberatamente l'intero modello digitale dell'uno o due percento. Tuttavia, applicare un fattore di scala globale generalizzato raramente funziona per geometrie organiche altamente complesse. Le nervature strutturali spesse si contrarranno sempre molto più delle sottili alette estetiche, causando una grave torsione geometrica.
Il passaggio alla sinterizzazione laser selettiva (SLS) avanzata mitiga significativamente questo incubo. Poiché il letto di polvere di nylon rimane uniformemente riscaldato appena sotto il punto di fusione durante l'intera costruzione, lo shock termico è praticamente eliminato. Le parti si raffreddano uniformemente nell'arco di ventiquattro ore, offrendo una stabilità dimensionale drasticamente più stretta su grandi involucri automobilistici.
Progettare il Press-Fit Perfetto per Cuscinetti
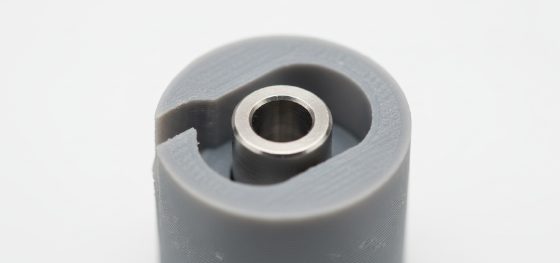
Un foro CAD circolare digitalmente perfetto verrà effettivamente stampato perfettamente rotondo nella realtà?
Raramente. Le tecnologie di estrusione a strati trascinano naturalmente la plastica fusa leggermente mentre l'utensile cambia direzione, risultando quasi sempre in un foro microscopicamente ovale o a forma di uovo.
Eseguire un accoppiamento a pressione del cuscinetto richiede un'iterazione di progettazione spietata. Se un ingegnere modella un foro di dieci millimetri per un cuscinetto in acciaio di dieci millimetri, il foro stampato si restringerà inevitabilmente a circa nove virgola otto millimetri. Tentare di schiacciare con forza il pesante cuscinetto metallico in questa cavità sottodimensionata spaccherà violentemente gli strati di plastica fragile.
I veterani di fabbrica utilizzano una soluzione alternativa altamente affidabile chiamata sottodimensionamento e alesatura. I progettisti intelligenti disegnano deliberatamente il foro CAD significativamente più piccolo del necessario. Una volta che la plastica fisica si è completamente raffreddata e indurita, i tecnici utilizzano un alesatore meccanico manuale affilato per raschiare via il materiale in eccesso, creando un diametro interno perfettamente rotondo e impeccabile.
I processi di resina stereolitografica (SLA) offrono una concentricità del foro enormemente superiore rispetto all'estrusione di filamento tradizionale. Il laser traccia il perimetro assoluto matematicamente senza trascinare materiale fisico. Tuttavia, l'esposizione prolungata alla luce ultravioletta ambientale dopo la polimerizzazione può far sì che la resina continui a restringersi leggermente per diverse settimane.
| Processo di fabbricazione | Precisione standard raggiungibile | Rischio dimensionale primario | Migliore applicazione in fabbrica |
|---|---|---|---|
| Estrusione FDM (industriale) | ± 0,200 mm a ± 0,500 mm | Compressione sull'asse Z e deformazione degli angoli | Grandi staffe strutturali |
| Polimerizzazione con resina SLA | ± 0,050 mm a ± 0,150 mm | Restringimento UV a lungo termine nel tempo | Collettori di fluidi di precisione |
| Sinterizzazione laser SLS | ± 0,100 mm a ± 0,300 mm | Distorsione termica su grandi pareti piane | Ingranaggi complessi interconnessi |
| Subtractive CNC Milling | ± 0.005 mm to ± 0.010 mm | Tool deflection in deep internal pockets | Medical grade bearing housings |
Quando la Lavorazione CNC Secondaria Diventa Obbligatoria
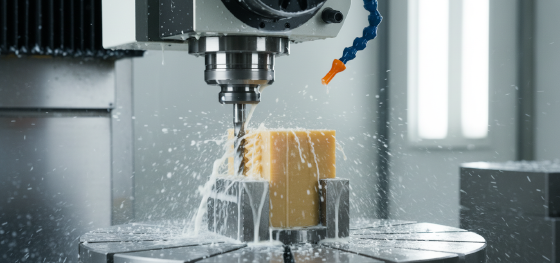
Can additive technologies realistically hit single-digit micron accuracy for aerospace hardware?
Never. Pushing extreme limits strictly requires taking the oversized printed component and physically milling the critical mating surfaces absolutely flat on a rigid machine center.
Executing hybrid manufacturing separates elite hardware programs from amateur projects. Engineers routinely print massive, complex drone chassis out of lightweight nylon to save expensive material costs. However, they deliberately add two extra millimeters of raw material strictly to the engine mounting pads.
Once the plastic completely cures, technicians aggressively clamp the polymer part into a heavy 5-axis lavorazione CNC secondaria center. A spinning carbide endmill violently shears away the excess plastic, leaving an absolutely flawless, perfectly flat mounting face. This hybrid workflow guarantees incredible vacuum seals while maintaining the massive weight reduction benefits of additive geometry.
JUCHENG Hub: Garantire il Successo dell'Assemblaggio
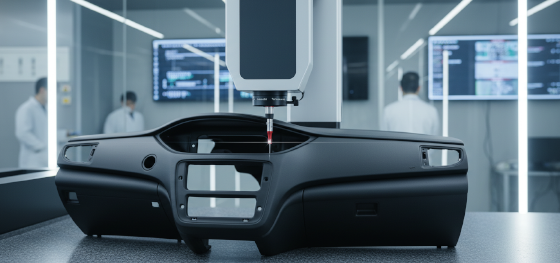
How do procurement managers avoid receiving massive batches of warped, unusable plastic parts?
Partnering with hardcore facilities that execute strict metrology inspections and maintain in-house subtractive capabilities completely neutralizes this massive financial risk.
Jucheng Precision deploys an uncompromising Design for Manufacturing (DFM) audit before your project ever hits the production floor. Our seasoned engineers identify massive thermal masses inside your CAD file and suggest critical hollowing strategies to prevent uncontrollable shrinkage. We calculate the exact physics required to make your parts mate seamlessly.
Operating a massive fleet of automated additive systems directly alongside our heavy milling centers allows us to dominate complex hybrid projects. We print the impossible internal cooling channels and subtractively tap the critical threads under one unified roof, delivering absolute perfection without excuses.
Domande Frequenti: Limiti Dimensionali
Can modifying the internal infill density improve external dimensional accuracy?
Yes. Printing a solid block of plastic traps massive amounts of thermal energy, causing severe external warping. Reducing the internal infill to a geometric honeycomb pattern drastically reduces the thermal mass, allowing the part to cool evenly and hold tighter external dimensions.
Perché i prototipi stampati estremamente alti oscillano e perdono precisione vicino alla parte superiore?
I componenti alti e sottili agiscono intrinsecamente come un pendolo durante il violento processo di estrusione. Mentre il pesante piano di stampa si muove rapidamente avanti e indietro, l'inerzia cinetica fisica causa una forte vibrazione della parte superiore del pezzo, con conseguenti strati superiori notevolmente spostati e imprecisi.
È matematicamente possibile stampare spigoli esterni perfettamente affilati?
Gli ugelli di estrusione spazzano via fisicamente la plastica morbida attorno agli angoli, lasciando naturalmente un leggero raggio. Tentare di forzare una nitidezza assoluta spesso provoca rigonfiamenti del materiale. I bordi veramente affilati richiedono rigorosamente una fresatura secondaria sottrattiva o una levigatura post-trattamento aggressiva.

