


Il design esiste all'intersezione tra pelle umana e hardware freddo. Nel vasto panorama della processo di lavorazione CNC, la maggior parte delle operazioni si concentra sulla rimozione del materiale per raggiungere una dimensione. Ma un processo specifico si concentra sulla trasformazione della superficie in un'interfaccia funzionale. Questo è zigrinatura CNC. È il metodo tecnico per creare una serie di creste regolari, incrociate o diritte su una superficie cilindrica. Che si tratti di una manopola di regolazione ad alta coppia su un microscopio da laboratorio o dell'impugnatura antiscivolo di uno strumento chirurgico in titanio, la zigrinatura è ciò che consente a una mano umana di esercitare controllo su una macchina.
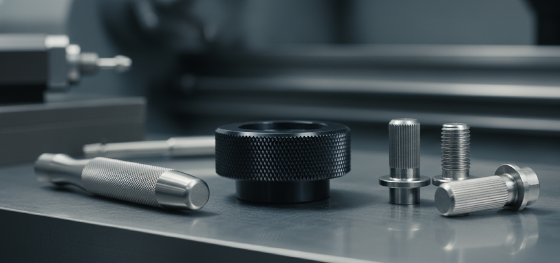
Presso Jucheng Precision, trattiamo la zigrinatura sia come requisito strutturale che come firma estetica. Comprendiamo che una "cattiva zigrinatura" - con linee doppie o creste appiattite - è un segno di scarso controllo del processo. Ottenere un motivo nitido e uniforme richiede la padronanza dello spostamento del materiale e della sincronizzazione del mandrino. Questa guida esplora il divario meccanico tra formatura e taglio, il calcolo critico della crescita del diametro e perché l'integrazione di torni con utensili motorizzati di JUCHENG garantisce che i tuoi progetti ergonomici siano percepiti come premium quanto appaiono.
Il successo nella zigrinatura risiede nella gestione della pressione dell'utensile e del flusso del materiale. È un processo in cui il metallo viene forzato a muoversi, non solo a scomparire. Esaminiamo i pilastri tecnici della testurizzazione superficiale e vediamo come ridefinisce l'integrità tattile dei tuoi componenti CNC di precisione.
contenuto:
Fisica meccanica: zigrinatura per formatura vs. zigrinatura per taglio
Diversità dei motivi: logica a diamante, diritta e diagonale
Comportamento del materiale: gestione di durezza e duttilità
Sovranità dimensionale: calcolo della crescita del diametro
Standard estetico JUCHENG: texture a zero difetti
Fisica meccanica: zigrinatura per formatura vs. zigrinatura per taglio
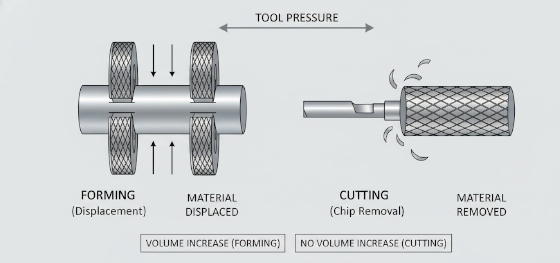
Il primo bivio tecnico nella zigrinatura CNC è decidere come nascerà il motivo. La rullatura per deformazione è il metodo industriale più comune. Utilizza rulli pesanti con il motivo desiderato inciso su di essi. Mentre questi rulli vengono pressati nel pezzo rotante, spostano fisicamente il metallo. Il materiale viene "spinto" fuori dalle valli e "accumulato" per formare le creste. Questo è un processo di formatura a freddo che non produce trucioli. Il vantaggio della rullatura per deformazione è la velocità e la resistenza strutturale; poiché la grana del metallo viene compressa anziché tagliata, l'area rullata diventa incrudita ed estremamente durevole. Tuttavia, l'enorme pressione radiale richiesta può deflettere parti a parete sottile o alberi di piccolo diametro, portando a una perdita di concentricità.
La rullatura per taglio è l'alternativa di alta precisione. Invece di spingere il metallo, l'utensile utilizza bordi taglienti per incidere il motivo sulla superficie, producendo trucioli. Presso Jucheng Precision, raccomandiamo la rullatura per taglio per componenti delicati o materiali troppo duri per la formatura a pressione. Poiché le forze radiali sono significativamente inferiori, possiamo mantenere tolleranze più strette sul diametro dell'albero sottostante. La rullatura per taglio produce anche creste molto più affilate e pulite, essenziali per strumenti medici dove la presa deve essere affidabile anche quando coperta di fluidi. Comprendendo la fisica dello spostamento rispetto al taglio, JUCHENG seleziona il metodo che protegge la geometria del pezzo fornendo al contempo la risposta tattile esatta richiesta dalla vostra applicazione.
Diversità dei motivi: logica a diamante, diritta e diagonale
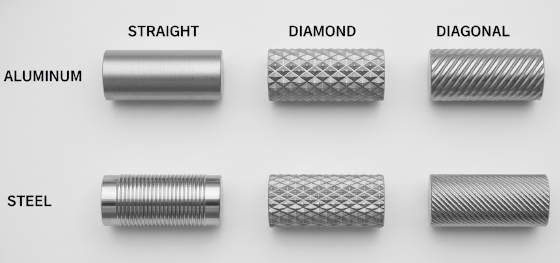
L'anima visiva e funzionale della zigrinatura CNC rullatura è il motivo. La scelta della geometria è guidata dalla direzione della forza prevista. La rullatura a diamante è lo standard di riferimento per la presa multidirezionale. Crea un campo di microscopiche piramidi a quattro lati che mordono la pelle, fornendo la massima frizione sia per carichi rotazionali che assiali. È la scelta predefinita per manici di utensili e manopole pesanti. La rullatura diritta, composta da creste longitudinali parallele, viene utilizzata principalmente quando la presa deve resistere solo allo slittamento rotazionale, o quando il pezzo deve essere pressato in un alloggiamento di plastica dove le creste agiscono come "scanalature" per impedire la rotazione del pezzo.
Presso Jucheng Precision, offriamo anche la rullatura diagonale e texture "a spirale" personalizzate per applicazioni decorative o di indicizzazione specializzate. Aiutiamo i nostri clienti a selezionare il "passo" della rullatura, la distanza tra le creste. Un passo fine (0,5 mm) offre una sensazione sofisticata, simile a un gioiello, adatta per l'elettronica di consumo, mentre un passo grosso (1,5 mm) offre una presa robusta e industriale per mani guantate. Controllando la profondità e l'angolo del motivo, garantiamo che l'ergonomia del vostro pezzo sia perfettamente regolata. Una rullatura troppo affilata può essere dolorosa; una rullatura troppo superficiale è inutile. Troviamo la zona "Goldilocks" attraverso un'attenta selezione dell'utensile e l'ottimizzazione della velocità di avanzamento, assicurando che il vostro prodotto comunichi qualità attraverso il tatto.
Comportamento del materiale: gestione di durezza e duttilità
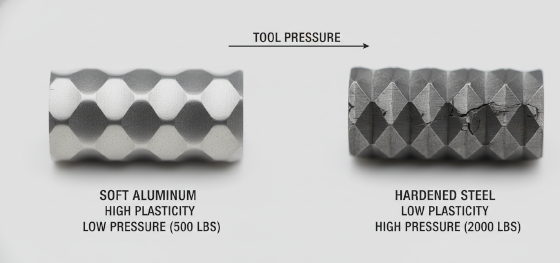
La scienza dei materiali è il regolatore invisibile del zigrinatura CNC successo della rullatura. I metalli morbidi come l'alluminio 6061 e l'ottone sono ideali per la rullatura per deformazione; fluiscono facilmente nel motivo dell'utensile, producendo creste piene e ben definite. Tuttavia, la loro morbidezza li rende suscettibili al "sovrarullaggio", dove l'utensile crea un secondo motivo sovrapposto se la temporizzazione non è perfetta. I tecnici JUCHENG utilizzano la sincronizzazione del mandrino ad alta velocità per garantire che l'utensile entri nel materiale esattamente con la stessa orientazione ad ogni passata, eliminando il "doppio tracciamento" che rovina le parti estetiche.
Harder alloys like Stainless Steel 316 or 4140 Chromoly present a different challenge. These materials resist displacement. If we use a standard forming tool, the pressure required can be so high that it damages the machine's spindle or causes the part to bend. For these materials, Jucheng Precision often shifts to cut knurling or utilizes specialized cobalt-infused rollers that can handle the extreme abrasion. We also adjust our processo di lavorazione CNC to include flood cooling. Because knurling involves intense friction, the material can expand thermally, which leads to an inconsistent pattern depth as the part warms up. By keeping the workpiece at a stabilized temperature, we ensure that a three-meter-long knurled shaft is identical from end to end. We don't just "press" a pattern; we manage the material's internal resistance to deliver perfection.
Sovranità dimensionale: calcolo della crescita del diametro
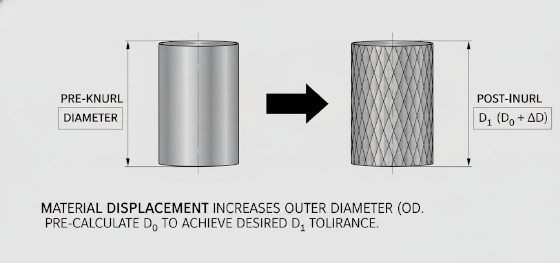
The most common engineering oversight in zigrinatura CNC is the failure to account for "Diameter Growth." In a form knurling operation, the material is not removed; it is redistributed. When the tool creates a valley, that metal has to go somewhere—it moves outward to form the peak. This means the final outside diameter (OD) of a knurled part will always be larger than the starting blank. If you need a knurled handle to fit inside a 20mm bore, you cannot start with a 20mm bar. The knurling will grow the part to 20.5mm or more, making it impossible to assemble.
Jucheng Precision solves this through "Pre-Knurl Math." Our engineers calculate the exact volumetric displacement based on the pitch and the depth of the pattern. We then machine the raw stock to a specific "pre-rolled diameter." This ensures that after the knurling tool has completed its pass, the peaks of the pattern reach the exact functional diameter required by your blueprints. We maintain Tolleranze di lavorazione del nylon and metal tolerances with the same rigor, using digital micrometers to measure across the peaks of the knurl. This level of dimensional sovereignty is vital for components that feature both a knurled grip and a precision bearing seat on the same shaft. We ensure the growth is controlled, repeatable, and functionally perfect for your final assembly.
Standard estetico JUCHENG: texture a zero difetti
The final hallmark of a professional knurling service is the pursuit of visual perfection. A knurl is often the most visible part of an assembly; it is the first thing a user sees and feels. At Jucheng Precision, we treat zigrinatura CNC as a high-visibility cosmetic feature. We monitor tool wear with microscopic precision. A worn knurling wheel will produce "flaked" or "shaved" tooth peaks, which feel sharp and unpleasant. We replace our tooling at the first sign of degradation to ensure every part in a production run is identical.
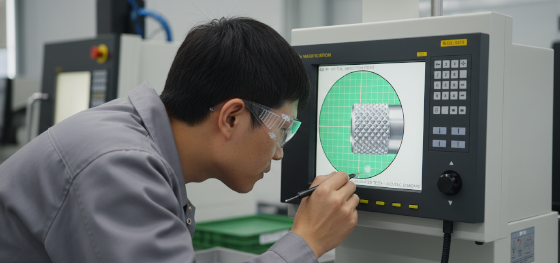
Our quality control team utilizes optical comparators and 50x magnification scopes to verify the "Crest Symmetry" of the patterns. We look for uniform height and clean intersections where the diagonal lines meet. This attention to detail is essential for the medical device industry, where a knurled handle must not only provide grip but also be easy to sanitize—meaning no jagged metal "crumbs" can be left behind. Whether you are building a prototype for a luxury audio knob or a high-volume order of industrial fasteners, Jucheng Precision has the technical rigor and the specialized equipment to deliver. We don't just add grip; we add value through manufacturing excellence. Contact our team today for a technical DFM review and see how our knurling protocols can elevate the tactile experience of your next project.

