


I bagni fusi sono i luoghi di nascita volatili della precisione. Nel panorama intenso delle tolleranze di stampa 3D, la produzione additiva in metallo rappresenta la lotta definitiva tra il design digitale e la termodinamica localizzata. Quando un laser a fibra colpisce un letto di polvere metallica a temperature superiori a 1.600°C, innesca un evento metallurgico che tende a deformare e tirare il pezzo in una geometria caotica. Questa è la realtà inflessibile delle tolleranze di stampa 3D in metallo. È un processo in cui l'ingegnere deve tenere conto di ogni joule di energia, assicurando che il rapido raffreddamento del metallo non porti a un cedimento strutturale prima ancora che il pezzo lasci la piattaforma di costruzione. Mentre la stampa plastica combatte la gravità, la stampa metallica combatte l'ostilità termica.

JUCHENG gestisce un hub tecnico unificato dove trattiamo una deriva metallica di cento micron con la stessa gravità ingegneristica di un foro CNC di grado medico. Comprendiamo che per una girante aerospaziale o una placca ossea in titanio, la "forma quasi netta" è solo l'inizio. Integrando oltre 25 centri a 5 assi di alta precisione con la nostra flotta DMLS (Sinterizzazione Diretta di Metallo Laser), abbiamo costruito un santuario produttivo che risolve il paradosso della precisione. Questa guida va oltre la solita vernice commerciale per esplorare la microfisica della stabilità del bagno fuso, la logica strategica dei dissipatori di calore basati su supporti, e perché la metamorfosi ibrida di JUCHENG è il passo finale obbligatorio per qualsiasi progetto metallico che richieda una verità geometrica assoluta.
L'efficienza nel mondo del metallo si conquista padroneggiando la rampa di raffreddamento. Non stai solo sinterizzando particelle; stai orchestrando un evento di solidificazione rapida che definisce il destino meccanico del pezzo. Che tu stia costruendo un complesso collettore fluidico per un pacco batteria di un veicolo elettrico o una staffa satellitare leggera, la logica del gradiente termico è il tuo principale regolatore produttivo. Analizziamo i pilastri fisici della precisione additiva in metallo e vediamo come la lungimiranza tecnica possa fissare l'integrità del tuo prossimo breakthrough aerospaziale nella realtà fisica.
Ostilità Termica: La Causa Principale della Deriva Dimensionale
La Realtà di 0,1 mm: Mappatura dei Limiti di Precisione Come Stampato
Evoluzione dei Supporti: Impalcature come Dissipatori di Calore
Integrità Superficiale: Perché i Valori Ra Influenzano i Limiti Misurabili
Metamorfosi Ibrida: Colmare il Divario con il CNC a 5 Assi
Lo Standard JUCHENG: Validare l'Anima Metallica
Ostilità Termica: La Causa Principale della Deriva Dimensionale
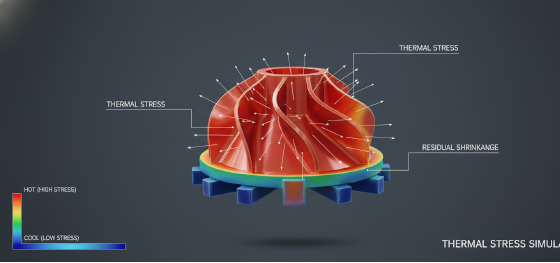
Per comprendere la lotta per tolleranze di stampa 3D in metallo, devi visualizzare la guerra termica intensa che si verifica sulla piattaforma di costruzione. La DMLS funziona tramite fusione localizzata; mentre il laser si muove attraverso la polvere, il metallo liquido si raffredda da quasi 2000°C alla temperatura della camera di 80°C in un batter d'occhio. Si tratta di una tempra metallurgica violenta. Mentre il metallo si solidifica, si contrae aggressivamente. Questa contrazione introduce "Tensioni residue"—la forza nascosta che tira la tua geometria, causando l'incurvamento di pareti sottili e la deformazione di piastre piane a forma di ciotola.
Se il tuo progetto ignora questi gradienti termici, il pezzo si strapperà letteralmente dalla piattaforma di costruzione prima che la costruzione sia completa al 50%. Gli ingegneri di JUCHENG utilizzano simulazioni termo-meccaniche avanzate per prevedere queste zone di stress. Suggeriamo di aggiungere "nervature termiche" o modificare i raccordi per distribuire lo stress in modo più uniforme. L'obiettivo è raggiungere uno stato di equilibrio fisico in cui il pezzo rimanga stabile durante tutto il ciclo. Non "stampiamo" semplicemente il metallo; gestiamo la curva di raffreddamento di ogni millimetro cubo, assicurando che la tensione interna non distrugga l'integrità dimensionale del tuo progetto. Neutralizzando queste forze durante la costruzione, forniamo un pezzo strutturalmente solido e pronto per il successivo livello di perfezionamento di precisione.
La Realtà di 0,1 mm: Mappatura dei Limiti di Precisione Come Stampato
I dati dettano il budget. Quando discutiamo di tolleranze di stampa 3D in metallo, l'onestà è la principale valuta ingegneristica. Nello stato "come stampato"—appena uscito dalla macchina DMLS—la tolleranza industriale standard è tipicamente tra ±0,1 mm e ±0,2 mm. Questo è influenzato dalla dimensione del punto di 70 micron del laser a fibra e dalla granulometria della polvere metallica. Sebbene sia eccezionalmente preciso per una tecnologia che fa crescere pezzi dalla polvere, non è sufficiente per un accoppiamento forzato di un cuscinetto o per una faccia di tenuta ad alta pressione.
Il ridimensionamento introduce anche complessità. Man mano che un pezzo diventa più grande, l'errore cumulativo del ritiro termico cresce linearmente. Una staffa aerospaziale di 200 mm avrà naturalmente un intervallo di tolleranza più ampio rispetto a un impianto dentale di 20 mm. Presso Jucheng Precision, utilizziamo un approccio a livelli: forniamo ±0,1 mm per caratteristiche piccole e ad alto dettaglio e consentiamo fino a ±0,2% su componenti strutturali di grandi dimensioni. Aiutiamo i nostri clienti a identificare le dimensioni "Critiche per la Qualità" (CTQ). Se una caratteristica deve solo liberare un'altra parte, la tolleranza di 0,1 mm come stampata è perfettamente economica. Ma se il pezzo deve assemblarsi con un accoppiamento sub-micron, la superficie come stampata è semplicemente una "preforma" per la passata finale CNC. Mappando questi limiti in anticipo, preveniamo lo "Shock di Tolleranza" che si verifica quando i progettisti sovraspecificano le loro aspettative per la produzione additiva.
Evoluzione dei Supporti: Impalcature come Dissipatori di Calore

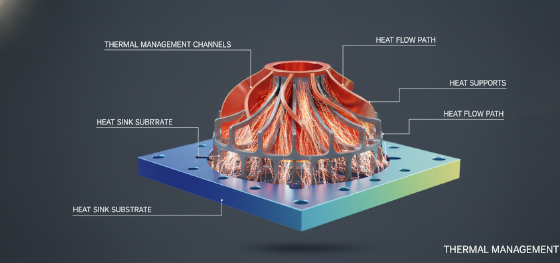
Nel processo di stampa 3D per i metalli, i supporti servono a un duplice scopo: sono ancoraggi strutturali e conduttori termici. Quando costruisci una caratteristica a sbalzo, non ha un percorso diretto per dissipare il calore del laser nella piattaforma di costruzione. Senza un ponte tecnico, quello sbalzo si surriscalderà, portando a una finitura superficiale "bruciata" e tolleranze collassate. È qui che tolleranze di stampa 3D in metallo vengono vinte o perse—nell'ingegneria dell'impalcatura.
Il team DFM di JUCHENG progetta "Impalcature Intelligenti" che agiscono come dissipatori di calore ad alta efficienza. Ottimizziamo la densità e i punti di connessione dei supporti per allontanare l'energia termica dal pezzo il più rapidamente possibile. Questo mantiene una temperatura uniforme all'interfaccia di costruzione, prevenendo l'effetto di "sollevamento" che rovina la precisione dimensionale. Utilizziamo anche strati di "Interfaccia Perforata" che forniscono un ancoraggio rigido durante la costruzione ma consentono una rimozione più facile durante la post-elaborazione. Trattando il supporto come un sistema di raffreddamento ingegnerizzato piuttosto che solo un prodotto di scarto, preserviamo la verità geometrica del tuo pezzo, assicurando che anche i cantilever e gli sbalzi più complessi rimangano entro specifica durante l'estenuante ciclo di costruzione di 24 ore.
Integrità Superficiale: Perché i Valori Ra Influenzano i Limiti Misurabili

La rugosità superficiale è la tassa invisibile su tolleranze di stampa 3D in metallo. Un pezzo DMLS emerge dal letto di polvere con una texture simile a una fusione in sabbia a grana fine, tipicamente Ra da 6,3 a 12,5 µm. Questa pelle "sfocata" è composta da particelle metalliche semi-fuse al confine del percorso del laser. Quando un ispettore di qualità utilizza una sonda fisica o un micrometro per misurare il pezzo, lo strumento si appoggia su questi picchi microscopici. La dimensione "registrata" è in realtà più grande del nucleo "strutturale" solido del pezzo.
Presso Jucheng Precision, teniamo conto di questo "Bias Superficiale." Utilizziamo la scansione laser senza contatto per misurare il volume del pezzo in modo più accurato, o utilizziamo la sabbiatura per omogeneizzare la pelle prima dell'ispezione finale. Se il tuo progetto richiede una superficie liscia per il flusso di fluido o la resistenza a fatica, consigliamo il "Premio Estetico"—il costo della lucidatura o della finitura vibratoria necessaria per portare la superficie a Ra 1,6 µm. Comprendendo come la texture grezza della stampa metallica interferisce con la metrologia, forniamo pezzi funzionalmente accurati, assicurando che le letture di tolleranza riflettano le reali prestazioni meccaniche del pezzo, non solo il rumore della sua superficie.
Metamorfosi Ibrida: Colmare il Divario con il CNC a 5 Assi

Scegliere tra stampa 3D e lavorazione CNC è una strategia obsoleta. Presso Jucheng Precision, operiamo un santuario ibrido dove le due tecnologie lavorano in simbiosi tecnica. Usiamo la stampante 3D per far crescere la complessità "non lavorabile"—canali di raffreddamento interni e reticoli leggeri—e poi spostiamo il pezzo al nostro reparto CNC a 5 assi per il "Colpo Chirurgico." Questo è l'unico modo affidabile per ottenere tolleranze di +/- 0,01 mm tolleranze di stampa 3D in metallo sulle superfici di accoppiamento critiche.
We print your metal designs with "Machining Stock"—an extra 1.5mm of material on every bearing seat, thread, and mounting flange. Once the part is vacuum-annealed to release its build stresses, we mill those features to mirror-smooth perfection. This hybrid approach provides you with the lightweight freedom of additive manufacturing and the sub-micron fitment of traditional CNC. It eliminates the liability of the "as-printed" surface for high-stakes aerospace and medical hardware. We don't just ship you a print; we ship you a verified engineered component that fits your assembly perfectly the first time. This integrated flow is what makes JUCHENG a vital partner for innovators who refuse to compromise on quality for the sake of complexity.
Lo Standard JUCHENG: Validare l'Anima Metallica

The final hallmark of a professional manufacturing partner is the ability to prove the integrity of the part. In the world of high-integrity metal additive, you cannot manage what you do not verify. Jucheng Precision has built a metrology sanctuary specifically for the processo di stampa 3D. We utilize in-house XRF spectrometers to verify that the alloy composition matches your Mill Test Report exactly. We also perform "Thermal Stabilization" cycles in our vacuum furnaces to ensure that the stress-relief cycle hasn't induced new warping.
Our quality control lab is equipped with high-resolution CMMs from Zeiss and Hexagon. We take hundreds of points across your part’s geometry to generate a 3D digital comparison against your master STEP file. We provide our clients with full inspection reports and material traceability logs, providing the "Digital Birth Certificate" required for aerospace and defense compliance. When you partner with JUCHENG, you aren't just getting a 3D printed shape; you are getting a verified engineering solution that has been audited for structural and dimensional survival. Whether you are building an innovative medical device or a high-performance turbine manifold, our metal additive expertise ensures your vision is delivered with absolute precision. Contact Jucheng Precision today for a technical DFM review and see how our metal tolerance protocols can stabilize and elevate your next manufacturing breakthrough.

