


Gli ingegneri degli approvvigionamenti dissanguano i budget di ingegneria non ricorrenti quando allineano erroneamente i gradi di acciaio al carbonio durante la fase di specifica CAD. Trattare tutte le billette metalliche grezze in modo identico garantisce cricche catastrofiche nella saldatura o guasti prematuri alla trasmissione durante l'assemblaggio meccanico finale. La scienza dei materiali determina il tasso di sopravvivenza assoluto dei vostri componenti personalizzati sotto stress cinetico.
La scelta tra acciaio 1018 e 1045 rappresenta il crocevia finanziario e strutturale definitivo per la produzione industriale. Queste due leghe appaiono indistinguibili su un pallet di fabbrica ma si comportano in modo violentemente diverso sotto frese in carburo che girano aggressivamente. Una offre estrema duttilità per fabbricazioni complesse, mentre l'altra fornisce la spina dorsale rigida necessaria per la coppia rotante.
Padroneggiare questa specifica matrice decisionale metallurgica elimina direttamente le spese nascoste di lavorazione secondaria. I fabbricanti devono valutare brutalmente i limiti di tempra a induzione, i rischi della zona termicamente alterata (HAZ) e le tariffe orarie del mandrino della macchina. L'ingegneria di precisione richiede di abbinare esattamente la densità di carbonio grezza al confine operativo designato.
contenuto:
Acciaio 1018 vs 1045: Come si confrontano le proprietà meccaniche?
Quando utilizzare l'acciaio 1018 per assemblaggi saldati?
Quando NON utilizzare l'acciaio 1018 in ambienti ad alta coppia?
Quando è obbligatorio l'acciaio 1045 per la tempra a induzione?
Quali sono i veri costi di entrambe le leghe?
Come ottimizza Jucheng i flussi di lavoro di fresatura CNC dell'acciaio?
Quali sono le domande frequenti più critiche sulla lavorazione dell'acciaio al carbonio?
Acciaio 1018 vs 1045: Come si confrontano le proprietà meccaniche?
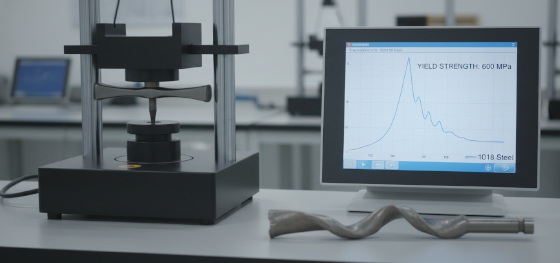
La concentrazione di carbonio determina direttamente i limiti di snervamento meccanico e le capacità di tempra delle leghe di ferro industriali.
Il 1018 standard contiene solo lo 0,18% di carbonio, stabilendo una microstruttura dominata dalla ferrite che privilegia l'enorme duttilità rispetto alla resistenza a trazione grezza. Questa chimica dolce previene la rottura improvvisa ma limita severamente la capacità del metallo di resistere a graffi superficiali profondi o impatti localizzati pesanti.
L'aggiornamento al 1045 introduce lo 0,45% di carbonio nel reticolo cristallino, colmando il divario verso le prestazioni dell'acciaio al medio carbonio. Questa formulazione specifica aumenta naturalmente il carico di snervamento di oltre il trenta percento direttamente dal magazzino materiali. Gli ingegneri sfruttano questa struttura di perlite più densa per contrastare l'attrito cinetico severo.
| Parametro meccanico | Acciaio Dolce 1018 | Acciaio al Medio Carbonio 1045 | Vantaggio Ingegneristico |
|---|---|---|---|
| Carico di Snervamento | 370 MPa | 530 MPa | Il 1045 previene la flessione sotto carichi dinamici pesanti |
| Durezza (Brinell) | 126 HB | 179 HB | Il 1045 resiste naturalmente all'usura abrasiva |
| Saldabilità | Eccellente | Scarso (Richiede Preriscaldo) | Il 1018 riduce i tempi di assemblaggio in fabbricazione |
| Lavorabilità | 78% | 57% | Il 1018 taglia più velocemente ma provoca strisciamento dell'utensile |
Quando utilizzare l'acciaio 1018 per assemblaggi saldati?
Specificare esclusivamente acciaio 1018 per saldature complesse e lamiere strutturali che richiedono elevata duttilità senza subire cricche termiche.
La fusione di telai metallici pesanti genera gradienti termici localizzati enormi. Poiché il 1018 manca completamente del volume di carbonio necessario per formare martensite fragile durante il raffreddamento rapido, accetta saldature TIG e MIG senza difetti. Operators bypass expensive pre-heating ovens entirely.
Machinists frequently deploy 1018 for custom CNC fixtures, base plates, and non-critical engine mounts. The soft material cuts aggressively, though it requires specific chip loads to prevent the gummy iron from welding directly onto the carbide cutting edge (built-up edge). Controlling fluid dynamics ensures an excellent surface finish.
Quando NON utilizzare l'acciaio 1018 in ambienti ad alta coppia?
Deploying 1018 for power transmission shafts or drive gears guarantees catastrophic shear failure under dynamic kinetic loads.
Rotary applications demand absolute rigidity to maintain micron-level bearing press-fits. If a mild steel shaft twists even fractionally under a heavy mechanical load, the attached high-speed bearings will bind and shatter violently. 1018 simply surrenders to severe torsional twisting forces.
Furthermore, you must entirely avoid 1018 when designing sliding wear plates or mating surfaces subjected to continuous friction. Without secondary chemical carburizing, the native 126 HB hardness degrades rapidly, galling against harder alloys and destroying the operational lifespan of the entire gearbox assembly.
Quando è obbligatorio l'acciaio 1045 per la tempra a induzione?
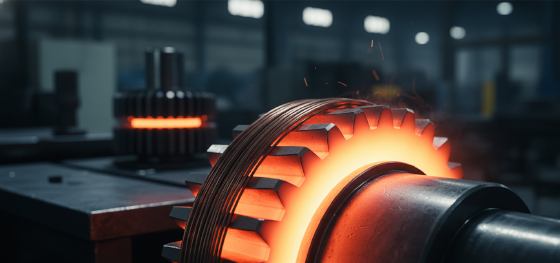
Upgrade to 1045 steel when mechanical blueprints demand localized induction hardening exceeding 50 HRC to combat extreme surface abrasion.
Heavy industrial components require a dual-state physical structure. Gear teeth must survive violent metal-on-metal impacts, while the inner hub must remain slightly flexible to absorb shock. The 0.45% carbon content allows heat treaters to utilize high-frequency induction coils to rapidly flash-harden only the extreme outer skin.
Attempting this exact induction process on 1018 yields absolutely zero results due to carbon starvation. By specifying 1045, engineers secure an impenetrable wear barrier while retaining a tough, fracture-resistant core. This metallurgical synergy dominates axle, crankshaft, and heavy hydraulic rod manufacturing.
Quali sono i veri costi di entrambe le leghe?
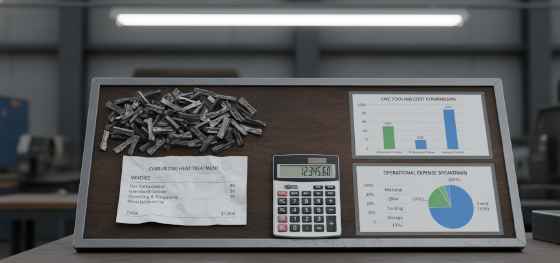
Raw material parity hides the massive secondary thermal processing and carbide tool wear expenses that financially separate these two alloys.
Procuring 1018 minimizes your upfront billet invoice. However, if your design mandates high hardness, technicians must execute a lengthy pack-carburizing process to physically bake carbon into the 1018 surface. This slow chemical intervention completely destroys the initial cost savings, rendering the mild steel economically unviable.
Conversely, milling 1045 immediately drives up machine hourly rates. The elevated natural hardness burns through expensive carbide inserts twenty percent faster than mild steel. Spindles must slow down, extending the total cycle time. Calculating these exact consumable burn rates dictates the true break-even point for batch production.
Come ottimizza Jucheng i flussi di lavoro di fresatura CNC dell'acciaio?
Operating within the Shenzhen precision manufacturing hub, Jucheng centralizes multi-axis heavy milling and advanced thermal treatments to eradicate logistical tolerance failures.
Navigating [2026] global hardware procurement requires true single-source fabrication. Shipping machined 1045 shafts across the city to a third-party induction hardener invites catastrophic flash rust and dimensional warping. We execute massive material removal and precision heat treating entirely under one 8000-square-meter roof.
Our engineering teams intervene heavily during the CAD review phase. If your blueprint over-specifies 1045 for a simple static cover plate, our Free DFM review instantly pivots the material back to 1018 to slash your machining costs. Backed by strict ISO9001:2015 protocols, we manufacture intelligent hardware without MOQ restrictions.
Quali sono le domande frequenti più critiche sulla lavorazione dell'acciaio al carbonio?
Resolving hardcore metallurgical boundaries prevents catastrophic assembly failures during the deployment of custom fabricated machinery.
Can you weld 1045 steel without cracking it?
Yes, but only under rigorous thermal supervision. The high carbon volume forms brittle martensite instantly upon rapid cooling. Fabricators must pre-heat the massive steel blocks to 250°C before striking the arc, followed by a controlled, highly insulated slow-cooling protocol to relieve internal stress.
Does 1018 steel machine significantly faster than 1045?
Operators can program faster spindle feeds for 1018, but the soft material behaves terribly during chip formation. It tends to tear rather than shear cleanly, requiring high-pressure coolant to flush away the gummy residue. 1045 cuts slower but naturally produces a far superior, shinier surface finish.
Do either of these carbon steels resist environmental rust?
Absolutely not. Both alloys completely lack the chromium content required to form a passive oxide layer. Exposing raw 1018 or 1045 to atmospheric humidity triggers aggressive flash oxidation within hours. Engineers must specify black oxide, zinc plating, or industrial paint to seal the substrate.

