


Cacciare i micron è un'impresa vana se non si rispetta la fisica dell'officina. Nella logica impeccabile di un modello CAD, una tolleranza di +/- 0,01 mm è solo un'indicazione testuale. Ma nel mondo fisico, quella stessa dimensione è un bersaglio mobile, che si sposta con il calore del sole attraverso una finestra o con la leggera vibrazione di una macchina vicina. Imparare Come Ottenere Tolleranze Strette nella CNC non significa acquistare la macchina più costosa; significa costruire una fortezza di stabilità attorno all'utensile da taglio. È un'ossessione per le variabili invisibili che le officine standard ignorano.
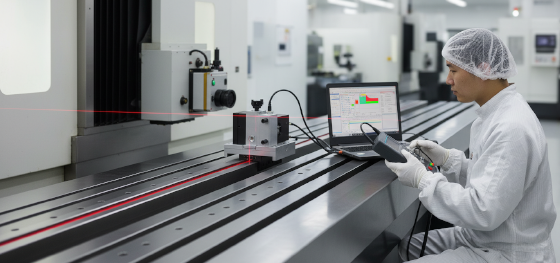
Presso Jucheng Precision, viviamo nella quarta cifra decimale. Comprendiamo che le tolleranze di lavorazione CNC non sono risultati statici—sono il risultato di una sinfonia coordinata tra rigidità della macchina, disciplina termica e metrologia avanzata. Quando un cliente aerospaziale richiede una planarità di cinque micron su una piastra di 300 mm, si affida alla nostra capacità di gestire lo stress molecolare del materiale. Questa guida va oltre la vernice di marketing per rivelare i protocolli di produzione reali e non verniciati che JUCHENG utilizza per fornire una precisione "impossibile" nelle leghe e plastiche più dure del mondo.
La precisione è uno stile di vita, non un incidente. Se la tua catena di fornitura fallisce a causa di derive dimensionali, hai bisogno di un partner che comprenda la realtà termodinamica del mandrino. Analizziamo i pilastri meccanici che definiscono la vera precisione e vediamo come JUCHENG fissa i tuoi progetti nella realtà.
Sovranità Termica: Combattere lo Spostamento di 20 Gradi
Dinamiche dell'Utensile: La Guerra contro la Flessione e il Fuori Centro
Lavorazione a Stadi: L'Arte del Rilassamento delle Tensioni
Cinematica della Macchina: Il Ruolo della Ghisa e delle Scale
Blocco Metrologico: Dimostrare il Micron in Laboratorio
Sovranità Termica: Combattere lo Spostamento di 20 Gradi
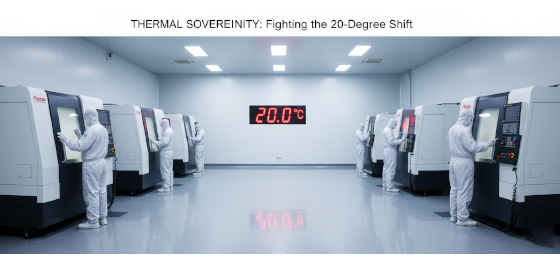
Il calore è il principale nemico della Come Ottenere Tolleranze Strette nella CNC. La maggior parte dei materiali si espande significativamente quando si riscalda. L'alluminio, ad esempio, ha un alto coefficiente di dilatazione termica; un aumento di temperatura di soli cinque gradi può spostare una dimensione di 100 mm di dodici micron—portando istantaneamente un foro H7 fuori specifica. Se la tua officina non è climatizzata, i pezzi lavorati alle 8:00 del mattino saranno diversi da quelli lavorati alle 14:00. Questo è un fallimento ambientale che nessuna compensazione della macchina può risolvere completamente.
Jucheng Precision opera sotto un mandato di "Sovranità Termica". Il nostro reparto produttivo e i laboratori di metrologia sono stabilizzati esattamente a 20 gradi Celsius (+/- 1 grado). Trattiamo l'aria come un parametro di produzione. Ma il calore non proviene solo dall'ambiente: proviene dal taglio. La lavorazione ad alta velocità genera un intenso attrito sulla punta dell'utensile. Gestiamo questo attraverso raffreddamento a inondazione ad alta pressione e sistemi attraverso il mandrino che mantengono una temperatura costante del pezzo. Ancora più importante, utilizziamo la "Mappatura Termica" sulle nostre macchine Mazak e Haas. Le macchine utilizzano sensori interni per monitorare la crescita del mandrino e compensare i pochi micron di espansione che si verificano quando i cuscinetti si riscaldano. Stabilizzando l'atmosfera e la mappa termica interna della macchina, eliminiamo la fonte primaria di deriva dimensionale, assicurando che il vostro tolleranze di lavorazione CNC rimangano coerenti su un lotto di diecimila pezzi.
Dinamiche dell'Utensile: La Guerra contro la Flessione e il Fuori Centro

Non si può colpire un bersaglio se l'utensile "oscilla". Nella ricerca di Come Ottenere Tolleranze Strette nella CNC, la runout dell'utensile è un collo di bottiglia critico, spesso trascurato. La runout è la misura di quanto l'asse dell'utensile devia dall'asse di rotazione della macchina. Una runout di soli 0,005 mm può raddoppiare il carico di taglio effettivo su un tagliente, portando a vibrazioni (chatter) e finiture superficiali scadenti. Su una macchina standard con pinze di base, la runout è un dato di fatto. Da JUCHENG, la consideriamo un difetto da eliminare con l'ingegneria.
Utilizziamo portautensili idraulici di alta precisione e sistemi a contrazione termica che forniscono una presa simmetrica e ad alta forza sulla fresa. Questo riduce la runout quasi a zero. Prestiamo anche un'attenzione ossessiva alla deflessione dell'utensile. Quando un utensile spinge contro il metallo, si piega. Se l'utensile è troppo lungo o l'avanzamento è troppo aggressivo, quella piegatura rovina la precisione della caratteristica. I nostri ingegneri utilizzano la "Regola dell'Utensile Corto": utilizzare il diametro più grande e la lunghezza più breve possibile per ogni passata di finitura. Utilizziamo frese in carburo a passo variabile per rompere le vibrazioni armoniche, assicurando che la fresa "tagli" il metallo invece di "martellarlo". Controllando la micro-meccanica dell'incontro utensile-pezzo, Jucheng Precision offre finiture superficiali (Ra 0,4 o migliore) e tolleranze che consentono accoppiamenti meccanici perfetti nei più esigenti assemblaggi medicali e robotici.
Lavorazione a Stadi: L'Arte del Rilassamento delle Tensioni
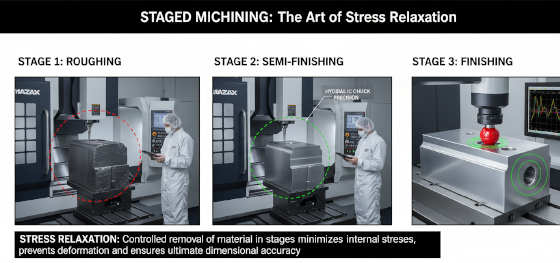
I metalli hanno una memoria. Durante il processo di laminazione o fusione, le tensioni interne rimangono intrappolate nella struttura dei grani. Quando eseguiamo passate di sgrossatura pesanti in un processo di lavorazione CNC, stiamo effettivamente rilasciando quelle forze "congelate". Se si lavora un pezzo alle dimensioni finali in un unico setup, quelle tensioni rilasciate causeranno la deformazione o l'incurvamento del pezzo ore dopo che è uscito dalla macchina. Questo è il motivo per cui molti pezzi falliscono l'assemblaggio anche se "misuravano correttamente" sul tavolo. Comprendere Come Ottenere Tolleranze Strette nella CNC richiede un approccio paziente e graduale alla rimozione del materiale.
JUCHENG impiega un ciclo di lavorazione a tre livelli per tutti i pezzi di alta precisione: Sgrossatura, Semifinitura e Finitura. Dopo che la passata di sgrossatura rimuove il 90% del materiale, lasciamo riposare il pezzo. Per componenti aerospaziali di alto valore, possiamo persino eseguire un ciclo intermedio di ricottura per rilassamento delle tensioni. Questo permette ai grani del metallo di rilassarsi e trovare un nuovo equilibrio. Solo allora eseguiamo i tagli di finitura finali, rimuovendo solo da 0,1 mm a 0,2 mm di materiale. Questo approccio "leggero" assicura che non vengano introdotte nuove tensioni, bloccando le dimensioni in modo permanente. Trattiamo il materiale come una cosa viva—dandogli il tempo di respirare e stabilizzarsi prima di richiedere la perfezione. Questa pazienza tecnica è ciò che distingue un'officina di livello mondiale da un centro di produzione ad alta velocità.
Cinematica della Macchina: Il Ruolo della Ghisa e delle Scale
La base di qualsiasi tolleranze di lavorazione CNC risultato è la macchina stessa. Non si possono mantenere dieci micron su una macchina costruita con lamiera leggera. La vera precisione inizia con la massa. Da Jucheng Precision, investiamo in centri a 5 assi Mazak e Haas pesanti che utilizzano basi massicce in ghisa. Queste basi forniscono lo smorzamento delle vibrazioni necessario per mantenere fermo l'utensile quando incontra la resistenza di leghe dure come l'acciaio inossidabile 17-4 PH o il Titanio Grado 5. Una macchina più pesante è una macchina più precisa perché resiste all'energia cinetica del taglio.
Guardiamo anche ai sistemi di feedback. Le macchine standard si affidano all'encoder del motore per "indovinare" dove si trova la tavola in base alla rotazione della vite a ricircolo di sfere. Ma le viti a ricircolo possono usurarsi o espandersi con il calore. Per le nostre linee di ultra-precisione, utilizziamo scale lineari ad alta risoluzione. Queste scale agiscono come un righello indipendente che dice alla macchina esattamente dove si trova la tavola nello spazio 3D, indipendentemente dalle condizioni della vite a ricircolo. Questo feedback a "Circuito Chiuso" è l'unico modo per garantire la ripetibilità in Come Ottenere Tolleranze Strette nella CNC attraverso migliaia di cicli. Quando combinati con le nostre viti a ricircolo di sfere rettificate di precisione e mandrini ad alta coppia, questi cinematismi forniscono la piattaforma solida come una roccia necessaria per i progetti ingegneristici più sensibili al mondo.
Blocco Metrologico: Dimostrare il Micron in Laboratorio
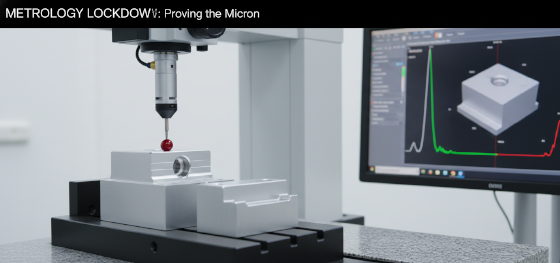
Il segno distintivo finale della precisione è la verifica. tolleranze di lavorazione CNC sono reali solo quanto la metrologia che li misura. Non si può verificare una tolleranza di +/- 0,01 mm con un calibro manuale; il calore della mano e la pressione del pollice falseranno i dati. Da Jucheng Precision, implementiamo un protocollo di "Blocco Metrologico". Una volta che un pezzo è finito, si sposta nel nostro laboratorio qualità stabilizzato. Deve rimanere per diverse ore per raggiungere la temperatura ambiente di 20°C prima di effettuare qualsiasi misurazione.
Utilizziamo macchine di misura a coordinate (CMM) multisensore e sistemi di misura video ad alta risoluzione che acquisiscono centinaia di punti dati senza contatto fisico o errore umano. Forniamo ai nostri clienti rapporti di ispezione dettagliati che includono mappe termiche 3D dei loro pezzi, dimostrando che ogni foro, ogni piano e ogni raggio rientra nei limiti specificati. Questa trasparenza è il fondamento del nostro servizio per i settori medico e aerospaziale. Quando ricevi un pacco da JUCHENG, non ottieni solo metallo; ottieni la certezza ingegneristica che i tuoi pezzi sono dimensionalmente perfetti e strutturalmente stabili. Colmiamo il divario tra un file CAD impegnativo e un capolavoro funzionale. Contatta oggi Jucheng Precision per una revisione tecnica DFM e scopri come i nostri protocolli di precisione possono stabilizzare ed elevare il tuo prossimo progetto ad alta tolleranza.

