


Finitura superficiale automobilistica: corrosione ed estetica
Proteggere i componenti strutturali in metallo dall'ossidazione ambientale aggressiva offrendo al contempo un aspetto estetico da sala espositiva è un passaggio finale essenziale nella produzione di veicoli. Quando i team di ingegneria automobilistica finalizzano i telai strutturali e gli elementi ottici interni, specificare protocolli precisi di finitura superficiale automobilistica garantisce la conformità a rigorosi standard di resistenza alla nebbia salina. Senza rivestimento elettroforetico avanzato o levigatura chimica dei vapori, le parti in metallo e plastica si degradano rapidamente sotto l'esposizione a sale stradale e raggi UV.
L'utilizzo di un partner esperto di prototipazione rapida garantisce che i componenti strutturali passino senza problemi dai blocchi grezzi di lavorazione CNC a parti altamente protette ed esteticamente impeccabili. Esaminiamo la chimica anticorrosione e i protocolli di lucidatura ottica che guidano la finitura dei veicoli moderni.
Modulo 1 – Definizione e principi di funzionamento del rivestimento protettivo
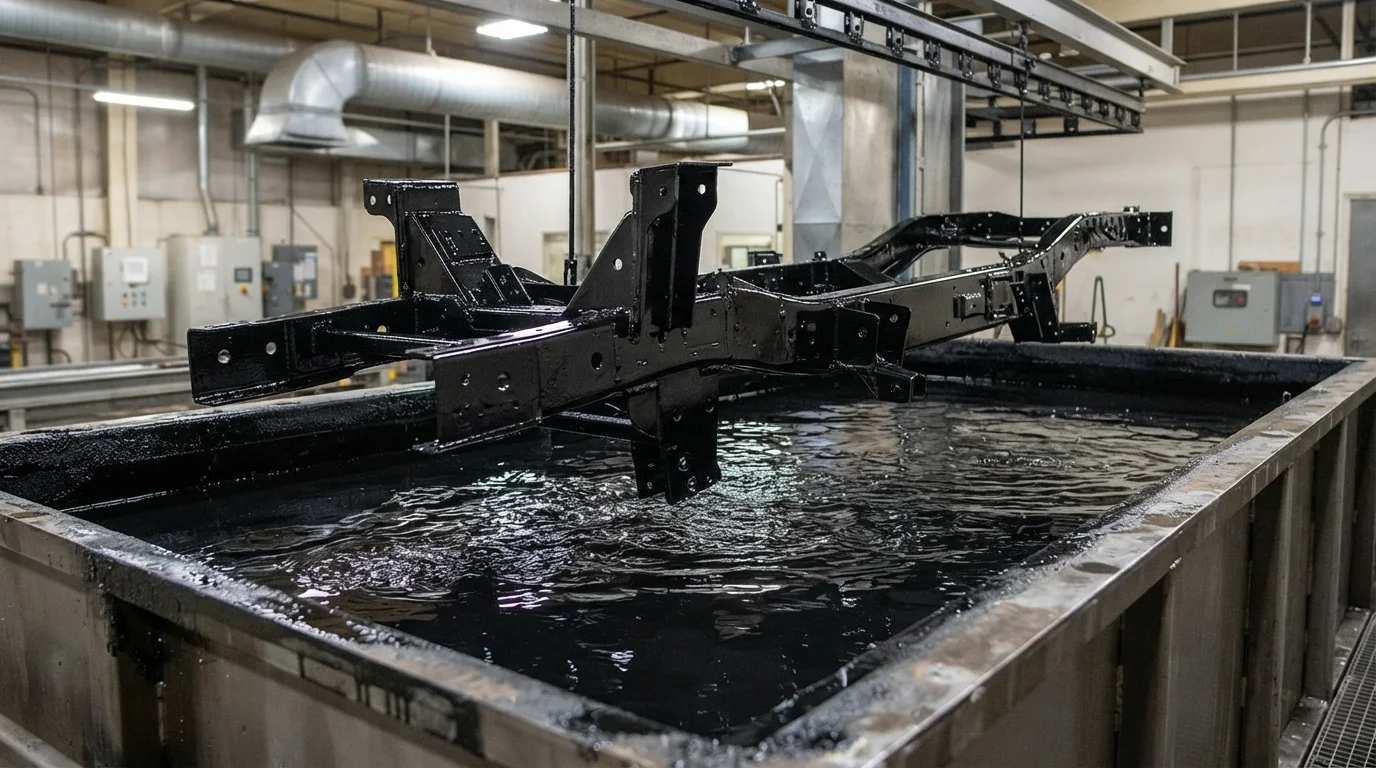
La finitura superficiale nella produzione di veicoli comprende tutti i trattamenti chimici, elettrochimici e ottici applicati a parti grezze in metallo o polimero per migliorare la difesa ambientale e l'aspetto. Il principio di funzionamento si basa sul deposito di strati barriera protettivi, come film epossidici o cristalli di ossido anodico, che isolano i materiali del substrato da umidità e ossigeno. Mentre le forme geometriche primarie sono modellate tramite La lavorazione CNC o stampaggio, la sopravvivenza ambientale a lungo termine dipende interamente da tecniche di finitura efficienti.
Per eseguire flussi di lavoro di finitura strutturati su componenti strutturali del veicolo, i tecnici potrebbero seguire questi passaggi pratici:
- Sgrassaggio acquoso: Immergere le parti metalliche grezze in bagni di pulizia alcalini per rimuovere oli di lavorazione e contaminanti organici.
- Conversione elettrochimica: Applicare corrente elettrica all'interno di vasche specializzate per far crescere spessi strati di ossido anodico protettivo su alluminio substrati.
- Polimerizzazione termica: Cross-bake applied electrophoretic paint primers uniformly inside precision convection ovens.
Advanced protective coating is vital across under-body structural frames, exterior lighting lenses, and high-wear chassis nodes where corrosion resistance dictates warranty compliance. When engineering teams build prototype vehicles, deploying specialized finitura superficiale automobilistica protocols solves critical environmental durability challenges. Feedback from professional prototyping groups on Reddit and Facebook indicates that salt-fog chamber testing is mandatory for exterior parts.
I settori applicativi principali includono:
- Protezione dalla corrosione: Applying electrophoretic coating (E-Coating / KTL) and powder coating to steel subframes to pass ASTM B117 salt spray tests.
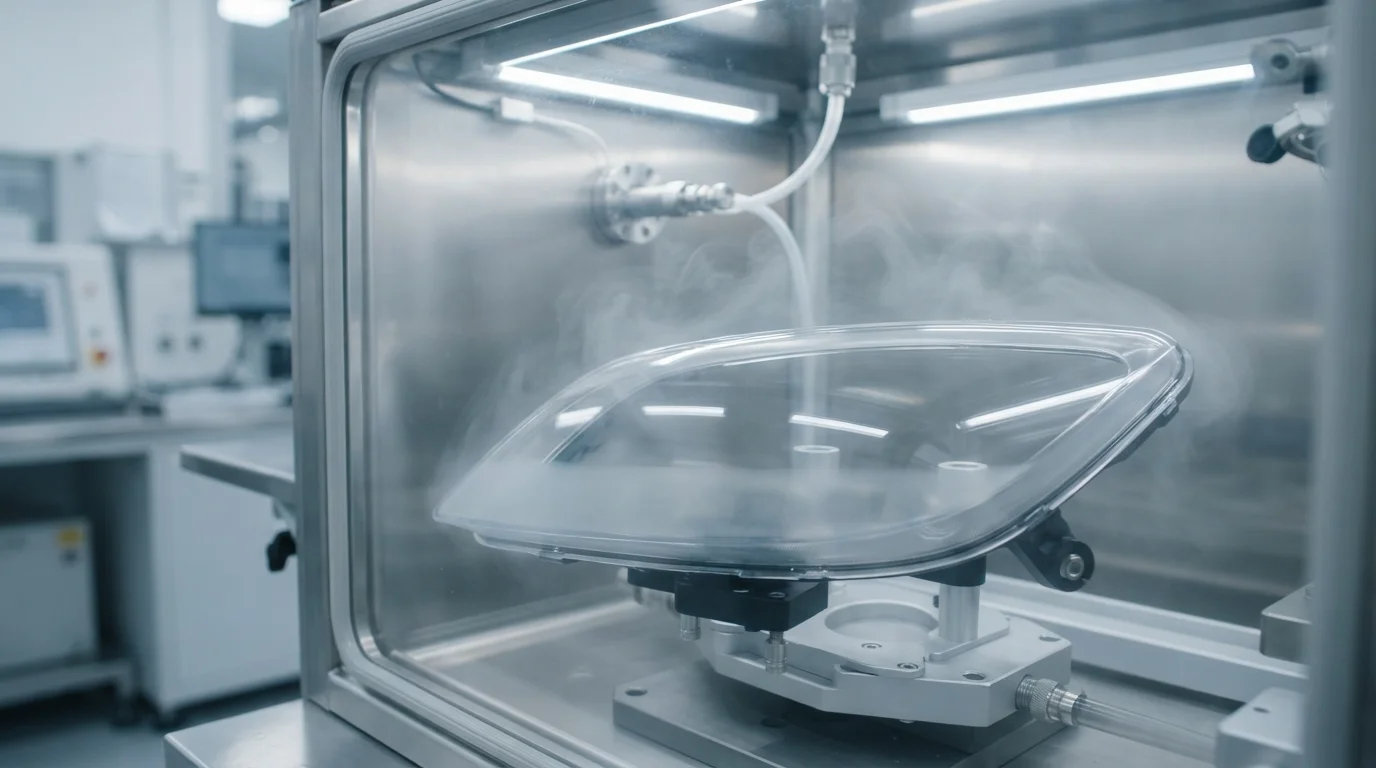
- Optical Perfection: Utilizing vapor polishing to eliminate microscopic surface haziness on clear polycarbonate headlamp lenses.
- Aesthetic & Wear: Imparting Type III hard anodizing onto engine and suspension components to maximize scratch defense.
Modulo 3 – Fattori chiave di selezione per il successo del progetto
When specifying surface treatments for vehicle testing, engineering teams must weigh salt spray corrosion hours, film thickness limits, and optical clarity requirements. Evaluating these core parameters ensures your parts survive harsh operating environments.
| Processo di finitura | Substrate Material | Primary Performance Benefit |
|---|---|---|
| E-Coating (KTL) | Galvanized & Carbon Steel | 1,000+ hours salt spray corrosion defense |
| Type III Hard Anodizing | Leghe di alluminio strutturali | Durezza superficiale estrema e resistenza all'usura |
| Lucidatura a Vapore | Plastiche trasparenti (PC, PMMA) | Trasparenza ottica cristallina per lenti |
Modulo 4 – Suggerimenti per l'installazione e la manutenzione
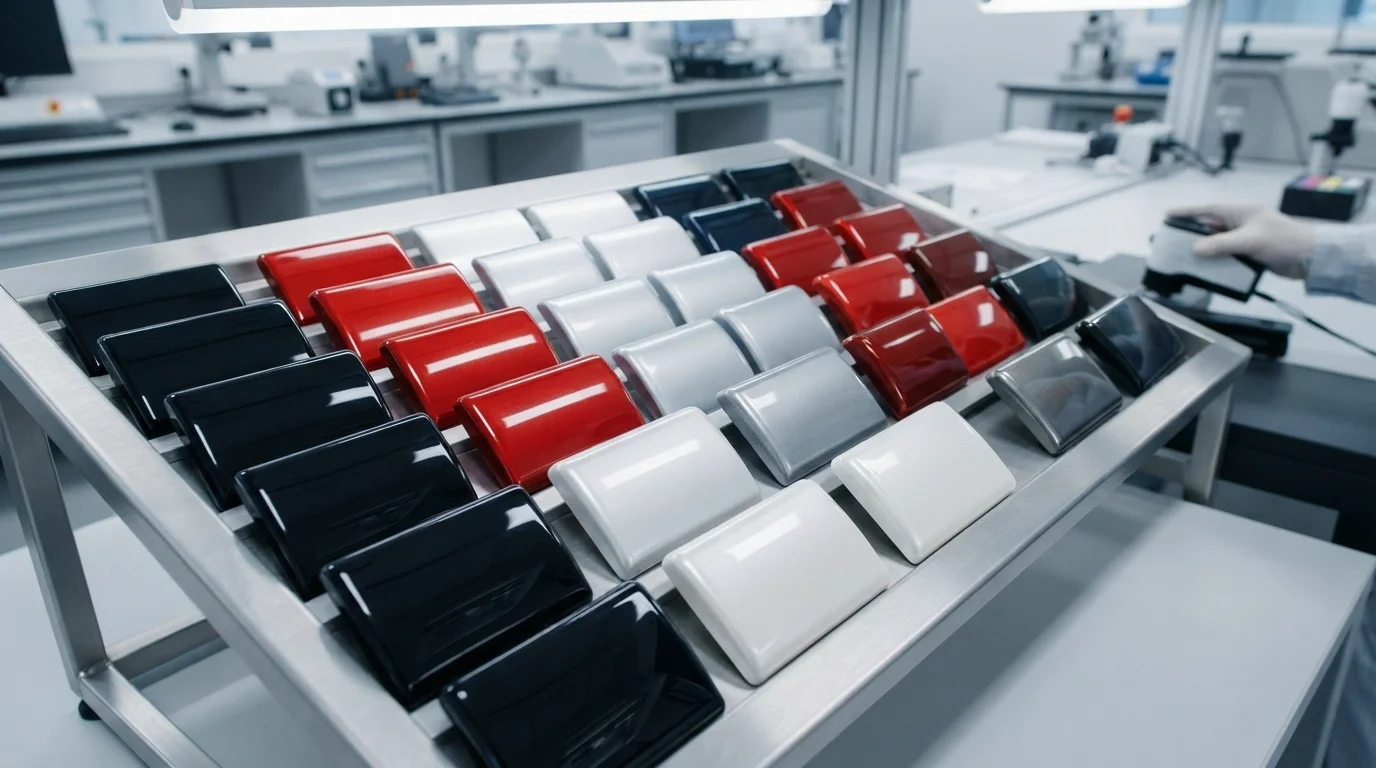
Una corretta gestione in officina e un'ispezione post-finitura di routine proteggono i componenti in metallo e plastica trattati nelle fasi attive di assemblaggio dei veicoli. Proteggere le barriere rivestite da graffi meccanici garantisce una difesa anticorrosione a lungo termine.
I principali suggerimenti per l'installazione e la manutenzione includono:
- Mascheramento dei fori filettati: Proteggere le filettature interne con tappi in silicone ad alta temperatura durante la verniciatura o i bagni di anodizzazione.
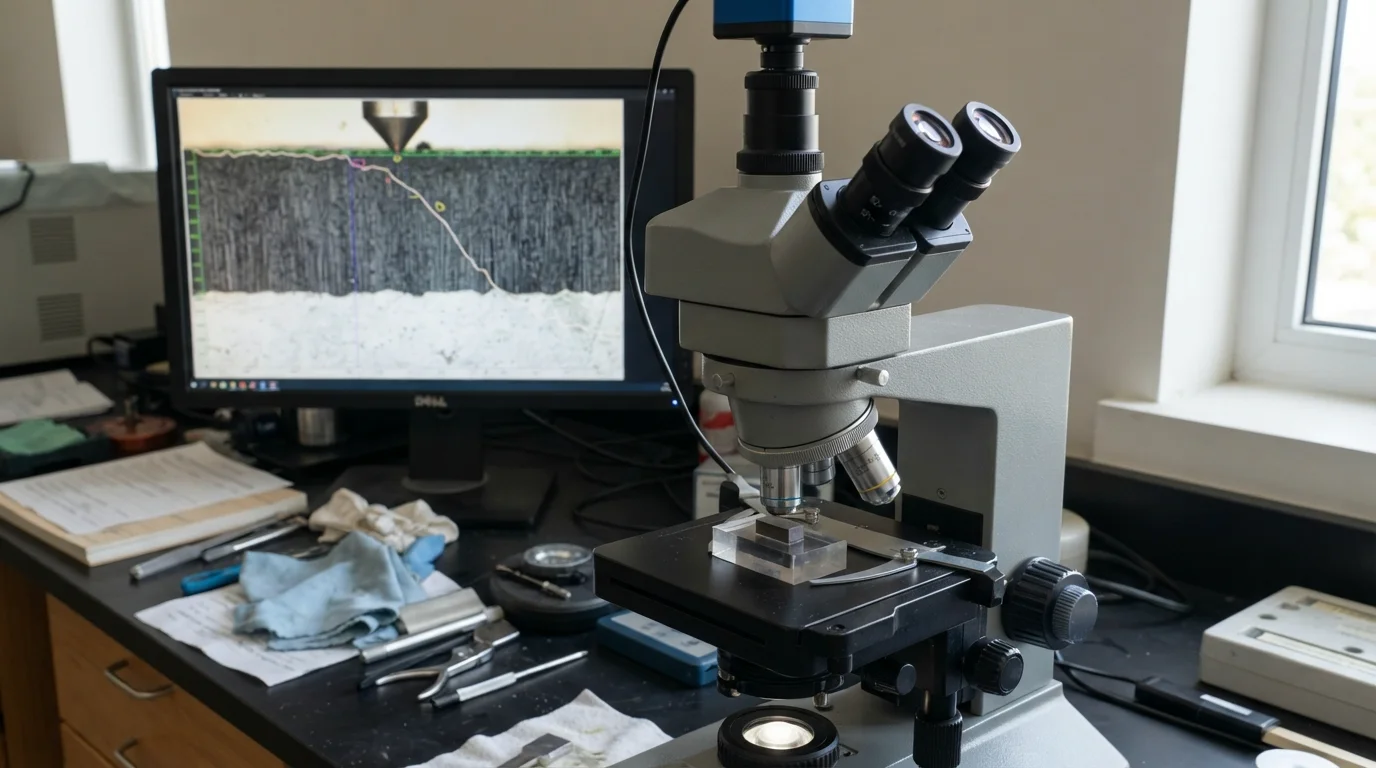
- Verifiche dell'integrità del rivestimento: Ispezionare gli strati barriera anodizzati o e-coated sotto ingrandimento per rilevare graffi da manipolazione.
- Trasporto pulito: Imballare i componenti finiti in sacchetti antistatici puliti per prevenire l'accumulo di detriti ambientali.
Modulo 5 – Domande frequenti (FAQ)
1. Cos'è l'e-coating e perché viene utilizzato nella produzione automobilistica?
E-coating (electrophoretic painting) submerges metal frames in an electrical paint bath, depositing a uniform rust-proofing primer across every complex crevice.
2. How does vapor polishing achieve optical clarity on plastic lenses?
Vapor polishing exposes transparent polycarbonate or acrylic parts to chemical solvent vapors, melting surface micro-scratches into absolute glass-like clarity.
3. What is the difference between Type II and Type III hard anodizing?
Type II produces a thinner decorative oxide layer, whereas Type III grows a much thicker, exceptionally hard wear-resistant ceramic-like coating for high-stress parts.
4. How are automotive finishes tested for corrosion resistance?
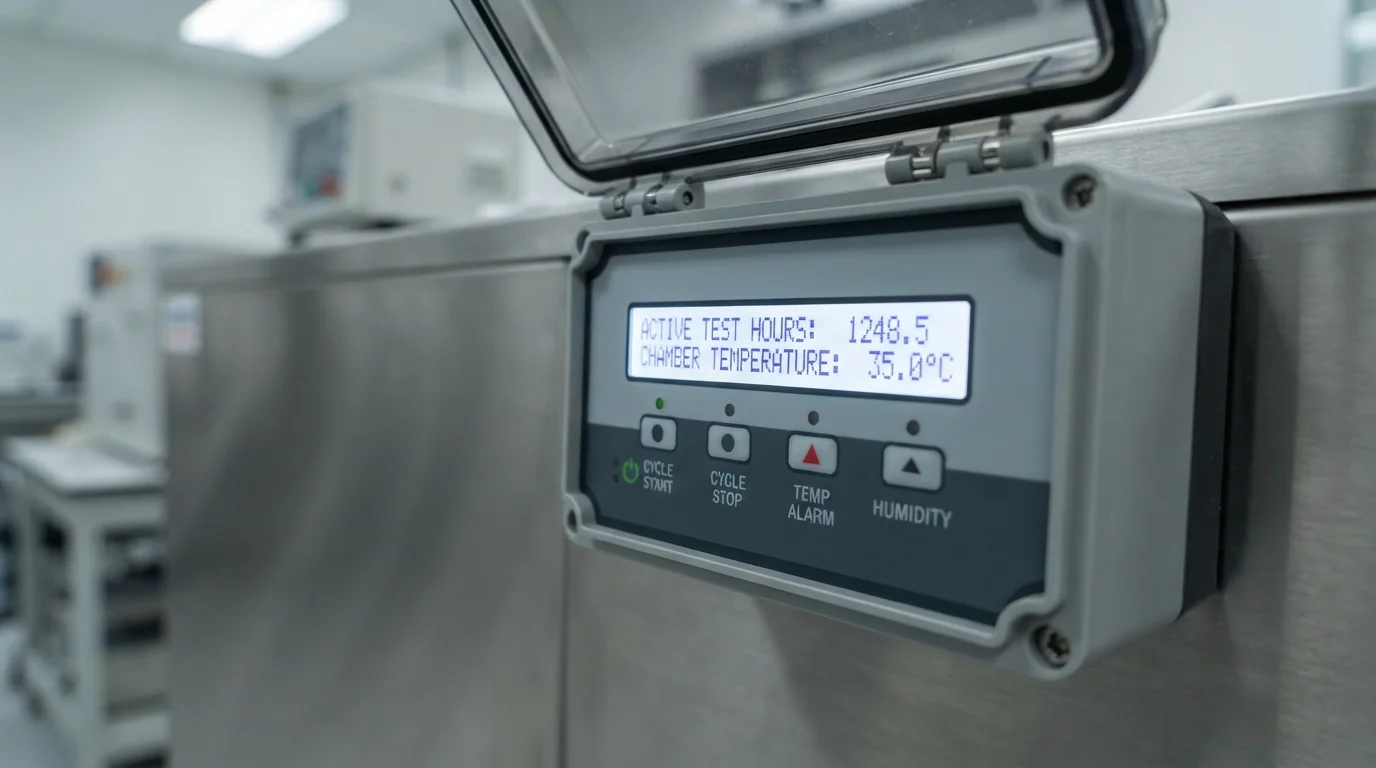
Finishes are tested inside ASTM B117 salt spray chambers, exposing coated metal panels to corrosive salt fog for hundreds of continuous hours.
5. Can aluminum brackets be dyed various colors during anodization?
Yes, open porous anodic structures can absorb microscopic organic dyes before final sealing, offering custom color options.
6. How does Jucheng Precision support automotive finishing standards?
Jucheng Precision provides certified E-coating, hard anodizing, and vapor polishing under strict IATF 16949 quality management systems.
Modulo 6 – Perché scegliere JUCHENG per il tuo progetto
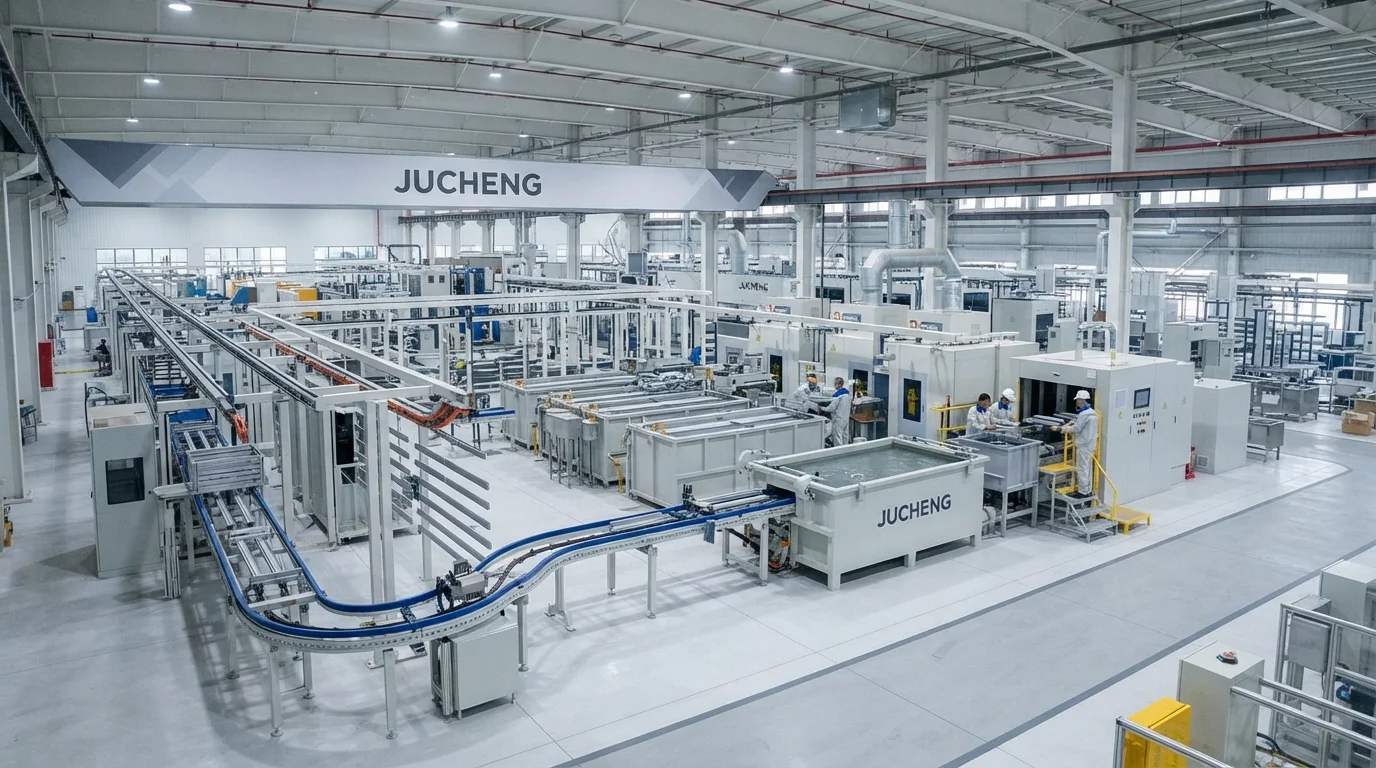
Achieving uncompromising environmental durability requires an experienced manufacturing partner. JUCHENG supporta gli innovatori hardware fornendo revisioni DFM gratuite 24 ore su 24 reviews that analyze coating thickness limits, masking zones, and alloy compatibility prior to production. Founded in Shenzhen in 2012 with an 8,000-square-meter facility in Dongguan, our factory houses 150+ advanced machines, including specialized dust-free coating lines and anodizing baths.
Backed by ISO 9001, ISO 14001, ISO 13485, and IATF 16949 certifications, our engineering teams ensure that executing high-performance automotive surface finishing programs achieves salt-spray compliance and absolute batch consistency.
Ready to Protect Your Automotive Parts with Advanced Finishing?
Carica oggi i tuoi modelli 3D per ricevere feedback immediato, prezzi competitivi e analisi DFM professionali dai nostri esperti ingegneri. Lascia che JUCHENG dia vita ai tuoi progetti complessi con velocità e affidabilità senza pari!

