


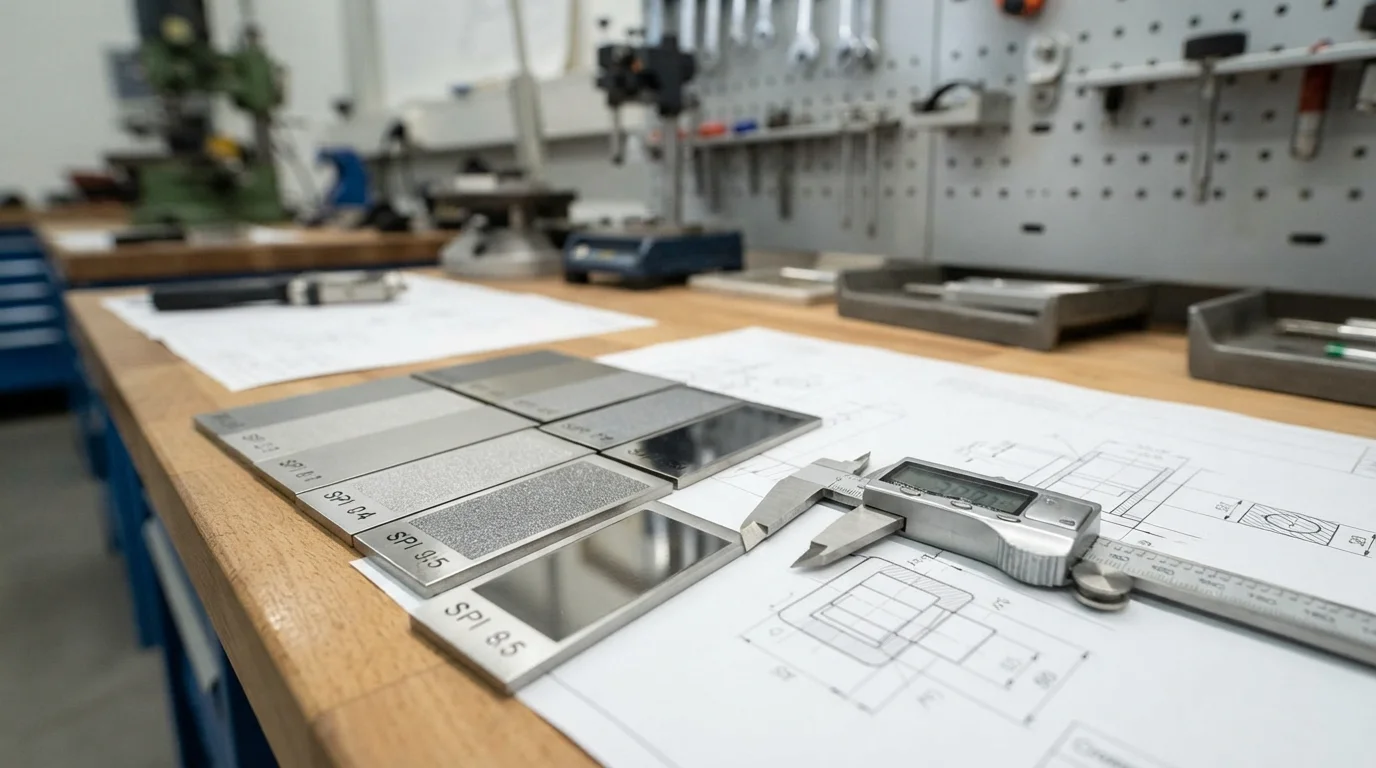
Specificare accuratamente le texture superficiali durante le prime fasi di sviluppo hardware previene difetti estetici e garantisce un'eiezione fluida del pezzo. Quando gli ingegneri esplorano gli standard di finitura SPI per stampi rapidi in alluminio, comprendere il sistema di classificazione è essenziale per bilanciare l'aspetto visivo con i costi di produzione. Senza specifiche tecniche chiare, i macchinisti dell'officina utensili potrebbero fornire finiture che non corrispondono alle aspettative funzionali, portando a costose rilavorazioni dello stampo durante le prove pilota.
Utilizzando un fornitore rapidi il fornitore garantisce che i trattamenti superficiali siano meticolosamente applicati agli inserti in metallo tenero prima che inizino le difetti dello stampaggio a iniezione campagne. Esaminiamo come funzionano le classificazioni SPI e quale livello di lucidatura può essere realisticamente raggiunto su blocchi di alluminio di grado aerospaziale.
Cosa sono gli standard di finitura SPI?
Domanda: Come vengono categorizzate le finiture superficiali degli stampi nell'industria delle materie plastiche? La Society of the Plastics Industry (SPI) classifica le finiture in quattro gruppi distinti—Grado A (lucidatura a specchio con tampone diamantato), Grado B (semi-lucido con carta abrasiva), Grado C (opaco con pietra abrasiva) e Grado D (testurizzato con sabbiatura a secco)—ciascuno definendo parametri rigorosi di rugosità superficiale.
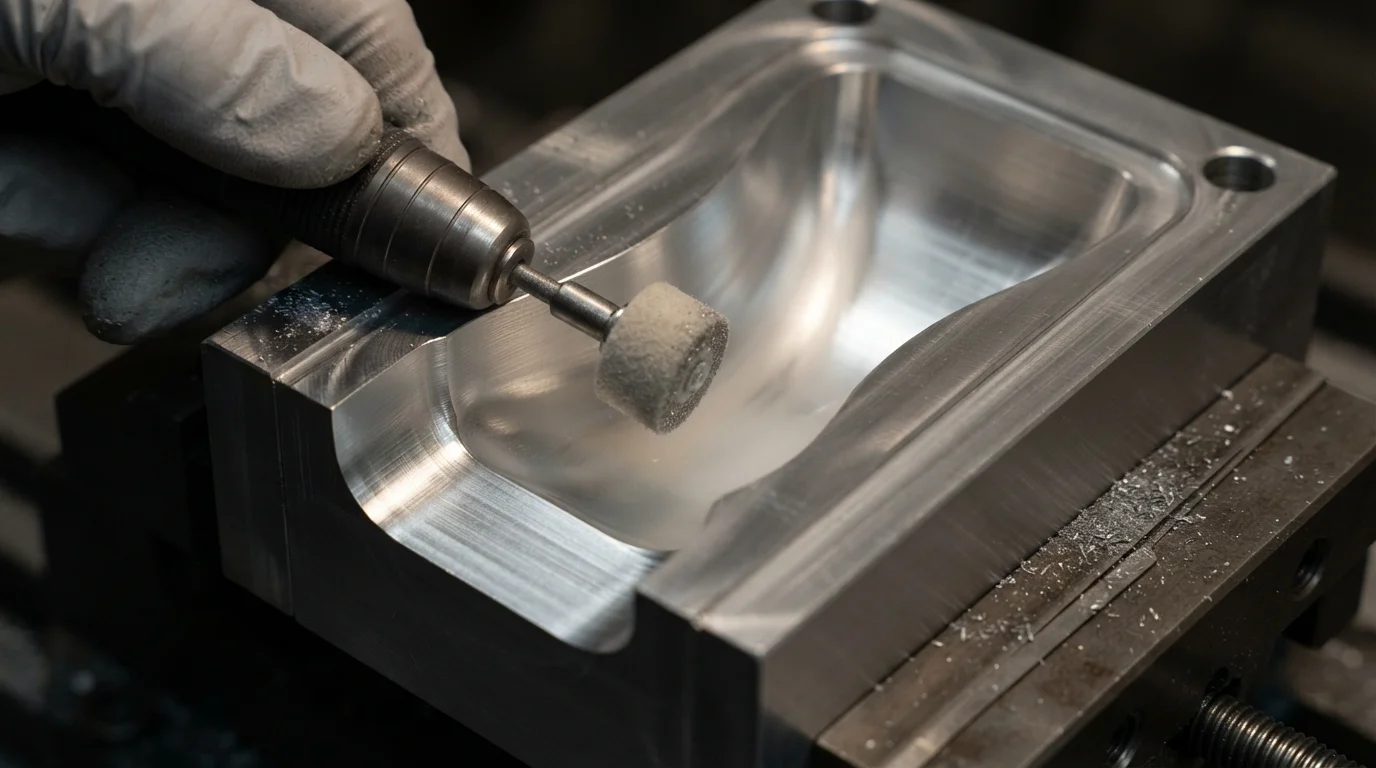
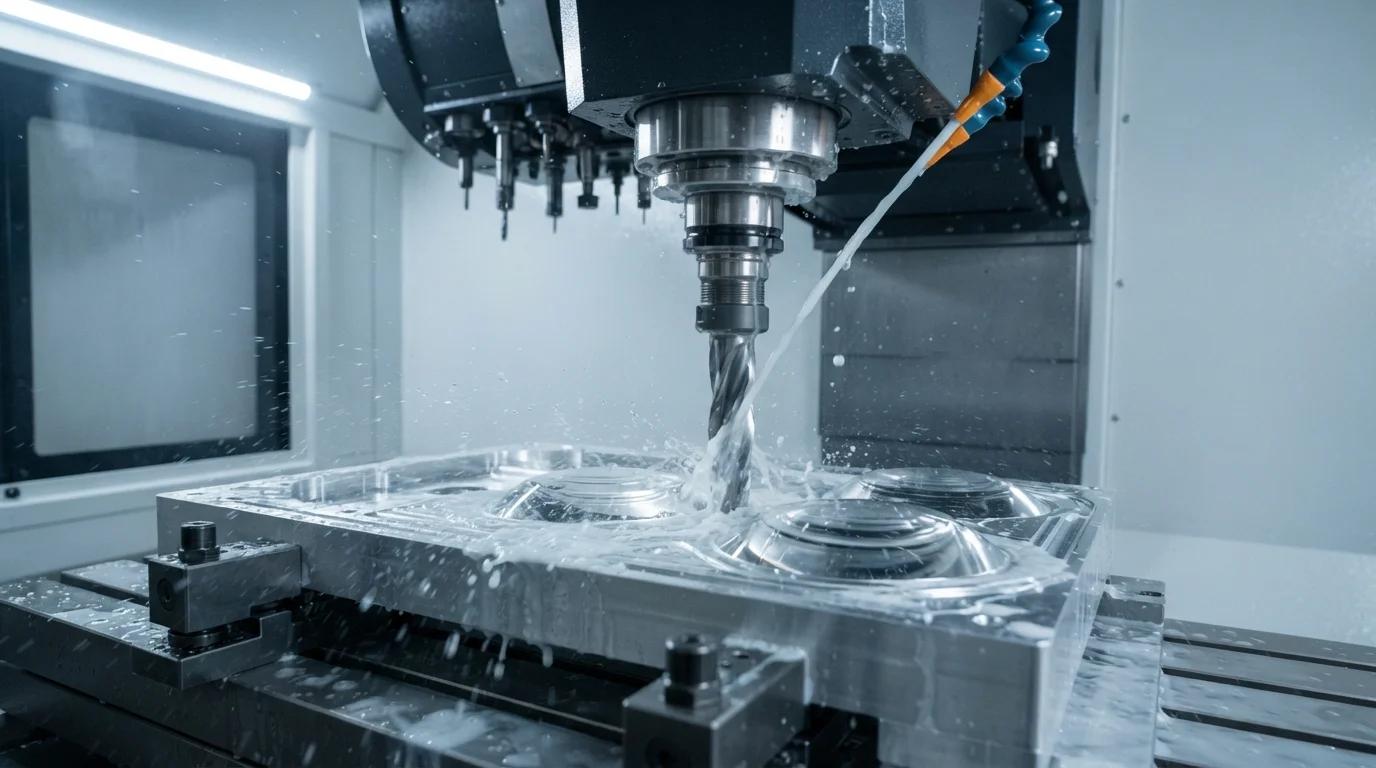
Il sistema SPI stabilisce un linguaggio universale per progettisti di prodotto e costruttori di stampi. Le finiture di grado A utilizzano paste diamantate fini per ottenere una chiarezza a specchio, mentre i gradi B e C si affidano a carta abrasiva e pietre graduate per creare texture opache o semi-lucide. La selezione di materiali di precisione La lavorazione CNC garantisce che le cavità dello stampo di base siano scolpite in modo pulito prima della lucidatura manuale.
La valutazione dei requisiti estetici comporta la comprensione dei principali livelli SPI:
- Grado A (A1, A2, A3)—Finitura a specchio ad alta lucentezza ottenuta tramite lucidatura diamantata, ideale per ottiche trasparenti
- Grado B (B1, B2, B3)—Finitura semi-lucida ottenuta con carta abrasiva a grana fine, perfetta per l'elettronica di consumo
- Grado C (C1, C2, C3)—Finitura opaca prodotta con pietre a grana fine, che riduce l'abbagliamento su alloggiamenti industriali
- Grado D (D1, D2, D3)—Finitura testurizzata che utilizza sabbiatura a secco per mascherare piccoli difetti superficiali
È Davvero Possibile Ottenere Finiture a Specchio SPI A2 su Stampo in Alluminio?
Domanda: È realmente possibile lucidare uno stampo rapido in alluminio fino a un livello a specchio SPI A2 ad alta lucentezza? Sì, l'alluminio AL7075 di grado aerospaziale può essere lucidato fino a una chiarezza eccezionale, a condizione che l'officina utilizzi blocchi di metallo ad alta purezza e tecniche esperte di lapidazione diamantata.
Un'idea errata comune presume che i metalli non ferrosi più morbidi non possano mantenere lucentezze di grado ottico. In pratica, i lucidatori esperti utilizzano paste diamantate progressive per eliminare i micro-graffi senza creare distorsioni a buccia d'arancia. Quando si lavorano termoplastici tecnici trasparenti come il policarbonato (PC) o PMMA, uno stampo in alluminio SPI A2 trasferisce una brillante chiarezza ottica direttamente dalla pressa.
Gestire con successo progetti di utensili ad alta lucidatura richiede il monitoraggio di fattori tecnici chiave:
- Purezza del materiale in alluminio—La selezione di piastre in acciaio forgiato di alta qualità elimina la micro-porosità interna che causa macchie opache
- Lucidatura progressiva con diamante—Passando sistematicamente da composti grossolani fino a pasta diamantata da 1 micron
- Manipolazione protettiva—Proteggendo le cavità a specchio da graffi fisici durante l'installazione nello stampo
Come la finitura dello stampo si traduce nella qualità delle parti in plastica
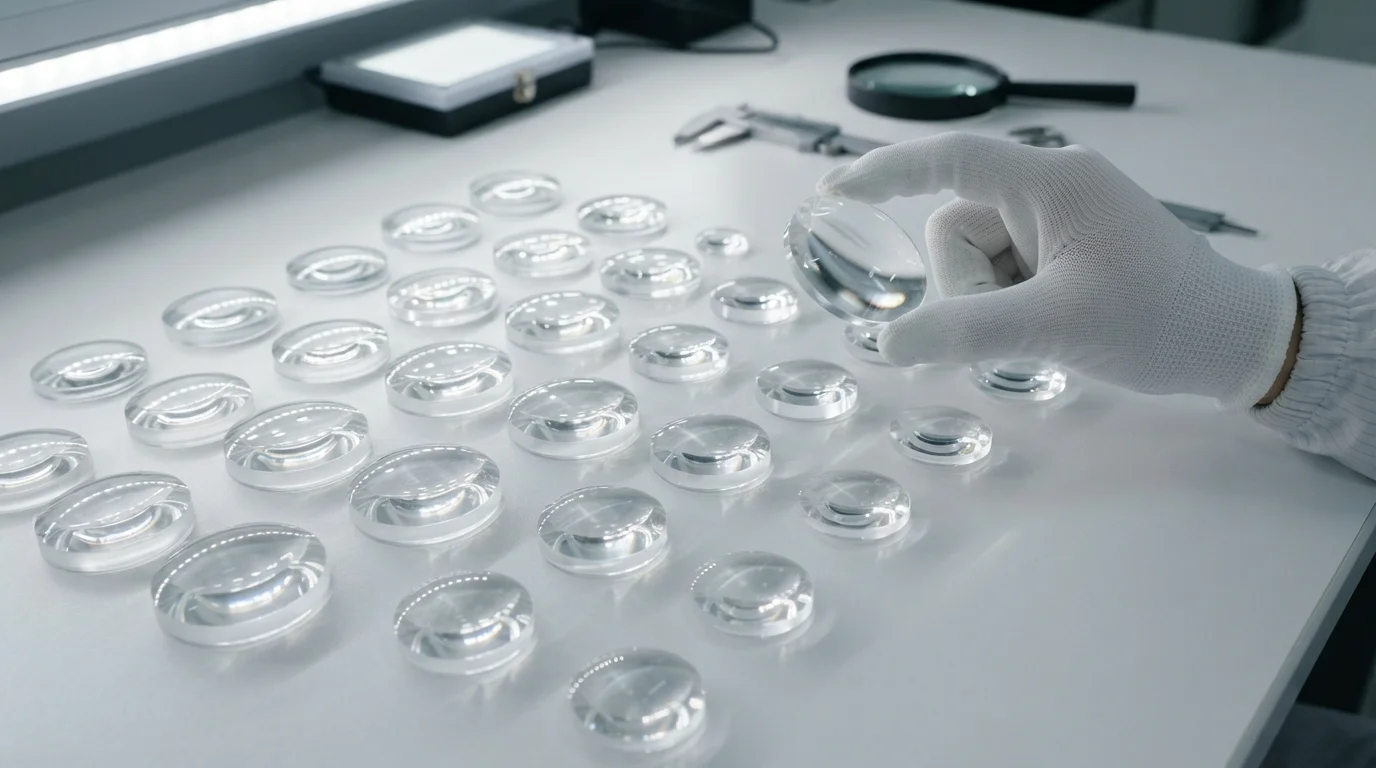
Domanda: In che modo la texture della cavità dello stampo scelta influisce direttamente sul rilascio fisico e sull'aspetto visivo dei componenti in plastica stampati? Le lucidature a specchio più lisce riducono l'attrito durante l'espulsione della parte, prevenendo il blocco sottovuoto e i graffi superficiali.
Quando i polimeri fusi scorrono contro una superficie metallica altamente lucidata, la parte risultante rispecchia fedelmente quella levigatezza. Al contrario, pareti dello stampo più ruvide afferrano saldamente la plastica in raffreddamento, aumentando le forze di espulsione e rischiando segni di stress bianchi. Jucheng Precision supporta i team hardware fornendo revisioni DFM gratuite 24 ore su 24 recensioni complete che valutano i gradi di lucidatura, gli angoli di sformo e le posizioni dei punti di iniezione prima del taglio dello stampo.
Operando da una struttura di 8.000 metri quadrati a Dongguan con oltre 150 macchine CNC avanzate, Jucheng Precision garantisce che i vostri stampi ponte raggiungano standard estetici d'élite. Supportati dalle certificazioni ISO 9001, ISO 14001, ISO 13485 e IATF 16949, i nostri esperti artigiani del reparto stampi garantiscono un'esecuzione di precisione sotto lo stesso tetto.
Domande Frequenti (FAQ)
Qual è la finitura SPI più alta possibile su uno stampo in alluminio?
Gli stampi rapidi in alluminio possono tipicamente essere lucidati a mano fino a una finitura a specchio diamantata di grado SPI A2, soddisfacendo i requisiti di alta brillantezza per finestre ottiche trasparenti e lenti per automotive.
In che modo gli standard SPI aiutano a comunicare i requisiti di superficie ai produttori?
Gli standard SPI forniscono un linguaggio alfanumerico universale (che va dalla brillantezza A-1 alla texture D-3) che colma il divario tra i progettisti di prodotto e i lucidatori di stampi.
Gli stampi rapidi in alluminio possono mantenere finiture ad alta brillantezza su lunghe serie di produzione?
Aluminum maintains mirror polishes very well for short-to-medium bridge runs (10,000 to 50,000 units), though abrasive resins may eventually require minor re-buffing.
Why does surface finish affect part demolding performance?
Smoother diamond polishes reduce microscopic surface friction, allowing molded plastic parts to release cleanly from mold cavities without vacuum suction or sticking.
How do abrasive resins impact SPI mold polishes?
Glass or mineral-filled thermoplastics act like liquid abrasives, gradually dulling high-gloss A-grades into semi-gloss B-grades over extended molding cycles.
How does Jucheng Precision support custom surface finishing requirements?
Jucheng Precision provides expert toolroom hand-buffing, SPI mirror polishing, and professional texturing to ensure flawless part cosmetics straight from the press.
Ready to Optimize Your Rapid Tooling Surface Finish?
Carica oggi i tuoi modelli 3D per ricevere feedback immediato, prezzi competitivi e analisi DFM professionali dai nostri esperti ingegneri. Lascia che JUCHENG dia vita ai tuoi progetti complessi con velocità e affidabilità senza pari!

