


Spremere una guarnizione in gomma mal realizzata e vederla lacerarsi senza sforzo sotto una minima pressione delle dita rivela la dura realtà della produzione amatoriale di elastomeri. Progettare una vera flessibilità richiede la padronanza completa delle complesse variabili della durezza Shore e la comprensione dei brutali limiti di estrusione termica. Le plastiche rigide si rompono violentemente sotto vibrazioni armoniche costanti, costringendo gli ingegneri automobilistici a cercare disperatamente assorbitori d'urto flessibili che sopravvivano in autostrada.
Ottenere guarnizioni elastomeriche affidabili richiede tradizionalmente la realizzazione di stampi a iniezione in acciaio altamente personalizzati. Pagare decine di migliaia di dollari per attrezzature rigide paralizza il flusso di cassa e congela permanentemente la geometria di progetto per i prototipi hardware in fase iniziale. Valutare componenti morbidi funzionali in tempi rapidi impone che i manager degli acquisti intelligenti debbano fondamentalmente aggirare questa trappola finanziaria obsoleta.
Operando nel cuore del polo produttivo di precisione di Shenzhen, gli ingegneri esperti sanno che eliminare le attrezzature rigide è assolutamente critico per una scalabilità agile dell'hardware. Padroneggiare la termodinamica specifica alla base del successo della stampa 3D in TPU elimina completamente i massicci colli di bottiglia della linea di assemblaggio durante la notte. Eseguire questo senza errori fornisce parti morbide pronte per la vendita e altamente funzionali senza versare una lacrima per il budget sprecato.
contenuto:
Conquistare la fisica dell'estrusione di polimeri morbidi
Guidare l'eliminazione massiccia dei costi NRE negli stampi in gomma
Sopravvivere all'incubo della rimozione dei supporti
Progettazione per ambienti fluidi ad alta pressione
Domande frequenti: Realtà degli elastomeri
Conquistare la fisica dell'estrusione di polimeri morbidi
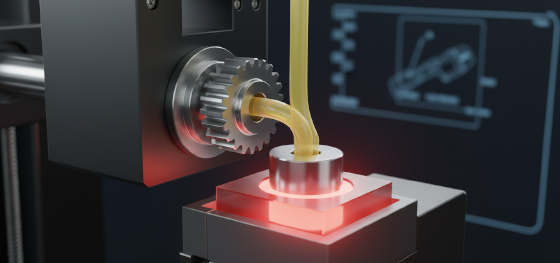
È possibile alimentare polimeri industriali flessibili attraverso un estrusore standard per plastica rigida?
Assolutamente no. Spingere materiali in gomma morbida attraverso un tubo Bowden lungo standard equivale esattamente a cercare di spingere uno spaghetto bagnato, causando istantaneamente l'instabilità del filamento, l'inceppamento degli ingranaggi di trazione e la rovina dell'intera stampa notturna.
I sistemi di estrusione a trasmissione diretta sono fondamentalmente non negoziabili quando si lavora con materiali elastomerici ultra morbidi sul pavimento dell'officina. L'ingranaggio di trazione meccanico deve afferrare fisicamente il filamento grezzo a pochi millimetri dall'hotend bollente. Minimizzare questo divario fisico impedisce al materiale elastico di fuoriuscire lateralmente sotto l'immensa pressione di estrusione.
Abbassare le temperature di fusione per prevenire artificialmente lo stringaggio disordinato è un famoso errore da principianti che distrugge permanentemente l'adesione critica tra gli strati. I veterani di fabbrica mantengono deliberatamente un'energia termica incredibilmente alta per garantire un legame molecolare assoluto tra ogni strato flessibile. Rimuovere qualche difetto di stringaggio in più è infinitamente meglio che consegnare un pezzo debole che si delamina all'impatto.
I materiali poliuretanici si comportano esattamente come spugne chimiche giganti, assorbendo aggressivamente l'umidità atmosferica ambientale in poche ore. Spingere filamento bagnato e saturo di umidità in un ugello rovente provoca l'ebollizione violenta dell'acqua intrappolata. Questa reazione chimica lascia vuoti d'aria microscopici all'interno della geometria finale, distruggendo completamente la resistenza alla trazione del tuo progetto di stampa 3D in TPU.
Guidare l'eliminazione massiccia dei costi NRE negli stampi in gomma
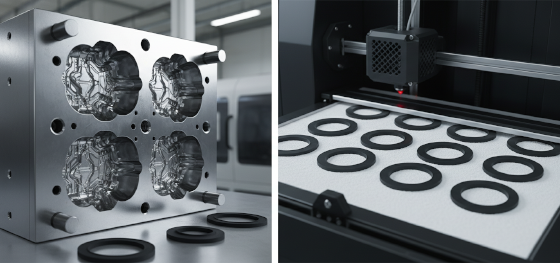
La produzione di guarnizioni personalizzate a basso volume richiede legalmente il taglio di uno stampo in acciaio pesante?
No. La produzione additiva avanzata bypassa completamente la fase di iniezione, consentendo alle startup hardware di ottenere un'estrema eliminazione dei costi di NRE per lotti di prova iniziali e tirature medie.
Prototipare soffietti per polveri automobilistici personalizzati costa convenzionalmente migliaia di dollari solo in spese iniziali per attrezzature rigide. Scoprire un difetto dimensionale fatale durante il primo test di adattamento fisico significa gettare quel costoso blocco di acciaio direttamente nel cestino del riciclaggio. I team di procurement agili si rifiutano di bruciare il loro budget operativo cruciale su geometrie non verificate.
Utilizzare la produzione digitale agile consente agli ingegneri meccanici di testare fisicamente cinque diverse varianti di durezza Shore contemporaneamente sullo stesso piano di stampa. Inserire più iterazioni in un singolo ciclo notturno accelera drasticamente l'intera tempistica di R&S. Tieni fisicamente le risposte domani mattina senza aspettare cinque settimane che un fornitore spedisca uno stampo.
Sopravvivere all'incubo della rimozione dei supporti
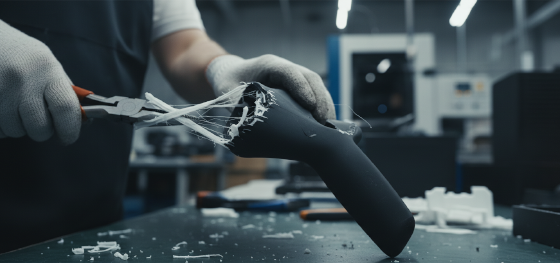
Perché le parti flessibili altamente complesse si strappano fisicamente durante la post-elaborazione manuale?
Removing rigid, fused support structures from soft extruded geometries violently rips the fragile layers underneath, permanently destroying the cosmetic finish and ruining any chance of a waterproof seal.
Professional precision facilities heavily abandon basic filament extrusion when commissioned to build highly complex, organic flexible geometries. Upgrading immediately to Sinterizzazione Laser Selettiva (SLS) or Multi Jet Fusion completely changes the physics of creating soft parts. Jucheng Precision leverages these advanced powder-bed technologies to print impossible internal voids flawlessly.
Laser-fused powder beds magically act as their own structural support system during the long heating cycle. Eliminating the physical need for break-away scaffolds means your delicate elastomeric seals emerge from the cooling chamber absolutely pristine. Technicians simply brush away the loose un-sintered powder, leaving zero ugly scarring or tear marks on your premium retail component.
Progettazione per ambienti fluidi ad alta pressione
Can additive flexible components truly survive high-pressure industrial fluid environments?
Yes, provided the digital design accounts for proper mechanical compression limits and the polymer is manufactured with absolute 100% internal infill density to block microscopic fluid bypass.
Customized tactile grips deployed on heavy robotic arms require extreme abrasion resistance to survive continuous factory shifts. Specifying the correct durometer ensures the material acts like a shock absorber rather than a rigid braking pad. TPU 3D printing excels in creating customized vibration dampeners that simply refuse to crack under brutal, continuous mechanical punishment.
Manufacturing customized ergonomic wearables or specialized shoe inserts demands a memory-capable material. The printed polymer must return to its exact original geometric shape instantly after absorbing heavy kinetic shock from a human running. Dialing in the specific extrusion multiplier ensures dense, indestructible internal walls.
| Shore Hardness Scale | Tactile Material Feel | Printability Challenge | Migliore applicazione in fabbrica |
|---|---|---|---|
| Shore 70A | Extremely Soft (Rubber Band) | Severe (Buckles easily in gears) | Vibration dampeners |
| Shore 85A | Medium Soft (Shoe Sole) | Moderate (Requires slow speeds) | Custom watch straps |
| Shore 95A | Firm (Skateboard Wheel) | Easy (Flows like standard plastic) | Heavy duty drone bumpers |
Domande frequenti: Realtà degli elastomeri
Can chemical smoothing vapor polish flexible printed parts?
Standard acetone vapor has absolutely zero chemical effect on thermoplastic polyurethane. Achieving a perfectly smooth, retail-ready finish requires specialized mechanical tumbling or highly targeted secondary heat-treating processes.
Why does my printed rubber gasket leak under hydraulic pressure?
Hobbyist prints often contain microscopic internal air voids due to poor extrusion math. Failing to deliberately over-extrude the material slightly during the manufacturing cycle prevents the heated layers from forming a watertight, solid block.
Is it possible to paint or glue additive elastomer components?
Securing rigid paint to highly flexible substrates is incredibly difficult because the chemical coating will crack violently when the part stretches. Hardware engineers must physically design mechanical interlocking joints directly into the CAD file instead of relying on weak industrial adhesives.

