


La lavorazione del titanio non è questione di fortuna; è questione di fisica. Se tratti il titanio come l'alluminio e provi a farlo girare a 10.000 giri/min, non romperai solo un utensile. Probabilmente salderai la fresa al pezzo, distruggerai il mandrino o, nello scenario peggiore, innescherai un incendio di metallo di Classe D.
La frase Velocità e Avanzamenti per la Lavorazione del Titanio incute timore nei cuori degli operatori inesperti. Il titanio è unico perché combina una bassa conducibilità termica con un'elevata reattività chimica e una tendenza all'incrudimento istantaneo. Il successo richiede una completa inversione della logica standard di lavorazione: devi rallentare la rotazione, ma devi essere aggressivo con l'avanzamento.
Presso Jucheng Precision, il nostro lavorazione CNC del titanio processo si basa su decenni di dati. Non tiriamo a indovinare. Calcoliamo. Questa guida rivela i parametri tecnici che utilizziamo per mantenere gli utensili freddi e i pezzi precisi, aiutandoti a capire perché siamo il partner di fiducia per leghe aerospaziali e medicali difficili.
contenuto:
La Trappola Termica: Perché la Velocità Uccide
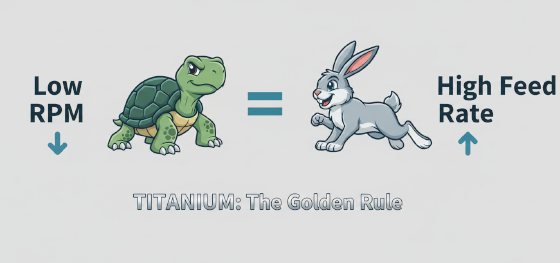
La Regola d'Oro: Bassa Velocità, Alto Avanzamento
Numeri di Partenza: Linee Guida SFM
Assottigliamento del Truciolo e Fresatura Dinamica
Refrigerante: Volume, Pressione e Sicurezza
Il Vantaggio Ingegneristico di JUCHENG
La Trappola Termica: Perché la Velocità Uccide
Per ottimizzare velocità e avanzamenti, devi prima capire dove va a finire il calore. Nella lavorazione dell'acciaio, circa il 50% del calore va nel truciolo. Nell'alluminio, è quasi l'80%. Questo significa che il truciolo agisce come un dissipatore di calore, portando via l'energia termica dall'utensile.
Il titanio è diverso. È un isolante termico. Rifiuta di assorbire calore e rifiuta di lasciare che il calore si trasferisca nel truciolo. Di conseguenza, quasi l'80% al 90% del calore generato dall'attrito si concentra direttamente sul tagliente dell'utensile. Se si esegue un'alta Velocità Superficiale (SFM), la temperatura sulla punta dell'utensile supererà i 1000°C in millisecondi. A questa temperatura, il titanio reagisce chimicamente con il materiale dell'utensile, portando a un rapido usura a cratere e a un guasto catastrofico. Pertanto, la prima regola è: La Velocità Uccide. Devi ridurre i giri/min per mantenere gestibile il carico termico.
La Regola d'Oro: Bassa Velocità, Alto Avanzamento
Sebbene dobbiamo abbassare i giri/min (Velocità), non possiamo assolutamente abbassare il Carico del Truciolo (Avanzamento). Questo sembra controintuitivo per i nuovi fresatori che vogliono "coccolare" il taglio, ma tagli leggeri sono fatali nel titanio.
Il titanio è soggetto a incrudimento. Se l'utensile sfrega contro la superficie prima di tagliare, l'attrito indurisce istantaneamente la pelle del materiale. Se l'avanzamento è troppo basso, il tagliente sfrega soltanto, creando uno strato indurito che distrugge l'utensile alla rotazione successiva. Seguiamo il principio "Avanzare o Fuggire". Garantiamo che il carico specifico del truciolo per dente (IPT) sia abbastanza alto da forzare la fresa a mordere in profondità nel materiale massivo, sotto la pelle indurita. Devi tagliare, oppure devi essere retratto. Mai sostare.
Numeri di Partenza: Linee Guida SFM
Sebbene ogni configurazione sia diversa, avere una base affidabile è fondamentale. In Jucheng Precision, categorizziamo i nostri parametri di partenza in base al grado della lega, poiché il Grado 5 è significativamente più duro del Grado 2.
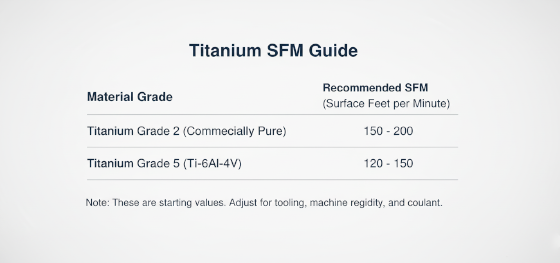
Per il Grado 2 (Comercialmente Puro): Di solito partiamo da circa 150 a 200 SFM (45-60 m/min). Poiché è più morbido, il rischio è la gommosità piuttosto che l'abrasione.
Per il Grado 5 (Ti-6Al-4V): Riduciamo la velocità a 120-160 SFM (35-50 m/min). La generazione di calore qui è intensa.
Questi sono punti di partenza conservativi per carburo non rivestito. Con rivestimenti avanzati AlTiN e configurazioni rigide, possiamo spingere questi numeri più in alto, ma diamo sempre priorità alla sicurezza del processo rispetto alla velocità grezza per garantire una qualità lavorazione CNC del titanio costante.
Assottigliamento del Truciolo e Fresatura Dinamica
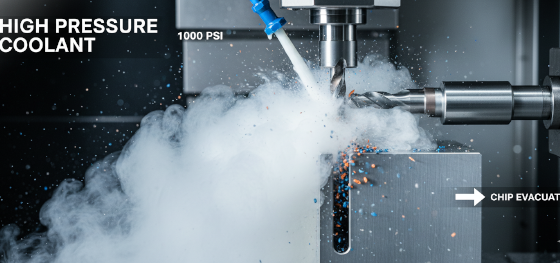
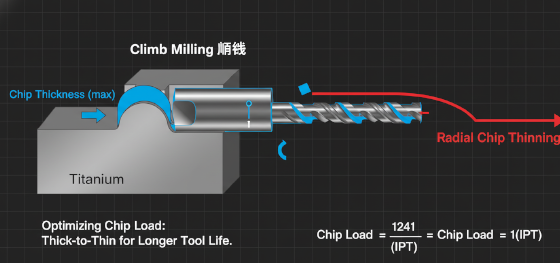
Il software CAM moderno ha rivoluzionato la lavorazione del titanio attraverso una tecnica chiamata Fresatura Dinamica (o Fresatura Trocoidale). Nella fresatura tradizionale, l'utensile impegna il materiale a una larghezza del 50% o 100%, creando un enorme arco di contatto che intrappola il calore.
Utilizziamo una Profondità di Taglio Radiale (RDOC) bassa—tipicamente 10% a 15% del diametro della fresa—combinata con una Profondità di Taglio Assiale (ADOC) estremamente alta. Questo riduce l'arco di contatto. L'utensile taglia solo per un breve momento e poi trascorre il resto della rotazione girando in aria fresca (o refrigerante). Questa azione di taglio intermittente consente alla scanalatura di raffreddarsi prima di rientrare nel materiale. Poiché il truciolo diventa più sottile a questo basso impegno (assottigliamento radiale del truciolo), possiamo aumentare drasticamente l'avanzamento per mantenere lo spessore corretto del truciolo, spesso operando da 3 a 5 volte più velocemente rispetto ai metodi tradizionali.
Refrigerante: Volume, Pressione e Sicurezza
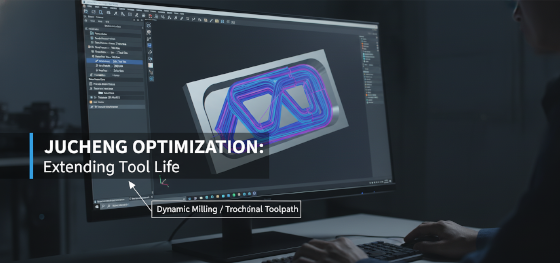
Non possiamo sottolinearlo abbastanza: Il refrigerante ad alta pressione è obbligatorio. Un rivolo di refrigerante è inutile; evaporerà prima di raggiungere la zona di taglio, causando shock termico (riscaldamento e raffreddamento rapidi) che crepa il carburo.
Jucheng utilizza sistemi di refrigerante attraverso il mandrino a 1000 PSI (70 bar). Questo getto ad alta pressione penetra la barriera termica creata dall'utensile rotante, fornendo raffreddamento direttamente alla zona di taglio. In modo cruciale, spazza via anche i trucioli. Se i trucioli di titanio vengono ri-tagliati, possono incrudirsi e rompere l'utensile istantaneamente. Inoltre, la lavorazione a umido è un protocollo di sicurezza critico. La polvere di titanio è altamente infiammabile. Mantenere il processo allagato previene che le scintille accendano un incendio di Classe D nell'involucro della macchina.
Il Vantaggio Ingegneristico di JUCHENG
Conoscere i numeri è una cosa; applicarli a geometrie complesse è un'altra. In Jucheng Precision, i nostri ingegneri non inseriscono semplicemente velocità e avanzamenti standard. Ottimizziamo ogni percorso utensile.
Simuliamo il processo di lavorazione per rilevare aree di eccessivo accumulo di calore o deflessione dell'utensile. Utilizziamo frese a elica variabile per smorzare le vibrazioni (vibrazione), che è il nemico della finitura superficiale nel titanio. Quando ci invii un file CAD, ottieni il beneficio della fisica ottimizzata, garantendo che le tue parti siano lavorate in modo efficiente, sicuro e con le tolleranze più strette possibili.

