


Ogni veterano della produzione additiva ricorda la prima volta che ha staccato una struttura di supporto nella stampa 3D , solo per scoprire che la superficie del pezzo sembrava una zona di guerra tattica. Nel vuoto digitale del CAD, la gravità non esiste, ma nel momento in cui il tuo progetto entra nella camera di costruzione fisica, diventa schiavo delle leggi della fisica. La produzione additiva costruisce pezzi strato per strato, e ogni strato richiede una base solida. Se la tua geometria sporge nel vuoto senza un pilastro di supporto, il materiale fuso o la resina liquida non hanno dove depositarsi, portando a cedimenti, fallimenti a forma di spaghetti o un collasso totale della costruzione. Tuttavia, questi mali necessari comportano un costo pesante: lavoro manuale, spreco di materiale e degrado superficiale.

Sviluppare un pezzo ad alte prestazioni richiede una progetto di stampa 3D strategia sofisticata che anticipi il processo di rimozione prima che il primo fotone colpisca la resina. Da JUCHENG, trattiamo i supporti come un problema ingegneristico, non come un'impostazione predefinita del software. Comprendiamo che un pezzo che richiede quattro ore di levigatura manuale per nascondere i "monconi" dei supporti è un pezzo mal progettato. Utilizzando algoritmi di orientamento avanzati e soluzioni geometriche come i profili a goccia, miriamo a posizionare i supporti solo dove sono funzionalmente obbligatori, proteggendo le tue superfici di accoppiamento critiche e preservando la verità geometrica del tuo progetto. Questa guida va oltre le impostazioni di base dello slicer per esplorare le realtà meccaniche delle masse a sbalzo, il divario tecnologico tra polvere e resina, e perché i protocolli DFM integrati di JUCHENG assicurano che i tuoi prototipi nascano con una finitura che non richiede scuse.
La redditività nella produzione 3D si vince o si perde nel laboratorio di post-elaborazione. Un pezzo ottimizzato per un contatto minimo è un pezzo che arriva più velocemente sul mercato. Che tu stia costruendo un complesso collettore aerospaziale o un alloggiamento medico ad alto dettaglio, la logica del supporto è il tuo principale regolatore di produzione. Analizziamo le leggi fisiche degli sbalzi e vediamo come la previsione tecnica può fissare l'integrità dei tuoi progetti più ambiziosi nella realtà fisica senza il peso di una finitura manuale eccessiva.
Logica gravitazionale: fisica della regola dei 45 gradi
Variazione tecnologica: supporti vs. letto di polvere
Orientamento strategico: minimizzare le cicatrici superficiali
Autodifesa geometrica: progettare smussi e gocce
Standard integrato JUCHENG: ottimizzazione guidata dal software
Logica gravitazionale: fisica della regola dei 45 gradi
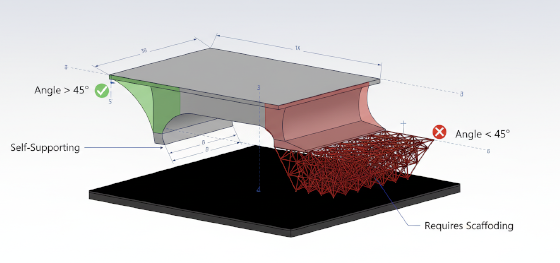
Il primo ostacolo nel progetto di stampa 3D ciclo è la "Soglia di sbalzo". La maggior parte delle tecnologie additive, in particolare FDM e SLA, segue un limite geometrico rigoroso noto come regola dei 45 gradi. Mentre la testina di stampa o il laser costruiscono un pezzo, ogni nuovo strato deve essere supportato da quello sottostante. Quando una caratteristica si inclina verso l'esterno, crea uno "sbalzo". Fino a 45 gradi, gli strati si sovrappongono abbastanza da fornire la propria base strutturale. Una volta superato il limite dei 45 gradi, il materiale inizia a cedere, risultando in una finitura superficiale "a cavolfiore" o in un cedimento strutturale completo.
Comprendere questa soglia ti permette di progettare tenendo conto della macchina. Se puoi smussare un bordo orizzontale a 45 gradi, elimini immediatamente la necessità di un struttura di supporto nella stampa 3D. Non si tratta solo di risparmiare materiale; si tratta di preservare la qualità della superficie "rivolta verso il basso". I supporti lasciano sempre un'impronta visiva: una serie di piccoli crateri dove era attaccata l'impalcatura. Progettando entro il limite di 45 gradi, garantisci che le tue superfici visibili siano definite dalla precisione della macchina, non dalla qualità della spugna abrasiva di un tecnico. In JUCHENG, analizziamo questi angoli durante la nostra revisione DFM iniziale, suggerendo spesso leggeri spostamenti angolari che sembrano identici alla tua intenzione originale ma rimuovono ore di manodopera dal costo di produzione.
Variazione tecnologica: supporti vs. letto di polvere
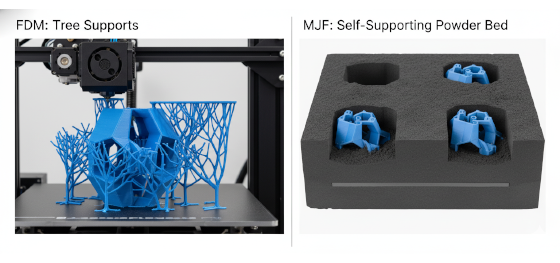
Il requisito di un struttura di supporto nella stampa 3D non è una costante universale: è un sottoprodotto del processo scelto. Nella SLA (stereolitografia) e nella FDM (modellazione a deposizione fusa), l'ambiente di costruzione è un vuoto liquido o pieno d'aria. Qui la gravità è un avversario aggressivo. Per la stampa metallica (DMLS), i supporti fungono anche da dissipatori di calore vitali, allontanando l'energia termica intensa dal pezzo per prevenire deformazioni. In queste tecnologie, progettare per un supporto minimo è un'abilità tecnica obbligatoria.
Tuttavia, il mondo della fusione su letto di polvere, in particolare SLS e MJF, opera in una dimensione diversa. In questi sistemi, i pezzi nascono all'interno di una massiccia torta di polvere di nylon fine. Mentre ogni strato viene fuso, la polvere non sinterizzata circostante rimane in posizione, fungendo da mezzo naturale auto-supportante. Questa è la "libertà geometrica" nella sua forma più pura. Puoi stampare valvole a sfera intrappolate, reticoli interni complessi e assiemi annidati senza una singola linea di impalcatura. Quando eseguiamo un audit tecnico in JUCHENG, spesso suggeriamo di passare da SLA a MJF se un progetto presenta cavità interne intricate che sarebbero impossibili da pulire. Scegliendo una tecnologia che elimina la necessità di impalcature fisiche, elimini il collo di bottiglia principale di progetto di stampa 3D, consentendo un livello di complessità che un tempo era dominio esclusivo della fantascienza.
Orientamento strategico: minimizzare le cicatrici superficiali
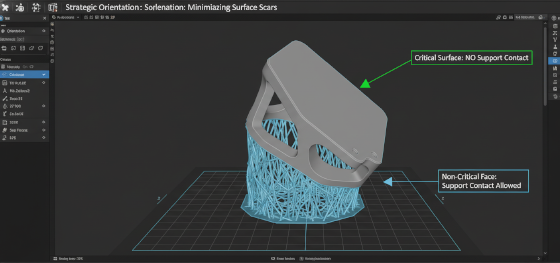
Se il tuo progetto deve utilizzare una tecnologia che richiede impalcature, l""orientamento" è la tua leva più potente. Il software di slicing spesso sceglie l'orientamento che utilizza meno materiale o termina più velocemente. Gli ingegneri di JUCHENG scelgono l'orientamento che protegge l'anima funzionale del tuo pezzo. Ruotiamo i pezzi sul piatto di costruzione in modo che il struttura di supporto nella stampa 3D entri in contatto solo con superfici interne non critiche o superfici estetiche nascoste.
Considera un alloggiamento medico con un esterno ad alta lucentezza. Se lo stampi piatto, il fondo sarà coperto di protuberanze di supporto. Se lo incliniamo a 45 gradi, possiamo ancorare il pezzo dai punti di montaggio interni. Questo approccio di "impalcatura invisibile" garantisce che l'esterno visibile rimanga immacolato e dimensionalmente accurato. L'orientamento determina anche la "risoluzione dell'asse Z". Poiché le linee di strato seguono la direzione di costruzione, inclinare il pezzo può nascondere l'effetto scalino sulle superfici curve. Bilanciamo questi due fattori—chiarezza superficiale e risoluzione degli strati—per fornire prototipi che sembrano plastica di produzione direttamente dalla macchina. Non premiamo semplicemente "stampa"; coreografiamo la nascita del pezzo per minimizzare le sue cicatrici di produzione.
Autodifesa geometrica: progettare smussi e gocce
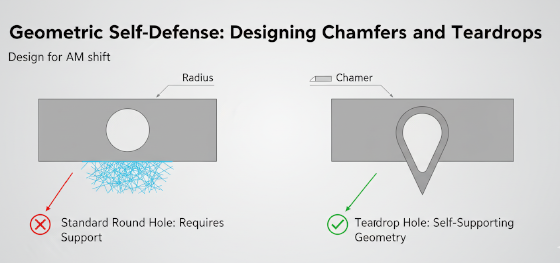
La vera progetto di stampa 3D padronanza implica modificare la geometria stessa per evitare la necessità di supporti. Questa è "autodifesa geometrica". L'esempio più comune è il foro interno. Un foro orizzontale in un blocco fresato a 3 assi è facile. In una stampante 3D, la parte superiore di quel foro è uno sbalzo che collasserà senza supporto. Rimuovere il supporto dall'interno di un foro di 3 mm è praticamente impossibile.
La soluzione ingegneristica è il "foro a goccia". Modificando la parte superiore del foro circolare in un arco appuntito, crei una geometria auto-supportante che non necessita di alcuna impalcatura. Lo stesso vale per le mensole orizzontali; sostituire un raccordo arrotondato con uno smusso a 45 gradi consente al percorso utensile di sostenersi da solo. Questi piccoli cambiamenti nel tuo modello CAD hanno un impatto enorme sul costo per pezzo. In JUCHENG, forniamo ai nostri clienti una libreria di questi "workaround additivi". Mostriamo come un leggero cambiamento a un rinforzo o a una nervatura può trasformare un incubo di struttura di supporto nella stampa 3D in una produzione ad alta resa. Progettando per i punti di forza intrinseci della macchina, blocchi un livello di qualità e prezzo che i progetti "non ottimizzati" non potranno mai raggiungere.
Standard integrato JUCHENG: ottimizzazione guidata dal software
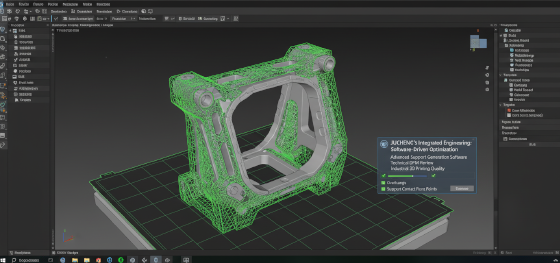
Il segno distintivo finale di un partner di produzione professionale è l'investimento in software di pre-elaborazione di alto livello. In Jucheng Precision, utilizziamo suite industriali come Materialise Magics per eseguire una "simulazione dei supporti" prima che un pezzo raggiunga la macchina. Questo software ci consente di generare "supporti intelligenti"—strutture a nido d'ape o perforate che sono abbastanza rigide da sostenere il pezzo ma abbastanza sottili da essere staccate a mano con forza minima.
Per i struttura di supporto nella stampa 3D, metallici, dove l'impalcatura è dura quanto il pezzo stesso, questo controllo software è una caratteristica di sicurezza obbligatoria. Progettiamo "strati di interfaccia perforati" che ci permettono di staccare i supporti metallici, o programmiamo percorsi EDM a filo specifici per segarli via con vibrazioni zero. Questo rigore tecnico garantisce che la "manodopera di post-elaborazione" sia contabilizzata durante la fase di preventivo, prevenendo i ritardi a sorpresa che affliggono gli uffici più piccoli. Quando ricevi un componente da JUCHENG, ottieni il vantaggio di una roadmap di produzione completamente integrata. Colmiamo il divario tra teoria digitale e tavolo di assemblaggio fisico. Contatta Jucheng Precision oggi per una revisione tecnica DFM e scopri come i nostri protocolli di supporto possono chiarire ed elevare il tuo prossimo progetto ad alta complessità.

