


Hai mai ricevuto un giocattolo di plastica e notato una strana linea, un piccolo avvallamento o un graffio? Non sono solo dettagli estetici: sono indizi su come è stato realizzato il giocattolo!
Realizzare giocattoli e parti in plastica si chiama stampaggio a iniezione. Immagina una pistola per colla a caldo superdimensionata. Fai fondere i granuli di plastica fino a ottenere un liquido denso e appiccicoso, come miele caldo. Poi inietti quel liquido in uno stampo metallico, che è come uno stampino per biscotti di forma speciale. Lascia raffreddare e indurire la plastica, e poi estrai il tuo nuovo pezzo di plastica!
Ma a volte le cose non vanno perfettamente. Diventiamo detective dei difetti e impariamo a conoscere i problemi più comuni e le loro cause.
contenuto:
Panoramica dei Difetti dello Stampaggio a Iniezione
Linee di Saldatura nello Stampaggio a Iniezione
Segni di Ritiro nello Stampaggio a Iniezione
Segni di Trascinamento nello Stampaggio a Iniezione
Jetting nello Stampaggio a Iniezione
Altri Difetti Comuni e le Loro Implicazioni
Come Risolviamo Questi Problemi?
Panoramica dei Difetti dello Stampaggio a Iniezione
I difetti dello stampaggio a iniezione comprendono una serie di imperfezioni che possono insorgere durante il ciclo produttivo, influenzando l'integrità strutturale, l'aspetto e la funzionalità dei pezzi stampati. Questi problemi spesso derivano da fattori come le proprietà del materiale, le impostazioni della macchina, la progettazione dello stampo e le condizioni ambientali. Tipi comuni di difetti di stampaggio includono difetti visivi come irregolarità superficiali, oltre a problemi più critici come giunzioni deboli o imprecisioni dimensionali. Ad esempio, incongruenze nei tassi di raffreddamento o nella pressione di iniezione possono portare a difetti che compromettono le prestazioni del pezzo. Affrontare questi difetti dello stampaggio a iniezione richiede un approccio sistematico, inclusa un'analisi approfondita e la regolazione dei parametri di processo. Identificando precocemente le cause profonde, i produttori possono ridurre al minimo le rilavorazioni e migliorare la produttività complessiva, garantendo che i prodotti soddisfino rigorosi standard di qualità.
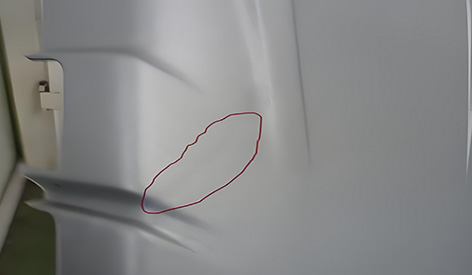
Linee di Saldatura nello Stampaggio a Iniezione
Le linee di saldatura, note anche come linee di giunzione, sono un problema frequente nello stampaggio a iniezione, che si verifica quando due o più fronti di flusso di plastica fusa si incontrano e non si legano completamente. Questo difetto si presenta spesso in progetti di stampi complessi dove il materiale scorre attorno a ostacoli come anime o perni, risultando in una linea visibile sul pezzo finito. La formazione di linee di saldatura nei processi di stampaggio a iniezione può indebolire l'integrità strutturale del componente, rendendolo soggetto a cricche o rotture sotto sforzo. I fattori che contribuiscono a questo problema includono bassa temperatura di fusione, velocità di iniezione inadeguata o posizionamento errato del punto di iniezione. Per mitigare i problemi di linee di saldatura, gli operatori possono ottimizzare le condizioni di processo aumentando la temperatura del materiale, regolando le portate o riprogettando gli stampi per favorire una migliore fusione. Comprendere le dinamiche della formazione delle linee di saldatura è essenziale per produrre componenti plastici durevoli e di alta qualità.
Segni di Ritiro nello Stampaggio a Iniezione
I segni di avvallamento nei difetti di stampaggio a iniezione si manifestano come piccole depressioni o fossette sulla superficie di un pezzo stampato, tipicamente causati da raffreddamento irregolare o ritiro in sezioni più spesse. Mentre il materiale si solidifica, le variazioni nei tassi di raffreddamento possono portare a vuoti interni o avvallamenti superficiali, specialmente in aree con cambiamenti bruschi di spessore della parete. Questo tipo di difetto non solo influisce sull'estetica, ma può anche indicare debolezze strutturali sottostanti. Ad esempio, i segni di avvallamento appaiono spesso vicino a nervature o mozzi dove il materiale si accumula e raffredda più lentamente rispetto alle aree circostanti. Per prevenire i segni di avvallamento, i produttori possono impiegare strategie come modificare la geometria del pezzo per garantire uno spessore uniforme, aumentare la pressione di mantenimento per compensare il ritiro, o utilizzare materiali con tassi di ritiro inferiori. L'implementazione di queste misure aiuta a mantenere una finitura superficiale liscia e migliora l'affidabilità del prodotto.
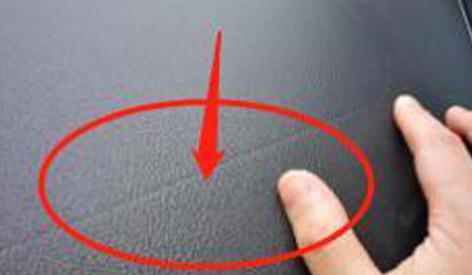
Segni di Trascinamento nello Stampaggio a Iniezione
I segni di trascinamento nello stampaggio a iniezione sono imperfezioni superficiali che si verificano quando un pezzo si attacca allo stampo durante l'espulsione, causando graffi o striature lungo la sua superficie. Questo difetto è comunemente associato a angoli di sformo insufficienti, superfici dello stampo ruvide o attrito eccessivo durante la fase di demolding. I segni di trascinamento possono compromettere l'aspetto visivo di un prodotto e, in casi gravi, portare a deformazione o danneggiamento del pezzo. Ad esempio, se gli espulsori sono disallineati o lo stampo manca di una lubrificazione adeguata, i segni di trascinamento possono diventare più pronunciati. Le soluzioni includono la lucidatura delle cavità dello stampo per ridurre la rugosità, l'incorporazione di angoli di sformo adeguati nel design e l'ottimizzazione dei meccanismi di espulsione per garantire un rilascio regolare del pezzo. Affrontando questi fattori, i produttori possono minimizzare i problemi legati ai segni di trascinamento e migliorare la qualità complessiva degli articoli stampati a iniezione.
Jetting nello Stampaggio a Iniezione
Il getto nello stampaggio a iniezione è un difetto caratterizzato da un flusso di materiale a forma di serpente che si solidifica prematuramente, creando linee visibili o debolezze nel pezzo. Questo fenomeno si verifica tipicamente quando il plastico fuso viene iniettato ad alta velocità in una cavità grande, causando un "getto" in avanti invece di riempire lo stampo in modo uniforme. Il getto può risultare in una finitura superficiale scadente, resistenza meccanica ridotta e tensioni interne che possono portare al cedimento del pezzo nel tempo. I fattori chiave includono un design errato del gate, velocità di iniezione eccessivamente elevate o temperature di fusione basse. Per combattere il getto, i professionisti possono rallentare la velocità di iniezione, utilizzare gate a linguetta per controllare il flusso o preriscaldare il materiale per garantire una viscosità costante. Una gestione efficace di questi parametri aiuta a ottenere un riempimento uniforme ed elimina i difetti legati al getto.
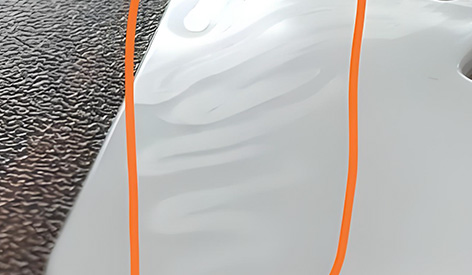
Altri Difetti Comuni e le Loro Implicazioni
Oltre ai problemi specifici menzionati, altri difetti dello stampaggio a iniezione come corti riempimenti, bave o deformazioni possono influenzare i risultati di produzione. I corti riempimenti si verificano quando lo stampo non viene riempito completamente, spesso a causa di materiale o pressione insufficienti, mentre le bave risultano da materiale in eccesso che fuoriesce dalle giunzioni dello stampo. La deformazione, d'altra parte, comporta la distorsione del pezzo a causa di raffreddamento irregolare o tensioni residue. Ciascuno di questi tipi specifici di difetti di stampaggio richiede interventi su misura, come la regolazione della forza di chiusura, l'ottimizzazione dei sistemi di raffreddamento o la selezione di materiali appropriati. Riconoscendo la natura interconnessa di questi problemi, i produttori possono sviluppare protocolli di controllo qualità olistici che affrontano più difetti contemporaneamente, portando a operazioni più efficienti ed economiche.
Come Risolviamo Questi Problemi?
La buona notizia è che le persone che producono parti in plastica sono esperte nel risolvere questi problemi! Possono:
Rendere la plastica più calda in modo che fluisca meglio e si fonda insieme, risolvendo linee di saldatura e getto.
Cambiare la velocità in modo che la plastica riempia lo stampo in un'onda uniforme.
Progettare gli stampi meglio con lati inclinati per prevenire segni di trascinamento ed evitare sezioni molto spesse che causano segni di avvallamento.
Lasciare che la plastica si raffreddi alla giusta velocità.
Quindi, la prossima volta che guardi un giocattolo di plastica o una bottiglia d'acqua, sarai un detective dei difetti! Potresti individuare una linea di saldatura o un segno di avvallamento e conoscere la storia segreta di come è stato realizzato.

