


La validazione di meccanismi robusti, clip di bloccaggio e collettori ad alta temperatura richiede materiali grezzi in grado di sopportare un vero sforzo fisico. Specificare prototipazione rapida SLS fornisce ai tuoi team di ingegneria componenti termoplastici isotropici eccezionalmente resistenti, utilizzabili direttamente per prove sul campo funzionali. Questo processo di fusione su letto di polvere funge da servizio di prototipazione rapida essenziale e ad alta durabilità, utilizzando laser CO2 precisi per sinterizzare polveri polimeriche micro-fini in parti complesse e senza supporto, con estrema libertà geometrica.

Soffri di stampe 3D delicate e stratificate che si rompono durante semplici test di scatto o modelli visivi che si segnano pesantemente quando le strutture di supporto vengono tagliate? Le tecniche additive tradizionali richiedono pilastri fisici per ancorare le sporgenze, lasciando brutti segni superficiali che richiedono costose finiture manuali secondarie. Passare a una strategia di sinterizzazione a polvere autoportante elimina completamente questi difetti geometrici e superficiali, fornendo parti strutturali altamente consistenti direttamente dal letto di polvere.
Esploriamo i meccanismi fisici della fusione su letto di polvere laser, analizziamo i limiti meccanici superiori delle poliammidi e rivediamo come gli snap-fit funzionali e le cerniere vive vengono validati sotto carichi dinamici.
Sinterizzazione Laser Selettiva (SLS) Spiegata
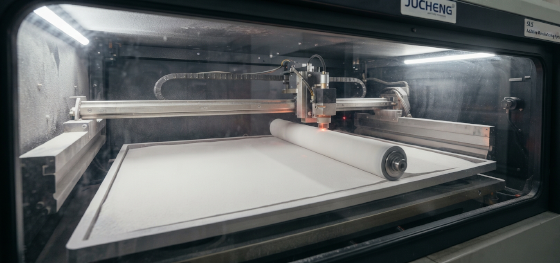
Per progettare parti funzionali ad alta integrità, è fondamentale comprendere il processo fisico di fusione su letto di polvere. Questo metodo additivo avanzato utilizza una camera di costruzione sigillata riscaldata appena al di sotto del punto di fusione della polvere polimerica target. Un rullo meccanico spazza attraverso la piattaforma di costruzione, depositando uno strato micro-sottile di polvere di nylon grezza prima che un laser CO2 ad alta potenza tracci le sezioni trasversali esatte.
Mentre il laser scansiona il letto, applica energia termica localizzata per sinterizzare le particelle di polvere in uno strato solido. Una volta completato, la piattaforma si abbassa, un nuovo strato di polvere viene distribuito e il processo si ripete. Poiché la polvere non sinterizzata circonda la parte durante l'intero ciclo di costruzione, funge da struttura di supporto naturale e continua. Ciò elimina la necessità di colonne di ancoraggio fisiche, consentendo ai progettisti di realizzare geometrie cave complesse e assemblaggi ad incastro impossibili da lavorare.
Le Proprietà Meccaniche Superiori del Nylon SLS (PA12, PA11)
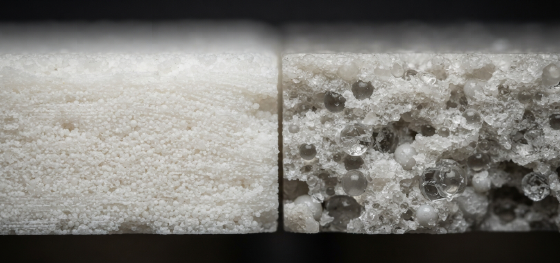
La scelta della classe di materiali corretta è la fase più critica del processo di prototipazione rapida. A differenza dei fotopolimeri fragili, i nylon sinterizzati al laser mostrano un eccezionale allungamento a rottura, elevata resistenza all'impatto e un'eccellente resistenza chimica. La scelta standard del settore è il nylon 12 (PA12), providing outstanding dimensional stability and stiffness, which is ideal for structural electronic enclosures and custom bracket arrays.
For assemblies requiring extreme ductility and fatigue resistance, nylon 11 (PA11) is specified. Nylon 11 is an organic-derived polymer that exhibits exceptional flexibility, making it perfect for custom protective gear, athletic wear, and impact-absorbing bumpers. For high-temperature or load-bearing brackets, we also offer glass-filled (PA12-GB) and carbon-filled composites, which increase structural stiffness by up to fifty percent.
Test Funzionali: Snap-Fit, Cerniere Vive e Durabilità
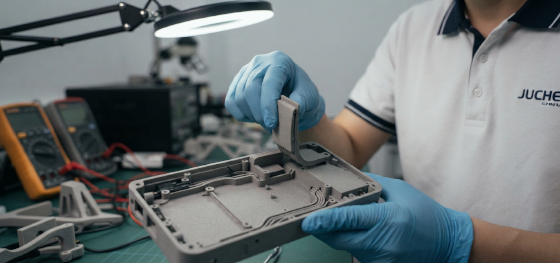
The primary engineering value of utilizing sls rapid prototyping is the ability to conduct direct, high-stress functional tests. Because sintered polyamide parts possess nearly isotropic mechanical properties, they can easily handle the physical stresses of snap-fit clipping joints. This allows engineers to verify interlocking force profiles and adjust clearances before committing to injection molds.
Sintered nylon is also the premier additive choice for testing integrated living hinges. Our engineers optimize the printing orientation so that the thin hinge membrane is built perpendicular to the laser scan path, maximizing the tensile limits. This allows the living hinge to survive hundreds of physical folding cycles without delaminating, providing valuable, real-world data to evaluate your hardware durability.
Servizi di Stampa SLS Veloce presso Jucheng Precision

Sourcing high-integrity nylon prototypes requires strict process control on the shop floor. Jucheng Precision operates multiple large-capacity industrial selective laser sintering systems integrated with advanced powder-delivery controls. This high-end setup allows us to monitor bed temperature gradients in real time, completely preventing thermal curling and warpage to ensure that your parts maintain dimensional accuracy across long runs.
Our additive lines are fully backed by an automated finishing department. We operate specialized sabbiatura con perle and mechanical tumbling cabins to remove all residual powder, reducing the raw surface roughness of sintered parts down to a smooth, uniform satin-matte finish. As your premier prototipazione rapida, we analyze your CAD models to optimize parts nesting, ensuring that your quick-turn brackets and manifolds are completed under a unified quality system, ready for direct assembly.
FAQ: Domande Critiche sulla Prototipazione Rapida SLS
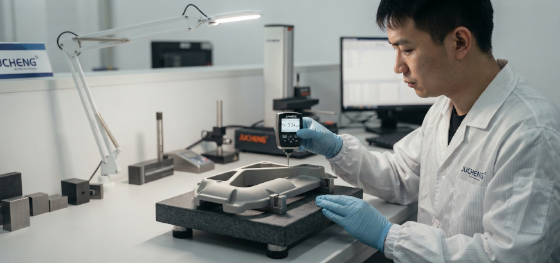
Our engineering team has compiled professional, concise solutions to the most common quality challenges faced during selective laser sintering runs:
Is the surface roughness of SLS parts comparable to injection molded plastics?
No, raw SLS parts have a powdery, slightly rough texture (Ra ~15µm). We run finished parts through automated tumbling and bead blasting to reduce roughness below Ra 4µm, delivering a uniform, satin-matte finish.Can we thread-tap SLS printed parts directly without inserts?
Yes, because sintered nylon is highly ductile, it can handle standard mechanical thread tapping. However, for parts requiring repeated assembly cycles, we recommend installing brass threaded inserts to prevent thread wear.What is the minimum recommended wall thickness for SLS enclosures?
To ensure structural stability and prevent localized curling during the cool-down stage, we recommend maintaining a minimum wall thickness of 1.0mm, and ideally 1.5mm to 2.0mm for load-bearing brackets.How does Jucheng Precision guarantee the dimensional consistency of sls rapid prototyping orders?
We verify mounting clearances using digital gauges, monitor laser energy densities to ensure uniform sintering, and execute multi-point coordinate measuring machine (CMM) dimensional checks on completed parts, guaranteeing zero-defect delivery.

