


Raggiungere un'estetica visiva perfetta, stampata a iniezione, prima di aprire costosi stampi di produzione è una tappa fondamentale per i team di progettazione. Specificare prototipazione rapida SLA fornisce ai tuoi progettisti di prodotto superfici eccezionalmente lisce, bordi netti e tolleranze dimensionali strette completamente pronte per la presentazione. Questo processo di fotopolimerizzazione in vasca ad alta risoluzione funge da servizio essenziale di prototipazione rapida Quick-turn, utilizzando laser UV precisi per polimerizzare resina liquida in parti cosmetiche complesse con dettagli microscopici estremi.

Soffri di parti stampate grossolane e granulari con linee di strato visibili che richiedono ore di lenta riempitura e levigatura manuale? Le stampanti standard a estrusione di filamento o a letto di polvere sono limitate dalle dimensioni delle perline grezze, lasciando gradini distinti lungo le superfici curve che rovinano le revisioni estetiche. Passare a una strategia di polimerizzazione ottica a luce elimina completamente questi difetti di finitura, fornendo pattern lisci come liquidi direttamente dalla vasca.
Esploriamo la meccanica elettrochimica della polimerizzazione in vasca di resina liquida, analizziamo la sua eccezionale capacità nella fabbricazione di lenti trasparenti e alloggiamenti in miniatura, e rivediamo i passaggi di levigatura post-processo necessari per ottenere parti pronte per la presentazione.
Come Funziona la Stereolitografia (SLA)
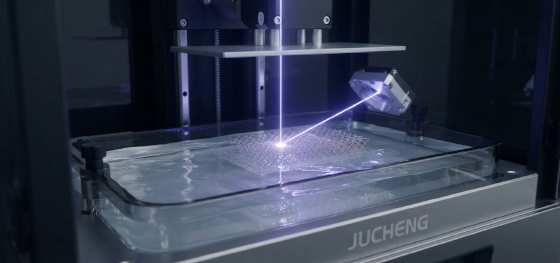
Per progettare componenti ad alta risoluzione, comprendere il processo di reticolazione fisica dei polimeri è fondamentale. Questo avanzato metodo additivo utilizza resina fotopolimerica liquida contenuta in una vasca di costruzione industriale. Un raggio laser ultravioletto (UV), diretto da scanner galvanometrici ad alta velocità, traccia le sezioni trasversali 2D del tuo file CAD sulla superficie della resina.
Quando la resina liquida assorbe l'energia UV, le sue catene monomeriche si legano e solidificano istantaneamente. Una volta polimerizzato un singolo strato (tipicamente spesso da 0,05 mm a 0,1 mm), la piattaforma elevatrice della stampante si muove, una lama di rivestimento spazza per applicare un nuovo strato liquido, e il laser traccia la fetta successiva. Questo processo altamente uniforme rende prototipazione rapida SLA eccezionalmente preciso, fornendo strutture isotrope con dettagli incredibilmente fini e angoli netti.
Applicazioni Ideali: Parti Trasparenti e Miniature ad Alto Dettaglio

La straordinaria risoluzione della fotopolimerizzazione la rende la scelta principale per la verifica hardware B2B altamente dettagliata. A differenza di altri additivi che lasciano vuoti porosi, la solidificazione della resina liquida ci consente di produrre componenti con chiarezza ottica. Questo è lo standard processo di prototipazione rapida to verify custom automotive headlight lenses, clear light pipes, and microfluidic manifold blocks.
Furthermore, the process excels at creating complex, high-detail miniatures for medical diagnostic mock-ups and trade show exhibition pieces. The micro-focused laser spot size allows us to build delicate internal ribs, micro-threads, and thin-walled enclosures with extreme geometric fidelity, providing design teams with immediate physical models that match the visual intent of standard injection molded plastics.
Post-Processo delle Parti SLA: Verniciatura e Lucidatura

A solid resin component straight out of the vat is rarely ready for aesthetic reviews. After the building phase finishes, parts must be washed in solvent baths to remove uncured resin and placed in UV post-curing chambers to reach full mechanical strength. Because the process requires physical support columns to anchor overhangs, the parts also display minor scar marks once the supports are removed.
To restore a retail-ready appearance, our skilled technicians execute premium post-processing. We perform progressive manual wet-sanding, moving from 400-grit to 2000-grit to erase support scars. For optical clear parts, we execute multi-stage polishing with fine compounds, followed by applying clear UV-stable acrylic lacquers, completely sealing the pores to achieve glass-like transparency.
Ottieni Prototipi SLA Pronti per la Presentazione presso Jucheng Precision

Sourcing flawless visual prototypes requires an integrated, meticulous finish-control system on the shop floor. Jucheng Precision operates multiple large-format industrial stereolithography systems in climate-controlled clean rooms. This advanced setup allows us to avoid airborne dust contamination during building, ensuring that your high-transparency panels and cosmetic bezels are completed with extreme clarity.
Our finishing department is fully staffed with expert model makers who specialize in manual wet-sanding, color-matched wet painting, and mirror polishing. As your premier prototipazione rapida, we offer a 24-hour free DFM analysis to check your CAD files for unbendable angles or support clearance limits. Supported by our flexible no MOQ policy and rapid delivery guarantee, we manage your project from initial file ingestion to final, high-end visual verification inside our 8000-square-meter facility.
FAQ: Domande Critiche sulla Prototipazione Rapida SLA
Our engineering team has compiled professional, concise solutions to the most common quality challenges faced during stereolithography runs:
Are SLA rapid prototypes strong enough for functional stress testing?
Generally no, standard SLA photopolymers are highly brittle and tend to chip under strain. For functional 卡卡 or hinge testing, we recommend utilizing SLS nylon or custom CNC plastic prototyping.How do you prevent clear SLA parts from turning yellow over time?
Clear photopolymers naturally yellow when exposed to environmental UV rays. We prevent this discoloration by applying a specialized UV-resistant polyurethane clear coat over the polished parts.Why must we design drainage holes in hollow SLA part models?
Hollowing a part traps liquid resin inside the cavity during printing. Designing small drainage holes (minimum 1.5mm) allows the uncured resin to drain out easily before post-UV curing, preventing cracking.What is the standard dimensional tolerance of SLA rapid prototyping orders?
I nostri sistemi SLA industriali mantengono tolleranze lineari strette entro ±0,1 mm per i primi 100 mm, consentendoti di verificare incastri a scatto con tolleranze strette e giochi di assemblaggio con estrema precisione.

