


La certezza produttiva evapora quando un ingegnere presume che uno stampo morbido sia eterno. La vulcanizzazione sottovuoto si basa su un paradosso fisico: utilizziamo un mezzo flessibile e delicato per replicare resine ingegneristiche rigide ad alte prestazioni. Questa relazione è intrinsecamente autodistruttiva. Ogni ciclo riuscito avvicina lo stampo di un passo al guasto catastrofico. Comprendere le variabili della Vita dello stampo in silicone costituisce la differenza tra un lancio di prodotto senza intoppi e un arresto produttivo nel panico. La maggior parte dei fornitori dilettanti promette un generico "cinquanta colpi per stampo" per assicurarsi un contratto, ma questa è una pericolosa finzione. La realtà è dettata dall'ostilità chimica della resina, dall'aggressività geometrica del pezzo e dal profilo termico del forno di polimerizzazione. Questa guida offre uno sguardo forense sulla mortalità di uno stampo in silicone perfetto per colata, garantendo che il vostro team acquisti possa prevedere con precisione i costi di sostituzione dello stampo e mantenere la qualità del pezzo per un intero lotto di cinquanta unità.
Standardizzazione del numero di colpi: la soglia di 15-25 unità
Affaticamento molecolare: l'impatto del calore esotermico
Aggressività geometrica: dove gli stampi si strappano fisicamente
Dissoluzione superficiale: prevenire l'effetto buccia d'arancia
Prestazioni JUCHENG: strategie per l'estensione della durata
Standardizzazione del numero di colpi: la soglia di 15-25 unità
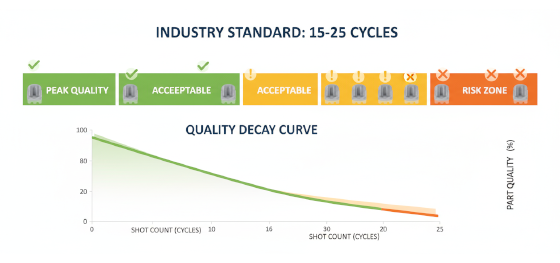
Stabilire una base per la pianificazione della produzione richiede un'onestà spietata sui limiti dei materiali. Nell'industria professionale della vulcanizzazione sottovuoto, il consenso per uno stampo in silicone di alta qualità oscilla tra quindici e venticinque copie. Questo non è un numero arbitrario; rappresenta il punto in cui l'integrità chimica e meccanica del silicone RTV inizia a discostarsi dalle tolleranze ingegneristiche strette. Per un semplice contenitore con ampi angoli di sformo e poliuretano standard simile all'ABS, raggiungere venticinque unità è realizzabile con cura meticolosa. Tuttavia, se il progetto richiede resine trasparenti ad alta chiarezza o caratteristiche aggressive a scatto, lo stampo può iniziare a cedere già alla dodicesima unità. Tentare di spingere uno stampo fino al quarantesimo o cinquantesimo ciclo è un azzardo con la reputazione del vostro marchio. In questa fase avanzata, le dimensioni del pezzo si spostano mentre la parete in silicone perde il suo modulo, e la finitura superficiale si degrada in un pasticcio torbido e strutturato. I responsabili degli acquisti devono considerare lo stampo come un bene consumabile, pianificando un budget per un nuovo stampo ogni venti unità di domanda per garantire che ogni pezzo nella scatola sia identico al primo campione approvato.
Affaticamento molecolare: l'impatto del calore esotermico
La guerra chimica avviene all'interno dello stampo durante ogni ciclo di polimerizzazione. Le resine poliuretaniche sono termoindurenti, il che significa che si solidificano tramite una reazione esotermica che genera calore interno significativo. Mentre la resina rimane nella camera a vuoto e successivamente nel forno di polimerizzazione, subisce un "ammollo termico". Questo calore attacca aggressivamente i legami incrociati molecolari del silicone. Contemporaneamente, le sostanze chimiche aggressive all'interno di alcuni sistemi di resina—in particolare quelli utilizzati per parti otticamente trasparenti o componenti con elevata resistenza al calore—agiscono come solventi. Queste sostanze chimiche lisciviano gradualmente l'olio di silicone dalla superficie dello stampo. Questo processo, noto come "avvelenamento del silicone", lascia la cavità dello stampo fragile e secca. Man mano che l'olio di silicone scompare, il materiale perde la sua naturale lubrificità ed elasticità. Il risultato è uno stampo che diventa sempre più incline a micro-crepe. Una volta che queste fessure microscopiche appaiono, catturano la successiva colata di resina, che poi agisce come un cuneo per allargare la crepa durante lo stampaggio. Questo ciclo di lisciviazione chimica e affaticamento termico è il principale motore dell' Vita dello stampo in silicone esaurimento.
Aggressività geometrica: dove gli stampi si strappano fisicamente
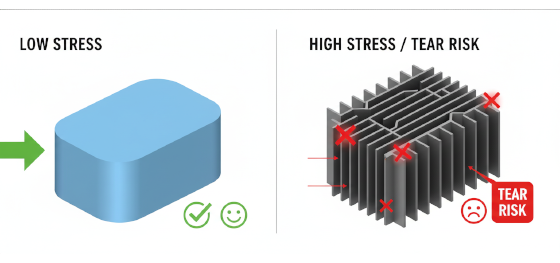
La geometria fisica determina lo sforzo meccanico esercitato sulle pareti elastomeriche durante la fase di "estrazione". I pezzi con nervature profonde e sottili o angoli interni taglienti creano "concentratori di stress" all'interno del silicone. Quando il tecnico fa leva sulle metà dello stampo per rimuovere il pezzo, queste sottili caratteristiche in silicone sono sottoposte a intense forze di trazione. Se una nervatura ha un angolo di sformo pari a zero, l'attrito tra il poliuretano indurito e la parete in silicone è immenso. Dopo diversi cicli, il silicone raggiunge il suo limite di "resistenza allo strappo". Un piccolo pezzo dello stampo alla fine si attaccherà al pezzo e si staccherà, lasciando una cavità permanente nell'utensile. Da quel momento in poi, ogni pezzo prodotto avrà un corrispondente "brufolo" o difetto in quella posizione esatta. Vediamo spesso questo guasto in dissipatori di calore complessi o chassis elettronici interconnessi dove il progettista ha dato priorità a caratteristiche compatte rispetto alla realtà produttiva. Gestire queste sollecitazioni geometriche attraverso un'abile DFM—come aggiungere un semplice grado di sformo o raccordare un angolo vivo—può spesso estendere la vita di uno stampo del 30%, ritardando lo strappo inevitabile che uccide uno stampo ad alta complessità.
Dissoluzione superficiale: prevenire l'effetto buccia d'arancia
Il realismo superficiale si dissolve molto prima che lo stampo si rompa fisicamente. Il primo segno di uno stampo invecchiato è spesso l""Effetto Buccia d'Arancia". Poiché il silicone sta perdendo olio e subisce shock termici, la superficie un tempo liscia e speculare della cavità inizia a deformarsi e a raggrinzirsi a livello microscopico. Questo cambiamento è sottile all'inizio, apparendo come una leggera perdita di lucentezza. Entro il ventesimo colpo, la superficie del pezzo colato apparirà chiazzata e irregolare. Per i prodotti destinati ai consumatori come smartphone di fascia alta o palmari medici, questa perdita di fedeltà estetica è un punto di rottura. Inoltre, man mano che la superficie diventa "appiccicosa" a causa dell'esaurimento dell'olio, il tecnico deve applicare più spray distaccante. L'eccesso di agente distaccante si accumula negli angoli dello stampo, arrotondando i dettagli taglienti e offuscando ulteriormente la nitidezza del pezzo. Questo è l""Orizzonte Estetico"—il punto in cui il pezzo è ancora dimensionalmente corretto ma non rappresenta più l'intento progettuale premium. Jucheng Precision monitora questa transizione superficiale con intensità da falco, consigliando ai clienti di rinnovare lo stampo nel momento in cui la chiarezza ottica o l'uniformità della texture iniziano a discostarsi.
Prestazioni JUCHENG: strategie per l'estensione della durata
Jucheng Precision tratta Vita dello stampo in silicone as an engineering challenge to be optimized, not an inevitable defeat. Our performance preservation strategy begins with material selection. We refuse to use generic, low-cost silicones. Instead, we invest in premium, high-tear-strength RTV-2 systems that exhibit superior chemical resistance to polyurethane attack. Simultaneously, we employ "Active Thermal Management." Instead of "blasting" molds in high-heat ovens, we utilize stabilized, gradual cooling cycles that minimize the thermal shock to the polymer chains. We also leverage our surgical mold-cutting techniques to create "Low-Stress Parting Lines" that reduce the force required for demolding. Crucially, our engineers perform a complimentary DFM review for every project, flagging the specific "mold killers" in your design before the first tool is ever poured. We don't just deliver parts; we deliver a managed manufacturing lifecycle that protects your budget and your timeline. Experience the peace of mind that comes from professional process control. Contact JUCHENG today to discuss your next high-volume prototype run.

