


Lottare con le restrittive regole del "muro uniforme" dello stampaggio a iniezione tradizionale porta spesso a assemblaggi sovraingegnerizzati e pesanti nei settori della prototipazione di dispositivi medici e della robotica. Quando un singolo involucro di grandi dimensioni richiede sia una pelle estetica sottile che una spina dorsale strutturale spessa, la fisica delle fusioni ad alta pressione spesso provoca antiestetici segni di ritiro e vuoti interni. Il processo di stampaggio a iniezione reattiva offre un allontanamento sofisticato da questi vincoli. Padroneggiare le sfumature tecniche delle linee guida per lo spessore delle pareti nello stampaggio RIM consente agli ingegneri di utilizzare la libertà di spessore variabile delle pareti per consolidare più parti in un unico guscio monolitico. Nel mercato attuale, questa capacità è il motore principale per ottenere estetiche pronte per la vendita al dettaglio e rigidità strutturale in console diagnostiche alte 2 metri e robusti parafanghi autonomi.
La precisione nell'hardware di grandi dimensioni non si ottiene seguendo vecchie regole, ma sfruttando la chimica liquida a bassa pressione del poliuretano. Poiché il materiale si espande chimicamente all'interno dello stampo anziché essere forzato da martelli idraulici, le proprietà Anti-Ritiro del processo sono ineguagliabili. Jucheng Precision affronta queste complesse progettazione per la produzione (DFM) sfide fornendo una analisi DFM gratuita in 24 ore per ogni caricamento CAD. Utilizziamo la nostra flotta di oltre 150 macchine CNC e 25 unità Haas/Mazak a 5 assi per produrre gli utensili in alluminio che trasformano queste radicali variazioni di spessore in realtà fisica nel nostro hub produttivo di Shenzhen.
Operando sotto gli inflessibili standard di qualità di ISO 13485, ISO 14001, e IATF 16949, Jucheng Precision funge da motore tecnico per gli OEM hardware globali. JUCHENG trasforma la chimica liquida grezza in componenti strutturali validati con consegna rapida in 4 giorni per le prime iterazioni funzionali. Questa guida esplora l'essenziale linee guida di progettazione per lo stampaggio RIM, la fisica delle rampe di transizione e le strategie di riduzione del peso necessarie per produrre hardware che superi il controllo degli studi clinici e la dura realtà del campo industriale.
contenuto:
Spessore di Parete Variabile: Perché l'Uniformità è Opzionale nella RIM?
Standard Nominali: Dimensionare la Base per Grandi Involucri
Dati Tecnici: Confronto dei Limiti di Parete e dei Rapporti di Transizione
Logica della Rampa: Come Gestire le Transizioni da 3mm a 15mm?
Hub JUCHENG: Ottimizzare il tuo CAD nell'Officina di Shenzhen
FAQ: Risposte Reali per Segni di Ritiro e Flessibilità della Parete
Spessore di Parete Variabile: Perché l'Uniformità è Opzionale nella RIM?
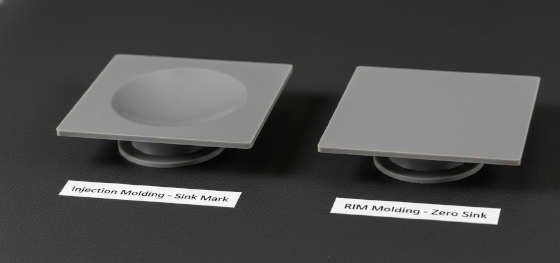
Infrangere la regola dello spessore di parete uniforme è il più grande vantaggio competitivo di linee guida per lo spessore delle pareti nello stampaggio RIM. Nello stampaggio a iniezione tradizionale, qualsiasi nervatura o boss che superi il 60% dello spessore nominale della parete causerà un segno di ritiro visibile sulla superficie esterna. Questo costringe i progettisti a utilizzare design "svuotati" o "con anima" che spesso mancano della rigidità strutturale necessaria per un robot prototipo telaio. Nel processo RIM, l'espansione chimica a bassa pressione garantisce che anche un blocco strutturale spesso 20 mm possa essere stampato contro una parete estetica di 4 mm senza alcuna depressione superficiale. Ciò consente a JUCHENG di produrre parti che sembrano prodotti di consumo eleganti ma si comportano come componenti industriali pesanti.
Le parti RIM possono avere sezioni piene fino a 25 mm di spessore?
Sì. Gestendo il calore esotermico all'interno dei nostri stampi in alluminio a temperatura controllata, JUCHENG può produrre sezioni trasversali piene che forniscono una resistenza immensa per il montaggio di cerniere e attuatori ad alta coppia.
Il consolidamento strutturale è il beneficio secondario di questa libertà di spessore. Invece di progettare un telaio interno separato in alluminio e un rivestimento esterno in plastica, gli ingegneri possono integrare i punti di montaggio direttamente nelle sezioni più spesse della parte RIM. Jucheng Precision esegue la Nessun MOQ produzione di queste parti consolidate, consentendoti di validare il tuo design "Scheletro Integrato" con 10 unità per il test Beta. Questo approccio riduce il numero totale di parti, semplifica il lavoro di assemblaggio ed elimina i rumori di vibrazione associati agli assemblaggi imbullonati multi-materiale nei veicoli di consegna autonomi.
Anche la gestione delle tensioni interne è migliorata ignorando la regola dell'uniformità. Nello stampaggio ad alta pressione, forzare la plastica in spessori variabili crea zone ad alta tensione "congelate" che portano a deformazioni mesi dopo lo stampaggio della parte. Poiché le parti RIM di JUCHENG polimerizzano in uno stato rilassato a bassa pressione, sono essenzialmente prive di tensioni indipendentemente dalle variazioni di spessore. Ciò garantisce che le guarnizioni delle porte e le finestre dei sensori del tuo console medico rimangano perfettamente allineate attraverso migliaia di cicli clinici, fornendo l'affidabilità a lungo termine richiesta per il settore sanitario [2026].
Standard Nominali: Dimensionare la Base per Grandi Involucri
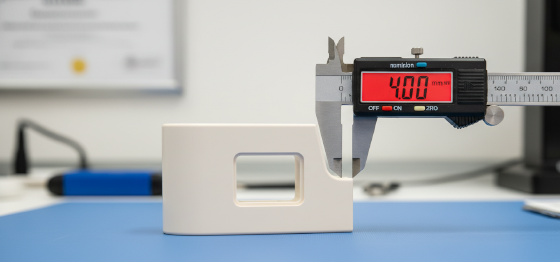
Stabilire una parete nominale stabile è il primo passo per un successo linee guida per lo spessore delle pareti nello stampaggio RIM. Per gusci robotici sovradimensionati e apparecchiature diagnostiche, JUCHENG raccomanda un intervallo di spessore nominale da 4 mm a 6 mm. Mentre 3 mm è possibile per componenti portatili più piccoli, campate più grandi richiedono la "carne" extra per evitare che i pannelli sembrino fragili o suonino vuoti. Una parete nominale più spessa fornisce anche più spazio per nervature di rinforzo interne, garantendo che un console diagnostico lungo 1,5 metri possa sostenere il peso di display pesanti e interfacce utente senza cedimenti o effetti "Oil-Canning".
Qual è lo spessore minimo della parete per un involucro IP67?
JUCHENG raccomanda un minimo di 3,5 mm per qualsiasi parete contenente una scanalatura per guarnizione per garantire che rimanga materiale sufficiente dopo la finitura CNC dell'interfaccia di tenuta.
La gestione della densità attraverso la schiuma strutturale è un segno distintivo dell'approccio ingegneristico di JUCHENG. Per i progetti di alleggerimento più impegnativi, utilizziamo una "Costruzione a Sandwich" in cui la parte ha una pelle solida densa e un nucleo micro-poroso in schiuma. Questo ci consente di aumentare la parete nominale a 10 mm per una rigidità flessionale estrema mantenendo il peso complessivo della parte inferiore a quello di un guscio plastico solido di 4 mm. Questa tecnica è una competenza chiave della nostra Servizi di Stampaggio in Poliuretano, aiutando i nostri clienti a costruire robot che si muovono più velocemente e consumano meno energia senza compromettere la sensazione di "qualità industriale" della loro macchina.
La rugosità superficiale (Ra) è influenzata anche dalla parete nominale. Una parete più spessa impiega più tempo a raffreddarsi, consentendo alla resina liquida più tempo per replicare la texture esatta della superficie dello stampo. JUCHENG utilizza la texturizzazione laser CNC a 5 assi per applicare graniture standardizzate VDI 3400 direttamente ai nostri stampi in alluminio. Ottimizzando lo spessore nominale della parete, garantiamo che ogni centimetro quadrato della pelle del tuo robot possieda una finitura opaca uniforme che nasconde impronte digitali e graffi sul campo. Questo livello di controllo estetico è essenziale per mantenere un'identità di marca premium nel mercato hardware competitivo del [2026].
Dati Tecnici: Confronto dei Limiti di Parete e dei Rapporti di Transizione
Il successo nell'ottimizzazione hardware dipende dai numeri. Se il tuo design assume i limiti dello stampaggio a iniezione, stai lasciando prestazioni sul tavolo. Jucheng Precision fornisce rapporti completi di caratterizzazione meccanica per aiutare il tuo team di ingegneri a validare le loro scelte di materiali. La tabella seguente confronta le metriche di prestazione essenziali di linee guida di progettazione per lo stampaggio RIM against conventional high-pressure molding for a 1-meter robotic enclosure.
| Parametro di progettazione | RIM (Polyurethane) | Stampaggio Convenzionale | Engineering Driver |
|---|---|---|---|
| Max Wall Variation | 5:1 Ratio (Extreme) | 1.5:1 Ratio (Limited) | Integrated Structural Blocks |
| Nominal Range (mm) | 3.0 - 25.0+ | 2.0 - 4.5 | Bending Stiffness |
| Rapporto Nervatura-Parete | Up to 100% | Max 60% | Anti-Sink Appearance |
| Transition Ramp | 3:1 (Gradual) | Near-Instant (Risky) | Laminar Flow Control |
The "5:1 Ratio" for wall variation is the standout feature of JUCHENG’s RIM process. It means you can have a 3mm wall for a cable access panel that transitions into a 15mm thick mounting flange for a heavy-duty motor. This level of Libertà di Progettazione eliminates the mechanical weak points associated with traditional plastic-to-metal bolted joints. By delivering isotropic strength through variable thickness, JUCHENG ensures your hardware survives the high-vibration environment of the modern warehouse or farm without the need for expensive secondary reinforcing plates.
Logica della Rampa: Come Gestire le Transizioni da 3mm a 15mm?
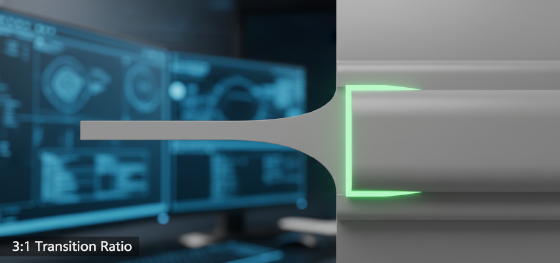
While RIM allows for massive thickness changes, managing the "Fluid Handshake" between these zones is essential for part purity. In linee guida per lo spessore delle pareti nello stampaggio RIM, the 3:1 transition ramp is the industry's gold standard. If the resin flows from a thin area into a thick area too abruptly, it can create localized "Eddy Currents" that trap microscopic air bubbles. JUCHENG recommends designing smooth, sweeping fillets at every thickness shift. This ensures that the liquid front remains stable and laminar, resulting in a 100% solid polymer matrix that exceeds the ISO 13485 requirements for surgical-grade hardware reliability.
What happens if the transition is too sharp?
You may experience "Internal Porosity" in the thickest areas, which can lead to localized brittle failure under high-impact loads in the field.
Radii and fillets are the silent guardians of your robot’s life cycle. Sharp internal corners act as stress risers that concentrate dynamic loads, leading to premature fatigue cracks. JUCHENG’s linee guida di progettazione per lo stampaggio RIM prioritize a minimum internal radius of 1.5mm for all structural transitions. By distributing the load over a larger surface area, we ensure that your autonomous tractor hood or hospital scanner shell can absorb hammer-like hits without cracking. Our Shenzhen metrology lab utilizes 3D scanning to verify these radii on every T1 sample, providing the "Manufacturing Evidence" your engineering team needs for final hardware sign-off.
Gating placement must be coordinated with these ramps. JUCHENG typically places the injection gate at the thickest part of the design. This allows the resin to flow from "Thick to Thin," ensuring that the highest volume areas are filled under the highest pressure. This strategy minimizes the risk of "Cold Slugs" and ensures a uniform molecular cross-linking across the entire part. By integrating these gating strategies with our 5-axis aluminum tooling, JUCHENG delivers 2.5-meter long panels that possess a surface flatness within +/- 0.5mm, providing the unyielding foundation your autonomous fleet requires.
Hub JUCHENG: Ottimizzare il tuo CAD nell'Officina di Shenzhen
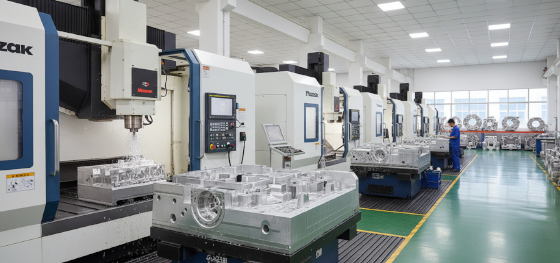
Dominating the large-format hardware market requires a partner that doesn't just mold plastic, but understands the chemistry of performance. Jucheng Precision operates with a 24/7 manufacturing mindset in our Shenzhen precision manufacturing hub, delivering high-tolerance linee guida per lo spessore delle pareti nello stampaggio RIM results with industry-leading speed. we provide a "Bridge to Production" that allows you to move from a single functional Alpha unit to a commercial deployment of 5,000 Beta robots with consistent chemical and mechanical quality. we provide a analisi DFM gratuita in 24 ore per garantire che il vostro progetto sia ottimizzato per la realtà inflessibile del campo.
Integrating your structural design with JUCHENG’s expertise ensures that your hardware survives the regulatory audit season and moves into mass adoption. JUCHENG offers comprehensive DFM reviews within 24 hours, identifying potential gas-trap zones or wall-thickness bottlenecks in your design before they become field failures. Whether you are building an autonomous medical assistant or a heavy-duty industrial mobile base, Jucheng Precision provides the rigid, precise, and chemically optimized foundations that keep your innovation moving through the high-speed cycles and the years of hard labor.
Our facility is equipped with dedicated high-pressure RIM assembly cells and dedicated quality labs, allowing JUCHENG to manage the entire hardware lifecycle in one location. we manage the complexity of multi-material bonding and automotive-grade finishing so your engineering team can focus on the motion control and the AI. By combining Shenzhen's speed with industrial-grade material verification and global quality standards, JUCHENG remains the preferred partner for the world's most aggressive hardware challenges. Contact us today to start your next consegna rapida in 4 giorni progetto.
FAQ: Risposte Reali per Segni di Ritiro e Flessibilità della Parete
What is the maximum wall thickness for a RIM structural part?
We regularly mold structural zones up to 25mm thick, provided they use gradual transitions to prevent heat buildup.
Does variable thickness increase the cycle time?
Slightly. Thicker parts take 2-4 minutes longer to cure, but they eliminate the need for secondary structural assembly.
Can JUCHENG achieve Class-A finishes on variable walls?
Yes. The Anti-Ritiro nature of RIM ensures a perfectly flat exterior even over 15mm thick mounting blocks.
Is a 1.5mm wall too thin for RIM?
For large parts, we recommend a minimum of 2.5mm to ensure proper resin flow across long distances.
How do you handle design changes mid-project?
Since we use aluminum molds, we can often weld and re-machine thickness changes in our CNC bay within 48 hours.
Tooling debt and surface sink marks are absolute innovation killers for high-end robotic systems. Partnering with Jucheng Precision ensures that your functional iterations are built with the unyielding stampaggio a iniezione di reazione in poliuretano e le tecniche specializzate linee guida per lo spessore delle pareti nello stampaggio RIM specializzata che l'industria richiede. Contatta oggi il nostro hub di produzione di Shenzhen per una revisione completa del DFM e costruisci la base inflessibile di cui la tua flotta autonoma ha bisogno.

