


Scalare la produzione di involucri strutturali massicci per scanner medici o robot agricoli pesanti nel [2026] richiede un allontanamento dalla fisica tradizionale del flusso di fusione. Mentre lo stampaggio a iniezione standard fatica con le forze di chiusura e le tensioni interne di parti che superano un metro, il processo di stampaggio a iniezione reattiva offre un'alternativa sofisticata. Utilizzando la chimica liquida piuttosto che plastiche fuse ad alta temperatura, gli ingegneri possono ottenere geometrie complesse con investimenti in attrezzature significativamente inferiori. Comprendere le sfumature tecniche delle fasi del ciclo di stampaggio RIM è essenziale per gli sviluppatori che devono bilanciare rigidità su larga scala con agilità iterativa rapida.
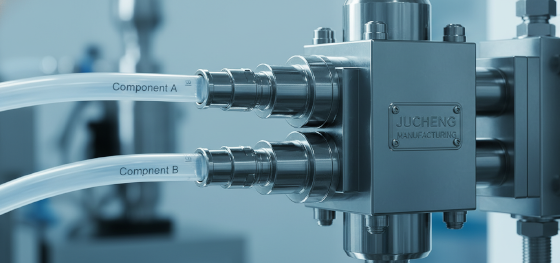
I polimeri termoindurenti si comportano in modo fondamentalmente diverso dai termoplastici durante il ciclo di fabbricazione. Invece di fondere pellet e spingerli in uno stampo sotto pressione estrema, il RIM utilizza una reazione chimica ad alta velocità tra due componenti liquidi. Questa trasformazione da liquido a solido avviene a basse pressioni in cavità, consentendo l'uso di stampi in alluminio leggero. Jucheng Precision affronta queste sfide hardware di grande formato fornendo Servizi di Stampaggio in Poliuretano di alta gamma che danno priorità alla stabilità dimensionale e all'eccellenza superficiale per i settori industriali e medici più esigenti al mondo.
Operando nel polo manifatturiero di precisione di Shenzhen, JUCHENG funge da motore ad alta velocità per gli OEM hardware globali. Trasformiamo file CAD sovradimensionati in componenti validati e pronti per la produzione in appena 15 giorni lavorativi. Questa guida esplora gli standard essenziali di preparazione degli stampi, la fisica della miscelazione per impingement e le dinamiche di polimerizzazione necessarie per padroneggiare le fasi del ciclo di stampaggio RIM per garantire che la tua innovazione su larga scala raggiunga il mercato senza i costi NRE schiaccianti dello stampaggio convenzionale.
contenuto:
Fase 1: Preparazione dello stampo e protocolli per agenti distaccanti
Dati tecnici: confronto tra le variabili del ciclo RIM e termoplastico
Fase 2: Miscelazione ad alta pressione e iniezione a bassa pressione
Fase 3: Padroneggiare la reazione esotermica e la polimerizzazione
Fase 4: Estrazione dallo stampo e post-trimmatura ad alta precisione
JUCHENG: il polo di Shenzhen per la produzione RIM automatizzata
FAQ: Logistica e Capacità per il Ciclo RIM
Fase 1: Preparazione dello stampo e protocolli per agenti distaccanti
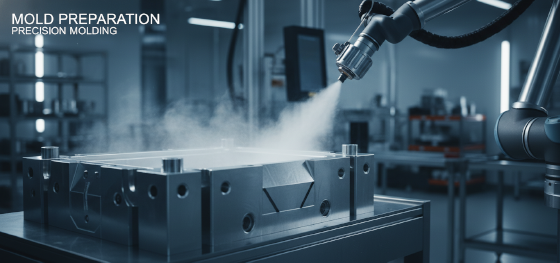
La perfezione geometrica nei pezzi in poliuretano di grandi dimensioni inizia molto prima che i prodotti chimici vengano miscelati. Nel primo dei passaggi del ciclo di stampaggio RIM, lo stampo in alluminio deve essere portato a una temperatura operativa specifica, tipicamente tra 40°C e 60°C. Se lo stampo è troppo freddo, la reazione chimica sarà lenta, portando a vortici superficiali; se troppo caldo, il pezzo può subire "bruciature" localizzate o una pelle prematura. JUCHENG utilizza sensori termici integrati e circuiti automatici di riscaldamento ad acqua per mantenere la temperatura dello stampo entro +/- 2 gradi, fornendo un ambiente stabile per il flusso del polimero liquido.
Come garantire un facile distacco dallo stampo per pezzi complessi?
Utilizzare sistemi di spruzzatura HVLP automatizzati per applicare uno strato uniforme di 5 micron di agente distaccante a base di cera, garantendo zero adesione senza ostruire le texture superficiali fini.
L'applicazione dell'agente distaccante è il secondo sotto-passaggio critico. Poiché il poliuretano è un adesivo potente, qualsiasi punto mancato nella cavità dello stampo risulterà in un "pezzo bloccato" che richiede una rimozione distruttiva. JUCHENG impiega agenti distaccanti specializzati a base di cera o senza silicone a seconda dei requisiti di finitura finale. Se il pezzo è destinato a verniciatura automobilistica ad alta lucentezza, utilizziamo agenti senza silicone per prevenire "occhi di pesce" superficiali durante la fase di rivestimento. Questo livello di previdenza durante la preparazione iniziale è ciò che garantisce che il nostro processo di stampaggio a reazione mantenga alte rese per alloggiamenti diagnostici multiparte.
Il posizionamento degli inserti avviene spesso durante questa fase di preparazione. A differenza dello stampaggio tradizionale, il RIM consente l'incapsulamento di grandi piastre di montaggio in acciaio, fili di messa a terra in rame, o anche nuclei interni in legno o schiuma per aumentare la rigidità senza aggiungere peso. JUCHENG utilizza perni di registrazione di precisione all'interno dello stampo per bloccare questi inserti in posizione. Mantenendo +/- 0,1 mm sulla posizione degli inserti, garantiamo che i vostri componenti elettronici interni possano essere imbullonati direttamente nell'involucro stampato con zero problemi di allineamento nell'assemblaggio finale, fornendo una base "Pronta per Fissaggi" per la robotica [2026].
Dati tecnici: confronto tra le variabili del ciclo RIM e termoplastico
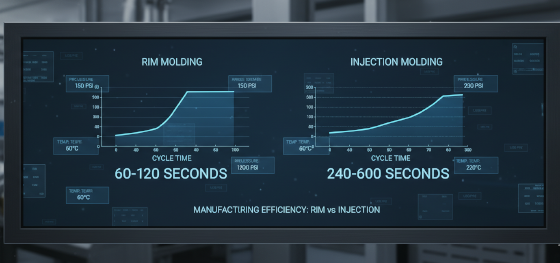
La scelta del percorso di produzione giusto per hardware su larga scala richiede una chiara comprensione delle differenze fisiche tra sistemi ad alta e bassa pressione. Mentre lo stampaggio a iniezione è un processo termico, il RIM è un processo chimico. Jucheng Precision fornisce consulenze tecniche per aiutarvi a ottimizzare la vostra velocità di produzione. La seguente tabella confronta le variabili operative essenziali del processo di stampaggio a reazione con lo stampaggio ad alta pressione convenzionale per il mercato [2026].
| Variabile | Processo RIM (Poliuretano) | Stampaggio Convenzionale | Impatto sull'Hardware |
|---|---|---|---|
| Pressione di Miscelazione (psi) | 1.500 - 3.000 (Impingement) | N/A (Fusione a Vite) | Garantisce la Purezza Molecolare |
| Pressione in Cavità (psi) | < 100 (Bassa pressione) | 5.000 - 15.000 (Alta) | Previene lo stress interno |
| Materiale dell'utensile | Alluminio / Composito | Acciaio temprato | Riduce l'NRE del 70% |
| Meccanismo di polimerizzazione | Legame chimico esotermico | Cambiamento di fase termico | Massima resistenza all'impatto |
La bassa pressione in cavità è il vantaggio meccanico distintivo del processo di stampaggio a reazione. Poiché il polimero liquido scorre come acqua prima di iniziare ad addensarsi, non richiede pesanti piastre in acciaio o forze di chiusura multi-ton per mantenere lo stampo chiuso. Ciò consente a JUCHENG di produrre pezzi delle dimensioni di un paraurti automobilistico su macchine che hanno un'impronta fisica e finanziaria molto più ridotta rispetto a una pressa a iniezione equivalente da 3.000 tonnellate. Per quantità comprese tra 100 e 5.000 unità, questa logica a bassa pressione fornisce il massimo ROI per le startup MedTech e AgTech.
Fase 2: Miscelazione ad alta pressione e iniezione a bassa pressione
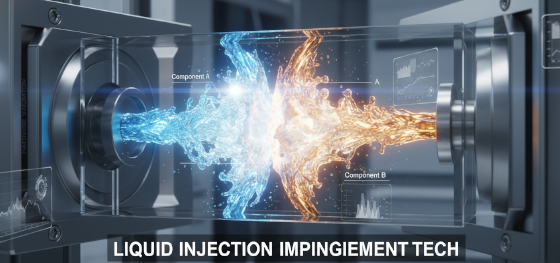
Per ottenere un legame molecolare perfetto è necessaria un'interazione violenta tra i componenti lato A (isocianato) e lato B (poliolo). Nella seconda fase dei passaggi del ciclo di stampaggio RIM, questi due liquidi vengono pompati ad alta pressione—fino a 3.000 psi—in una piccola camera di miscelazione situata nella testa di miscelazione. Questa tecnologia di "miscelazione per urto" utilizza l'energia cinetica dei flussi liquidi per garantire la completa omogeneizzazione senza bisogno di agitatori meccanici. JUCHENG utilizza teste di miscelazione autopulenti che usano un pistone fisico per spurgare la camera dopo ogni colpo, eliminando la necessità di risciacqui con solventi e prevenendo che qualsiasi residuo chimico contamini il ciclo successivo.
Perché la miscelazione per urto è superiore?
Crea una reticolazione molecolare coerente che garantisce che il pezzo finale abbia proprietà meccaniche isotrope, ovvero sia ugualmente resistente in tutte le direzioni.
La fase "post-miscelazione" prevede l'ingresso del liquido nella cavità dello stampo a pressioni significativamente più basse. Questa transizione è critica; se il flusso è troppo turbolento, bolle d'aria rimarranno intrappolate nel pezzo. JUCHENG utilizza design di colata a flusso laminare e macchine "a riempimento inclinato". Inclinando lo stampo con un angolo specifico durante l'iniezione, usiamo la gravità per aiutare il liquido a spostare l'aria, garantendo che anche geometrie complesse con incavi profondi siano riempite con polimero solido al 100%. Questa precisione nella fluidodinamica è ciò che consente al nostro processo di stampaggio a reazione di produrre pezzi con zero porosità superficiale.
Ratio control is the silent guardian of quality. A 1% deviation in the A/B ratio can result in a part that is too brittle or, worse, has "soft spots" that never fully cure. JUCHENG’s automated RIM systems monitor the flow rates and pressures of both components in real-time. If the system detects a fluctuation, the cycle is automatically aborted. This level of automated oversight is essential for parti per robot industriali where structural reliability is non-negotiable. We provide our clients with a "Chemical Birth Certificate" for every batch, proving that the material integrity of their hardware meets the global standards of the [2026] market.
Fase 3: Padroneggiare la reazione esotermica e la polimerizzazione
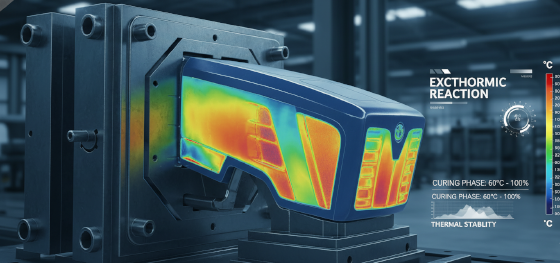
Transformation from liquid to structural solid occurs within the mold via a rapid exothermic reaction. Once the cavity is filled, the chemical bond creates its own heat, driving the polymerization to completion. In the third stage of the RIM molding cycle steps, the part remains in the mold for a "dwell time" that ranges from 2 to 10 minutes depending on wall thickness. JUCHENG manages this phase with precision cooling circuits within the aluminum mold to ensure the heat is dissipated uniformly. Uniform heat management is the only way to prevent internal stresses that lead to "oil-canning" or warpage in large-scale enclosures.
Can RIM parts have variable wall thicknesses?
Yes. Unlike injection molding, RIM can handle transitions from 3mm to 10mm in a single part without sink marks, making it ideal for structural ribs and bosses.
Structural foam vs. solid skins can be achieved during this curing phase. By injecting a small amount of blowing agent into the B-side polyol, JUCHENG can produce parts with a dense, solid exterior skin and a lightweight, cellular core. This "Sandwich Structure" provides incredible bending stiffness at a fraction of the weight of a solid part. This technique is frequently used for robot prototipo chassis and diagnostic console bases, where the hardware must be extremely rigid to support heavy sensors but light enough for a single technician to move across a clinic floor.
Green strength is the metric used to determine when the part can be safely handled. When the polymer reaches about 80% of its final hardness, the mold is opened. JUCHENG’s technicians are trained to identify this "Window of Stability" to minimize cycle times without risking part deformation. After demolding, the parts often undergo a secondary "Post-Cure" in an industrial oven. This final thermal cycle ensures that the molecular cross-linking is 100% complete, reaching the maximum Shore D hardness and chemical resistance required for medical and industrial sanitization protocols in the [2026] sector.
Fase 4: Estrazione dallo stampo e post-trimmatura ad alta precisione
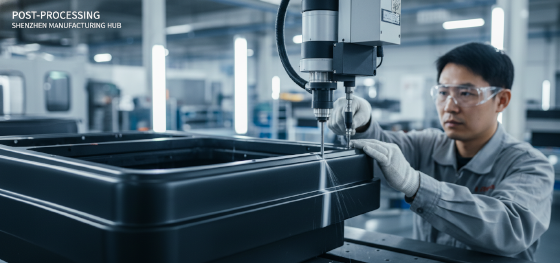
Removing a two-meter long part from a mold requires finesse to prevent surface tearing. In the final phase of the RIM molding cycle steps, JUCHENG utilizes integrated ejector pins and pneumatic lifters to gently break the seal between the part and the aluminum tool. Because RIM parts are molded with a "flash-gate" (a thin film of plastic at the parting line to ensure total air evacuation), the parts arrive at the demolding station with a rough edge. This flash is a sign of a well-vented mold, ensuring that the critical corners of the enclosure are perfectly filled and sharp.
How to achieve production-grade edges?
JUCHENG utilizes 5-axis robotic trimming cells to remove the parting-line flash with +/- 0.1mm accuracy, ensuring every enclosure fits the chassis perfectly.
Surface preparation for secondary processes occurs immediately after trimming. Polyurethane RIM parts are the industry standard for painting because they lack the "mold-release leaching" issues of many thermoplastics. JUCHENG performs an automated wash and "flame treatment" to increase surface energy, providing an ideal substrate for automotive-grade 2K urethane topcoats. Whether you require a matte VDI texture or a high-gloss medical white finish, our reaction injection molding process ensures that the finish adheres permanently, resisting the scratches and chemical wipe-downs of high-volume hospital or factory use.
Final dimensional verification at JUCHENG includes CMM and 3D laser scanning. For large-scale parti per robot industriali, we verify the parallelism of mounting flanges and the concentricity of sensor bays across the entire span of the component. We provide a full inspection report with every shipment, ensuring that your parts are ready for immediate assembly. By managing the entire cycle—from the first spray of release agent to the final automated trim—JUCHENG delivers the "Bridge to Production" that allows your most ambitious hardware designs to become a physical, commercial reality in our Shenzhen hub.
JUCHENG: il polo di Shenzhen per la produzione RIM automatizzata
Dominating the [2026] large-format hardware market requires a partner that can scale from a single functional prototype to a commercial deployment of 5,000 units without losing a millisecond of momentum. Jucheng Precision operates with a 24/7 manufacturing mindset in our Shenzhen precision manufacturing hub, delivering high-tolerance RIM enclosures and structural components with lead times as fast as 15 business days. We provide a "Bridge to Production" that ensures your innovations move from concept to pilot run with 100% chemical and dimensional confidence.
Integrating your design with JUCHENG’s expertise ensures that your hardware survives the "First-Field Contact" and moves into mass adoption. We offer comprehensive DFM reviews within 24 hours, identifying potential gas-trap zones or thermal-expansion risks in your design before they become field failures. Whether you are building an autonomous tractor hood or a multi-part MRI housing, Jucheng Precision provides the rigid, precise, and *chemically optimized* foundations that keep your innovation moving through the high-stakes cycles and the years of hard labor.
Our facility is equipped with oversized high-pressure RIM machines and dedicated ISO 13485 certified quality labs, allowing us to manage the entire hardware lifecycle in one location. We manage the complexity of multi-component chemistry and robotic post-trimming so your engineering team can focus on the system integration and the AI. By combining Shenzhen's speed with industrial-grade material verification and global quality standards, JUCHENG remains the preferred partner for the world's most aggressive Servizi di Stampaggio in Poliuretano challenges. Contact us today to start your next project.
FAQ: Logistica e Capacità per il Ciclo RIM
What is the maximum part size for the RIM process?
We regularly manufacture structural enclosures and fenders up to 2.5 meters in length with consistent wall thickness.
How long does a typical RIM cycle take?
Depending on part volume, a complete cycle ranges from 10 to 20 minutes from mold prep to demolding.
Can JUCHENG match specific Pantone colors in the resin?
Yes. We provide "color-through" parts by adding high-stability pigments to the B-side component during mixing.
Is aluminum tooling durable enough for 5,000 parts?
Yes. For the low pressures used in RIM, our 7075 aluminum tools can survive 5,000+ shots with zero dimensional drift.
What is the lead time for a set of 100 RIM enclosures?
Custom tooling and the first 100 parts are typically delivered in 20 to 25 business days.
Thermal stress and high NRE are absolute innovation killers for large-scale hardware. Partnering with Jucheng Precision ensures that your functional iterations are built with the low-pressure processo di stampaggio a iniezione reattiva e le tecniche specializzate fasi del ciclo di stampaggio RIM the industry demands. Reach out to our Shenzhen manufacturing hub today for a complete DFM review and build the secure foundation your autonomous fleet requires.

