


Fissare lo sguardo su un preventivo a sei cifre per uno stampo in acciaio temprato può far deragliare anche il lancio più promettente robot prototipo di hardware medico. Nel panorama competitivo del 2026, gli ingegneri devono navigare il divario fisico e finanziario tra la fusione di plastica solida e la reazione di chimica liquida. Mentre lo stampaggio tradizionale ad alta pressione è stato il cavallo di battaglia dell'industria per decenni, spesso incontra un muro quando i pezzi superano un metro di lunghezza o richiedono spessori di parete variabili. Comprendere le sfumature dello stampaggio a iniezione con reazione vs iniezione di termoplastici è la strategia essenziale per gli sviluppatori che devono bilanciare la rigidità di grandi formati con la velocità iterativa rapida. La scelta tra un termoindurente e un termoplastico determina non solo il prezzo unitario, ma anche la stabilità dimensionale a lungo termine della tua macchina.
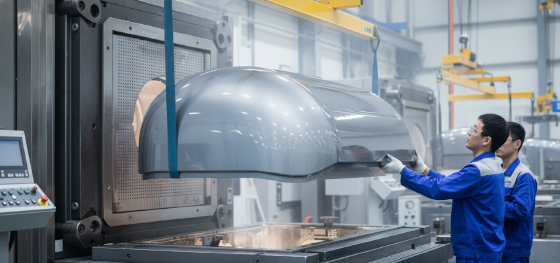
Le prestazioni meccaniche su larga scala sono dove la "Fisica del Flusso" diventa una passività finanziaria. I sistemi ad alta pressione richiedono forze di chiusura massicce per contenere la plastica fusa, portando i costi degli stampi a centinaia di migliaia per involucri sovradimensionati. Jucheng Precision affronta questi critici ostacoli economici fornendo Servizi di Stampaggio in Poliuretano di alta gamma che privilegiano la dinamica dei liquidi a bassa pressione. Utilizzando stampaggio a iniezione di reazione in poliuretano, aiutiamo i nostri clienti a bypassare il "Debito degli Stampaggi" associato allo Stampaggio Personalizzato di Plastiche, fornendo involucri di grado produttivo per console diagnostiche e telai autonomi in una frazione del tempo.
Operando nel polo di produzione di precisione di Shenzhen, JUCHENG funge da ponte tecnico per gli OEM globali che passano dai concetti Alpha alle flotte commerciali. Sfruttiamo la nostra flotta di oltre 150 macchine CNC, inclusi 25 unità Haas/Mazak a 5 assi, per creare l'utensileria in alluminio di precisione che consente il processo RIM. Questa guida esplora le differenze molecolari essenziali, le dinamiche di pressione e le realtà di scalabilità necessarie per padroneggiare lo stampaggio a iniezione con reazione vs iniezione di termoplastici per garantire che la tua innovazione raggiunga il mercato con un budget snello senza sacrificare l'integrità strutturale.
Fisica Molecolare: Logica di Reticolazione vs. Fusione
Dati Tecnici: Confronto tra Costi di Utensileria e Forze di Serraggio
Dinamica della Pressione: Bassa Pressione vs. Alta Pressione di Flusso
Integrità del Pezzo: Perché i Pezzi RIM Non si Sciolgono o Cedono al Calore?
JUCHENG Hub: Il Motore di Shenzhen per la Ferramenta su Larga Scala
FAQ: Logistica e Capacità per la Selezione del Processo
Fisica Molecolare: Logica di Reticolazione vs. Fusione
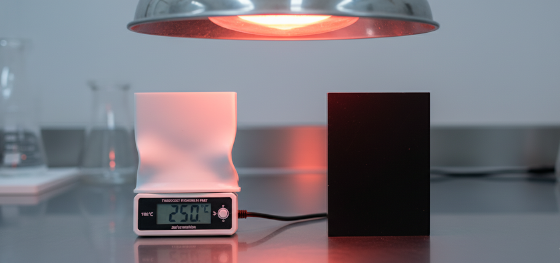
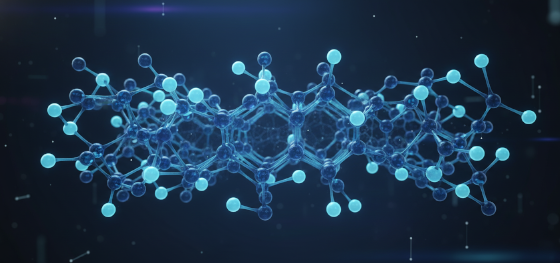
La differenza fondamentale stampaggio a iniezione con reazione vs iniezione di termoplastici si trova nel modo in cui le catene polimeriche sono organizzate. Lo stampaggio a iniezione di termoplastici è un ciclo termico: i pellet solidi vengono fusi, spinti in uno stampo freddo e congelati di nuovo in un solido. Questo processo è reversibile; se riscaldi un pezzo in ABS, si scioglierà. Al contrario, il processo RIM utilizza una logica di reticolazione vs fusione . Due componenti liquidi, un isocianato e un poliolo, reagiscono chimicamente per formare un reticolo molecolare tridimensionale. Una volta creato questo legame termoindurente, non può essere invertito. Questa stretta di mano chimica permanente risulta in pezzi che possiedono una resistenza al calore e una rigidità strutturale significativamente superiori rispetto alle loro controparti termoplastiche.
I pezzi termoindurenti cedono al sole?
No. A causa della reticolazione molecolare permanente, i pezzi RIM mantengono la loro stabilità dimensionale anche quando le temperature superficiali superano il punto di transizione vetrosa di ABS o PP standard.
Questa rigidità molecolare è la ragione principale per cui il RIM è lo standard di riferimento per gli alloggiamenti diagnostici medici su larga scala. Nell'ambiente ospedaliero, le apparecchiature sono spesso soggette a calore localizzato proveniente da processori AI interni e lampade di sterilizzazione esterne. Un guscio termoplastico può sviluppare "Scorrimento Termico", portando a pannelli disallineati e guarnizioni che perdono. JUCHENG utilizza resine poliuretaniche ad alta fedeltà per garantire che il tuo console da 1,5 metri rimanga perfettamente piatto e dimensionalmente costante per l'intera durata di servizio di 10 anni, fornendo l'alloggiamento affidabile che le tue ottiche ed elettronica sensibili richiedono.
Operando sotto ISO 14001 standard, JUCHENG garantisce che la nostra produzione termoindurente sia ottimizzata per un impatto ambientale minimo. Mentre i termoplastici possono essere macinati e rifusi, l'alto costo energetico del mantenimento di un barile di fusione a 300°C spesso annulla il beneficio del riciclaggio. Il nostro processo RIM opera a temperatura quasi ambiente, consumando 80% in meno di energia termica per colpo. Fornendo soluzioni "Hardware Verde", aiutiamo i nostri partner globali a raggiungere i loro obiettivi di sostenibilità ricevendo pezzi che possiedono la tenacità all'impatto e la resistenza chimica che i processi di fusione tradizionali semplicemente non possono ottenere.
Dati Tecnici: Confronto tra Costi di Utensileria e Forze di Serraggio
Success in hardware R&D depends on matching the process to your production volume. If your Beta trial requires 500 units, spending $80,000 on steel tooling is a strategic mistake. Jucheng Precision provides technical consultations to help you find the financial break-even point for your project. The following table compares the essential operational and financial variables of stampaggio a iniezione con reazione vs iniezione di termoplastici for a large robotic fender component.
| Variabile | RIM (Polyurethane) | Thermoplastic Injection | Budget Impact |
|---|---|---|---|
| Pressione di serraggio | 50 - 150 Tons | 1,500 - 3,500 Tons | Enables Oversized Shells |
| Materiale dell'utensile | Alluminio 7075 | Hardened P20 Steel | 75% Lower NRE Costs |
| Mold Lead Time | 2 - 3 Settimane | 8 - 12 Settimane | Accelerated Time-to-Market |
| Internal Stress | Zero (Relaxed Cure) | High (Melt Shrinkage) | Zero-Warp Guarantee |
This data illustrates why RIM is the primary "Bridge to Production" for MedTech and AgTech startups. By utilizing aluminum tooling, JUCHENG can deliver T1 samples of a massive diagnostic enclosure in as fast as 15 days. If a field trial reveals a design flaw, modifying an aluminum RIM mold is three times faster and cheaper than modifying a hardened steel injection tool. This flexibility allows your team to iterate on the physical hardware with the same agility as your software team, ensuring a zero-defect launch in the current competitive market.
Dinamica della Pressione: Bassa Pressione vs. Alta Pressione di Flusso
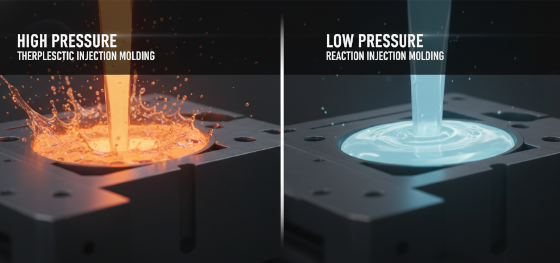
Geometric stability in large-format parts is often ruined by the very pressure used to manufacture them. In the comparison of stampaggio a iniezione con reazione vs iniezione di termoplastici, the difference in internal cavity pressure is monumental. Injection molding forces thick, viscous melt into a mold at pressures exceeding 15,000 psi. This "Hydraulic Hammer" effect stretches the polymer chains and traps air, leading to internal stresses that eventually cause warpage. RIM utilizes low pressure vs high pressure logic, where liquid components enter the mold at less than 100 psi, flowing smoothly into deep ribs and thin-walled sections without internal friction.
How does low pressure improve large shells?
It enables laminar flow, preventing the turbulent "knit lines" that cause structural weak spots in oversized thermoplastic components.
Laminar flow is the secret to achieving the "Perfect Surface" for high-gloss automotive painting. Because the liquid moves slowly and steadily, it displaces the air within the mold perfectly. JUCHENG utilizes specialized "Tilt-Fill" machines that use gravity to guide the liquid polymer, ensuring that 2-meter tall panels for a surgical robot are 100% dense with zero surface pinholes. This eliminates the need for labor-intensive hand-filling and sanding that plagues standard Stampaggio Personalizzato di Plastiche, directly reducing your R&D budget and improving the perceived value of your machine during trade show demos.
Weight management is also enhanced by the low-pressure RIM cycle. We can incorporate "Structural Foam" cores—where the part has a dense solid skin and a micro-porous center. This sandwich structure provides incredible bending stiffness at 40% less weight than a solid thermoplastic part. This technique is a core competency at our Shenzhen hub, allowing us to build parti per robot industriali that are rigid enough to stand up to heavy vibrations but light enough for battery-powered autonomous vehicles to move efficiently over uneven soil.
Integrità del Pezzo: Perché i Pezzi RIM Non si Sciolgono o Cedono al Calore?
Reliability in the field is dictated by the material's reaction to environmental stress. In the context of stampaggio a iniezione con reazione vs iniezione di termoplastici, the thermal resilience of thermoset polyurethane is a primary advantage. Thermoplastics like ABS or PP begin to soften at relatively low temperatures (70-90°C), making them prone to sagging under their own weight in solar-heavy outdoor applications. JUCHENG’s RIM parts do not have a melting point; they undergo pyrolysis (charring) only at extreme temperatures, meaning they maintain their mechanical integrity in the hot sun or near industrial furnaces.
What is the maximum service temperature for RIM?
We formulate specialized high-heat RIM systems that can withstand continuous exposure to 120°C without dimensional drift, ideal for under-the-hood automotive hardware.
Chemical resistance is another byproduct of the cross-linked matrix. Standard injection-molded parts possess "Environmental Stress Cracking" (ESC) risks, where localized stresses react with cleaning agents like alcohol or bleach to create deep cracks. Because JUCHENG’s RIM parts are cured in a "Relaxed State" at low pressure, they possess zero residual stress. Combined with the naturally inert chemistry of polyurethane, this ensures your medical device enclosures survive thousands of clinical disinfection cycles without surface degradation, a mandatory requirement for ISO 13485 compliance.
The "Thud Factor" of a RIM shell conveys a sense of high-end quality that thin-walled thermoplastics cannot match. When a user taps the enclosure of an MRI scanner, the high-density RIM material provides a solid, acoustically dampened sound. This is essential for machines operating in quiet clinical environments where the rattle of thin plastic can induce patient anxiety. JUCHENG’s prototipazione di dispositivi medici team helps you optimize wall thicknesses to achieve this premium feel, ensuring your hardware doesn't just work like an OEM machine, but feels like one too.
JUCHENG Hub: Il Motore di Shenzhen per la Ferramenta su Larga Scala
Dominating the hardware market requires a partner that can scale from a single functional prototype to a commercial deployment of 5,000 units without losing a micron of accuracy. Jucheng Precision operates with a 24/7 manufacturing mindset in our Shenzhen precision manufacturing hub, delivering high-tolerance RIM components and structural parti per robot industriali with lead times as fast as 15 business days. we provide a "Bridge to Production" that ensures your innovations move from concept to pilot run with 100% metallurgical and chemical confidence.
Integrating your structural design with JUCHENG’s expertise ensures that your reaction injection molding vs thermoplastic injection decision is based on performance data, not guesswork. we offer a analisi DFM gratuita in 24 ore, identifying potential thermal-expansion risks or machining bottlenecks in your design before they become field failures. Whether you are building an autonomous vineyard scout or a multi-part surgical robot, Jucheng Precision provides the rigid, precise, and chemically optimized foundations that keep your innovation moving through the high-stakes cycles and the years of hard labor.
Our facility is equipped with oversized hydraulic presses and dedicated quality labs, allowing us to manage the entire hardware lifecycle in one location. we manage the complexity of multi-material bonding and automotive-grade painting so your engineering team can focus on the motion control and the AI. By combining Shenzhen's speed with industrial-grade material verification and global quality standards, JUCHENG remains the preferred partner for the world's most aggressive hardware challenges. Contact us today to start your next project.
FAQ: Logistica e Capacità per la Selezione del Processo
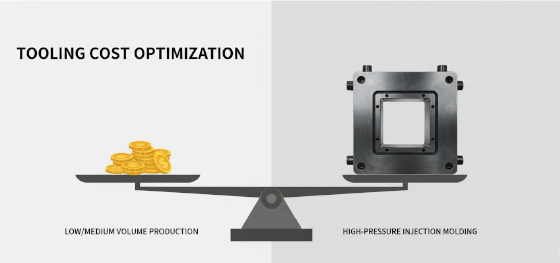
Is RIM tooling really 70% cheaper than injection molding?
Yes. By utilizing high-strength 7075 aluminum and low-pressure machines, we eliminate the need for heavy steel molds and massive clamping presses.
What is the minimum quantity for a RIM order?
We have Nessun MOQ, allowing you to source 1 to 50 units for Alpha and Beta testing without the crushing cost of mass-production tools.
Can RIM parts be painted to match automotive standards?
Absolutely. RIM is the preferred material for painting due to its high surface energy and unyielding flatness.
How do you ensure parts are environmentally friendly?
La nostra ISO 14001 certification guarantees a clean manufacturing process with high energy efficiency and standardized material waste management.
What is the maximum part size JUCHENG can mold?
We regularly produce structural panels and fenders up to 2.5 meters in length using our oversized RIM equipment.
Tooling debt and thermal warping are absolute innovation killers for large-scale robotics. Partnering with Jucheng Precision ensures that your functional iterations are built with the cost-effective stampaggio a iniezione di reazione in poliuretano e le tecniche specializzate stampaggio a iniezione con reazione vs iniezione di termoplastici specializzata che l'industria richiede. Contatta oggi il nostro hub di produzione di Shenzhen per una revisione completa del DFM e costruisci la base inflessibile di cui la tua flotta autonoma ha bisogno.

