


Validare geometrie organiche complesse e canali interni cavi direttamente da uno schermo CAD è un enorme ostacolo fisico durante la fase iniziale di R&S. Specificare prototipazione rapida stampa 3d fornisce ai tuoi team di ingegneria un percorso eccezionalmente veloce e non distruttivo per verificare le proporzioni estetiche e testare le tolleranze di assemblaggio senza impegnarsi in costose attrezzature. Questo processo additivo funge da nucleo del moderno servizio di prototipazione rapida, utilizzando fasci di luce ad alta energia mirati per polimerizzare o sinterizzare polimeri grezzi e metalli in parti precise e stratificate con quasi zero scarti di materiale.

Soffri di parti stratificate che si tagliano sotto carico dinamico o che presentano superfici ruvide che richiedono estese lucidature manuali prima delle riunioni con i clienti? Quando i progetti vengono esportati senza analizzare come le strutture di supporto alterano la rugosità superficiale locale, o come l'orientamento degli strati influisce sulla resistenza alla trazione, le parti risultanti si spaccheranno lungo le loro tracce laminate. Selezionare proattivamente la tecnologia additiva ottimale e abbinarla ai tuoi requisiti meccanici è il modo migliore per garantire il tuo programma di sviluppo prodotto.
Esploriamo come la produzione additiva comprime i tuoi cicli di validazione, confrontiamo i limiti meccanici delle tecnologie SLA, SLS e DMLS e analizziamo la soglia economica per passare dalle parti stampate allo stampaggio a iniezione rapido.
Come la Produzione Additiva Accelera la R&S
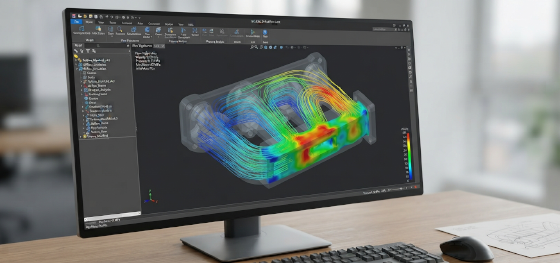
Saltare le configurazioni di lavorazione standard è il vantaggio principale dell'integrazione della stampa 3D nel tuo flusso di lavoro. La fresatura sottrattiva tradizionale è limitata dall'accesso degli utensili, richiedendo configurazioni multiasse complesse e fissaggi personalizzati. Questo processo di produzione additiva dal digitale al fisico costruisce geometrie strato per strato direttamente dalle tue sezioni CAD, consentendo completa libertà di progettazione.
Questa velocità consente agli sviluppatori di prodotto di comprimere i loro cicli di progettazione-validazione da settimane a ore. Stampando più varianti di progetto in un unico lotto notturno, gli ingegneri possono valutare fisicamente simultaneamente vestibilità, forma ed ergonomia. Questa iterazione rapida comprime l'intero processo di prototipazione rapida, aiutando il tuo team a identificare difetti di gioco e ottimizzare le parti molto prima di rilasciare i disegni di attrezzatura.
Confronto delle Principali Tecnologie di Stampa 3D (SLA vs SLS vs DMLS)
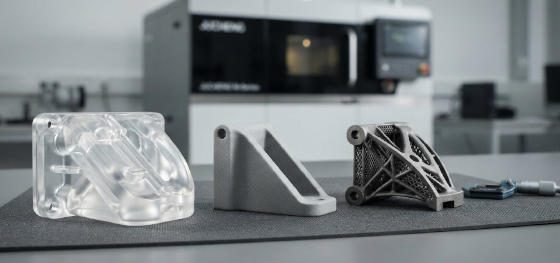
Per estrarre il massimo valore dalla prototipazione rapida stampa 3d, i progettisti devono distinguere tra i metodi additivi standard basati su vincoli fisici grezzi. La prima opzione principale è stereolitografia (SLA). Questo processo utilizza laser UV per polimerizzare resina liquida fotopolimerica, creando parti con superfici lisce, non porose e tolleranze precise, rendendolo la scelta preferita per mock-up cosmetici dettagliati.
Per parti robuste e portanti, la sinterizzazione laser selettiva (SLS) è specificato. La sinterizzazione utilizza un laser CO2 per fondere polveri di nylon (come PA12 o PA11) in strutture dense e solide. Poiché il letto di polvere supporta la parte durante la stampa, SLS non richiede colonne di supporto fisiche, consentendo un'estrema libertà geometrica. Per parti metalliche strutturali, la sinterizzazione laser diretta dei metalli (DMLS) fonde polveri metalliche ad alta purezza con laser ad alta potenza, producendo componenti densi in titanio o acciaio per ambienti estremi.
Modelli Visivi vs. Prototipi Funzionali
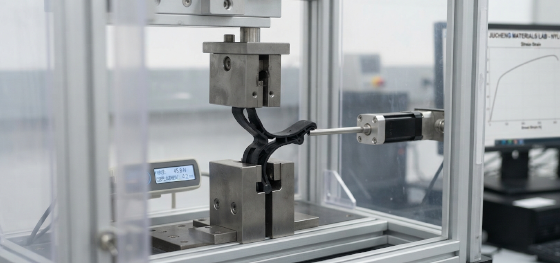
Selezionare il metodo di stampa errato per i tuoi specifici obiettivi di validazione può portare a risultati di test fuorvianti. Ad esempio, utilizzare resina SLA per testare scatti a incastro o cerniere vive spesso provoca la rottura delle parti al primo ciclo a causa dell'elevata fragilità del materiale. SLA è strettamente ottimizzato per valutazioni visive, controlli di accoppiamento scorrevole e stampi master in silicone.
Per testare la resistenza meccanica effettiva, sono obbligatori nylon SLS o metallo DMLS. Questi materiali possono sopportare forze funzionali reali, consentendo di eseguire test di tenuta a pressione su collettori fluidi, verificare le forze di ritenzione degli scatti a incastro e valutare filettature fisiche sotto coppia. Tuttavia, poiché le parti sinterizzate hanno una finitura ruvida e polverosa, richiedono lucidatura secondaria o rivestimento trasparente per raggiungere gli standard di presentazione visiva estetica.
Scalare: Quando Passare dalla Stampa 3D allo Stampaggio
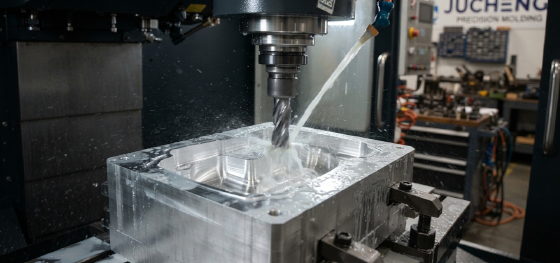
Mentre la stampa 3D è altamente conveniente per lotti inferiori a 50 unità, il suo prezzo unitario elevato e i tempi di ciclo lenti rappresentano un enorme collo di bottiglia all'aumentare della domanda di volume. Quando il tuo progetto richiede centinaia o migliaia di parti funzionali, passare dalla stampa additiva allo stampaggio rapido a iniezione è il percorso più pratico per ridurre i costi unitari e garantire proprietà dei materiali di grado produttivo.
Presso Jucheng Precision, colmiamo questo divario di scala integrando servizi di attrezzaggio rapido direttamente con i nostri reparti additivi. Produciamo stampi modulari in alluminio o acciaio dolce in giorni, utilizzando i nostri oltre 35 macchine per stampaggio a iniezione automatizzate (da 50 a 650 tonnellate) per produrre lotti da 100 a 10.000 componenti utilizzando termoplastici di grado produttivo. Questa transizione senza soluzione di continuità garantisce che le tue parti siano validate nel nostro reparto di stampa 3D e poi scalate in volume sotto lo stesso tetto, mantenendo i costi complessivi del servizio di prototipazione rapida eccezionalmente bassi.
FAQ: Domande Critiche sulla Prototipazione Rapida Stampa 3D
Il nostro team di ingegneria ha compilato soluzioni professionali e concise ai problemi di qualità più comuni affrontati durante le produzioni rapide di stampa 3D:
Cosa causa la debolezza di resistenza anisotropica nelle parti stampate?
Le parti stampate possiedono anisotropia perché sono costruite strato per strato; i legami meccanici lungo l'asse Z (tra gli strati stampati) sono più deboli dei legami lungo gli assi X e Y (lungo le tracce degli strati).Le resine SLA possono gestire la filettatura industriale standard?
No, le resine SLA standard sono troppo fragili e si scheggeranno e creperanno facilmente sotto lo sforzo torsionale di un utensile di maschiatura. Raccomandiamo di progettare inserti filettati metallici da fissare termicamente o pressare nelle parti stampate dopo la polimerizzazione.Perché la sabbiatura o la tamburatura è necessaria per le parti stampate in SLS?
SLS utilizza polveri grezze, lasciando una finitura ruvida e polverosa sulle superfici grezze stampate. Sottoponiamo le parti finite in nylon a tamburatura e sabbiatura automatizzate per rimuovere la polvere sciolta, creando una texture satinata-opaca uniforme.Perché il parametro dell'altezza dello strato è critico nelle configurazioni di stampa 3D per prototipazione rapida?
L'altezza dello strato determina sia la risoluzione visiva delle curve estetiche sia il grado di debolezza anisotropa; strati più sottili aumentano il dettaglio ma aumentano i tempi totali di stampa.

