


La rigidità strutturale senza il peso della massa termica è l'obiettivo finale dell'ingegneria polimerica avanzata. I progettisti spesso confondono erroneamente "resistenza" con "spessore", assumendo che una parete di plastica solida e pesante resista meglio ai carichi meccanici di una sottile. Nell'ambiente ostile della produzione ad alta pressione, questa assunzione porta a fallimenti estetici catastrofici e costi di produzione eccessivi. Le pareti spesse agiscono come isolanti termici che intrappolano il calore, prolungando i tempi di raffreddamento e innescando enormi "Segni di Ritiro" che rovinano le superfici di Classe A. Ottenere il necessario modulo a flessione mantenendo una parete uniforme e sottile richiede l'applicazione strategica di nervature in plastica per la progettazione dello stampaggio a iniezione. Le nervature sono le "travi" meccaniche del mondo della plastica. Quando ingegnerizzate correttamente, forniscono un aumento della rigidità di 10 volte con un aumento praticamente nullo del tempo di ciclo. Jucheng Precision riconosce che le nervature non sono solo un'aggiunta strutturale; sono una strategia di gestione termica. Padroneggiare i delicati rapporti della geometria delle nervature è l'unico modo per fornire involucri rinforzati che rimangono esteticamente impeccabili.
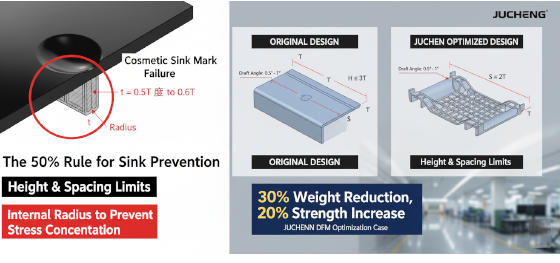
Eliminare la "Crisi dei Segni di Ritiro" inizia con uno sguardo imparziale al ritiro volumetrico. Mentre la plastica fusa si raffredda all'interno di uno stampo, si contrae. Se l'intersezione dove una nervatura incontra una parete è troppo voluminosa, il nucleo di raffreddamento tira la superficie verso l'interno, creando una depressione visibile sulla faccia esterna. Jucheng Precision elimina queste "Cicatrici di Produzione" imponendo rigorosi standard DFM (Design for Manufacturing) su ogni file STEP del cliente. Calcoliamo lo "Spessore alla Radice" di ogni nervatura per garantire che non crei mai un collo di bottiglia termico. Questa guida decostruisce la regola 50-60%, la fisica dei rapporti altezza-distanza e la necessità di raggi interni per garantire che la tua Progettazione per stampaggio a iniezione sopravviva allo stress dell'uso nel mondo reale.
Il Rapporto Aureo: Padroneggiare la Regola dello Spessore 50-60%
Limiti Geometrici: Gestire i Rapporti di Altezza e Distanza
Fisica dell'Estrazione: Angoli di Sformo e Raccordi di Scarico delle Tensioni
Protocollo JUCHENG: Ottimizzare le Reti di Nervature per la Resistenza
Il Rapporto Aureo: Padroneggiare la Regola dello Spessore 50-60%
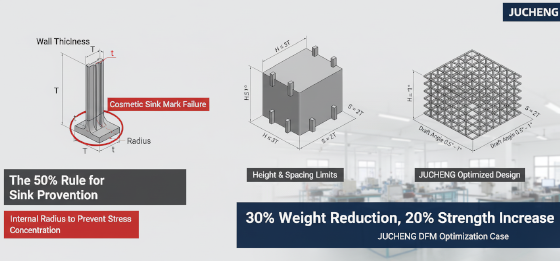
L'accumulo di materiale alla giunzione di una nervatura e una parete è la causa principale del rifiuto estetico. Per prevenire i segni di ritiro, la base della nervatura deve essere significativamente più sottile della parete nominale principale. Un professionista nervature in plastica per la progettazione dello stampaggio a iniezione impone che lo spessore della nervatura alla radice sia tra il 50% e il 60% dello spessore della parete. Ad esempio, se la parete principale dell'involucro è spessa 2,5 mm, la nervatura dovrebbe idealmente essere non più di 1,5 mm nel suo punto più spesso. Se superi questa soglia del 60%, la massa termica all'intersezione impiega molto più tempo a raffreddarsi rispetto alle aree circostanti. Il conseguente ritiro differenziale tira la superficie estetica verso l'interno, creando un difetto visivo permanente che nessuna quantità di verniciatura può nascondere. Per materiali ad alta lucentezza come il Policarbonato, Jucheng Precision raccomanda spesso di ridurre questo rapporto al 40% per garantire una perfezione assoluta della superficie. Aderire a questi rigorosi rapporti garantisce che i tuoi miglioramenti strutturali rimangano invisibili all'utente finale.
Limiti Geometrici: Gestire i Rapporti di Altezza e Distanza
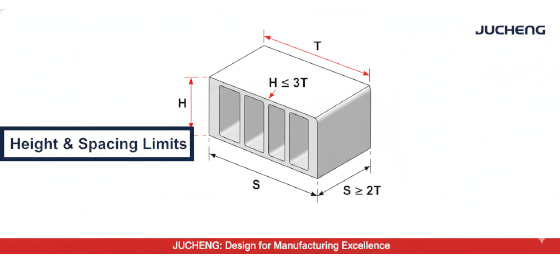
La stabilità è un sottoprodotto della proporzione, non della dimensione pura. Anche se è tentatore progettare nervature alte per massimizzare la rigidità, l'altezza porta con sé una serie di pericoli di produzione. Una nervatura alta è difficile da riempire e ancora più difficile da espellere dallo stampo. Le linee guida ingegneristiche standard per nervature in plastica per la progettazione dello stampaggio a iniezione suggeriscono un'altezza massima di tre volte lo spessore nominale della parete (3T). Una nervatura più alta di questa è incline a "piegarsi" o "oscillare" durante il processo di iniezione quando il fronte fuso la colpisce. Inoltre, la spaziatura tra le nervature è critica per la gestione termica. Posizionare le nervature troppo vicine crea un "Collo di Bottiglia d'Acciaio" nello stampo—una lama sottile di metallo che non può essere adeguatamente raffreddata. Gli ingegneri di Jucheng Precision impongono una spaziatura minima di due volte lo spessore della parete (2T) tra nervature parallele. Questo garantisce che l'acciaio dello stampo abbia abbastanza massa per condurre il calore lontano dalla plastica, prevenendo punti caldi localizzati che portano a deformazioni e tempi di ciclo prolungati. Progettiamo reti di nervature che respirano, consentendo un raffreddamento rapido e una produzione ad alta resa.
Fisica dell'Estrazione: Angoli di Sformo e Raccordi di Scarico delle Tensioni

L'attrito meccanico è il nemico di un ciclo di demolding pulito. Poiché le nervature sono caratteristiche sottili su cui la plastica si ritira *durante* il raffreddamento, tendono ad aggrapparsi al nucleo dello stampo con estrema tenacia. Senza un cono adeguato, il pezzo si attaccherà, o i perni di espulsione causeranno sbiancamento da stress mentre lottano per superare la tenuta sottovuoto. Ogni nervature in plastica per la progettazione dello stampaggio a iniezione deve incorporare un angolo di sformo minimo di 0,5 gradi per lato, anche se 1,0 grado è preferito per caratteristiche più profonde. Inoltre, gli angoli vivi alla base di una nervatura sono punti di "Concentrazione di Stress", dove tipicamente inizia il cedimento meccanico. Richiediamo l'inclusione di raggi interni (raccordi) alla radice della nervatura—tipicamente 25% dello spessore principale della parete. Questi raccordi hanno un duplice scopo: fluidificano il flusso di plastica fusa nella nervatura durante lo stampaggio a iniezione e distribuiscono i carichi meccanici su un'area più ampia durante la vita utile del pezzo. Smussando la base, si trasforma una giunzione fragile in un robusto arco strutturale.
Protocollo JUCHENG: Ottimizzare le Reti di Nervature per la Resistenza

L'eccellenza ingegneristica presso Jucheng Precision è definita dalla nostra capacità di trasformare progetti pesanti e inefficienti in capolavori strutturali ad alte prestazioni. Non eseguiamo solo la tua geometria; ottimizziamo il tuo rapporto "Resistenza-Peso". Quando invii un file CAD alla nostra struttura, i nostri ingegneri esperti eseguono un audit strutturale completo. Se vediamo un blocco pieno che affonderà e si deformerà, proponiamo un'alternativa "Alleggerita" rinforzata da una rete di nervature ottimizzata. La nostra struttura opera con oltre 150 macchine CNC per garantire che queste complesse cavità di nervature siano tagliate nell'acciaio per utensili con precisione sub-micrometrica. Colmiamo il divario tra "Intento Digitale" e "Realtà Fisica", assicurando che i tuoi pezzi siano abbastanza rigidi per il laboratorio ma abbastanza leggeri per il tuo budget. Smetti di sovradimensionare con pareti spesse. Non sei sicuro che lo spessore della parete sia uniforme o che gli angoli di sformo siano corretti? Carica oggi il tuo file CAD 3D su JUCHENG per una Revisione DFM gratuita. I nostri esperti individueranno i problemi di stampaggio prima che ti costino denaro, garantendo che il lancio della produzione di massa sia stabile, redditizio e strutturalmente solido.

