


Il nome "Acciaio Inossidabile" è una promessa di permanenza, ma è uno dei materiali più fraintesi in officina. Gli ingegneri sono spesso scioccati nel vedere i loro pezzi di precisione in 304 o 316 sviluppare macchie di ruggine arancione pochi giorni dopo essere usciti dal centro di lavoro CNC. Questo fallimento non è un difetto del metallo stesso; è un effetto collaterale del processo di produzione. La realtà è che l'acciaio inossidabile è veramente "inossidabile" solo quando la sua chimica superficiale è perfettamente bilanciata. Raggiungere questo equilibrio richiede un passaggio finale critico, spesso invisibile: la passivazione dell'acciaio inossidabile.
Presso Jucheng Precision, consideriamo la passivazione un'estensione inscindibile del trattamento superficiale per lavorazioni CNC. Comprendiamo che gli stessi utensili utilizzati per modellare il pezzo—frese in acciaio e inserti in carburo di tungsteno—possono lasciare un'eredità di contaminazione che innesca la corrosione. La passivazione è la "disintossicazione" scientifica che ripristina le difese naturali del metallo. Questa guida esplora la battaglia microscopica tra ferro libero e cromo, i requisiti normativi degli standard ASTM e i rigorosi protocolli chimici che JUCHENG utilizza per garantire che i vostri componenti medicali e aerospaziali rimangano immacolati negli ambienti più aggressivi.
Il successo nella produzione di acciaio inossidabile si misura dall'integrità dello strato passivo. Non lo si vede a occhio nudo, ma se ne nota certamente l'assenza quando un pezzo fallisce un audit o un test sul campo. Immergiamoci nei pilastri tecnici della passivazione chimica e in come essa preservi l'anima funzionale dei vostri progetti CNC.
contenuto:
Trappola di Ferro: Come gli Utensili di Lavorazione Causano la Ruggine
Rinascita Molecolare: Ricostruire lo Scudo Protettivo
Filosofie Chimiche: Passivazione con Acido Nitrico vs. Acido Citrico
Rigore di Validazione: Soddisfare gli Standard ASTM A967 e A380
Standard JUCHENG: Protocollo di Purezza Integrato
Trappola di Ferro: Come gli Utensili di Lavorazione Causano la Ruggine
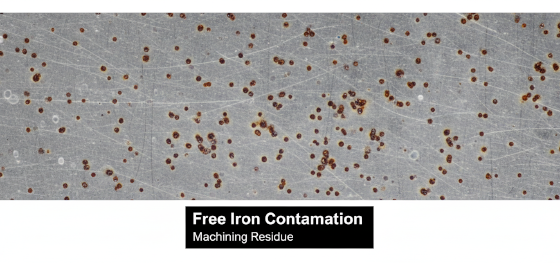
L'ironia del passivazione dell'acciaio inossidabile è che il contaminante più pericoloso proviene dal processo di lavorazione stesso. Durante la fresatura o tornitura CNC, il contatto ad alta velocità tra l'utensile da taglio e il pezzo provoca uno scambio microscopico di atomi. La maggior parte degli utensili da taglio è realizzata in acciaio rapido o carburo con leganti a base di ferro. Con l'usura dell'utensile, minuscole particelle di "ferro libero" vengono strisciate sulla superficie dell'acciaio inossidabile o incorporate in profondità nei solchi di lavorazione. Questo ferro libero non fa parte della matrice protettiva della lega inossidabile; è un invasore estraneo.
Quando queste particelle di ferro incorporate sono esposte all'umidità o all'aria, iniziano ad arrugginire immediatamente. Questa ruggine agisce quindi come catalizzatore, attaccando l'acciaio inossidabile circostante e rompendo la sua resistenza intrinseca alla corrosione—un fenomeno noto come "corrosione per vaiolatura." Potreste avere il miglior acciaio 316L, ma se è contaminato da ferro libero proveniente da una punta smussata, arrugginirà sicuramente come l'acciaio dolce. Jucheng Precision identifica questa "Trappola di Ferro" come la minaccia primaria alla qualità del pezzo. Non ci limitiamo a sperare che il materiale sia pulito; assumiamo che sia contaminato e utilizziamo il passivazione dell'acciaio inossidabile rimuovere chirurgicamente queste impurità metalliche, assicurando che l'unica cosa rimasta sulla superficie sia una lega pura e resistente. Questo è il primo e più vitale passo per prevenire la "vaiolo arancione" che rovina l'hardware industriale di alta qualità.
Rinascita Molecolare: Ricostruire lo Scudo Protettivo
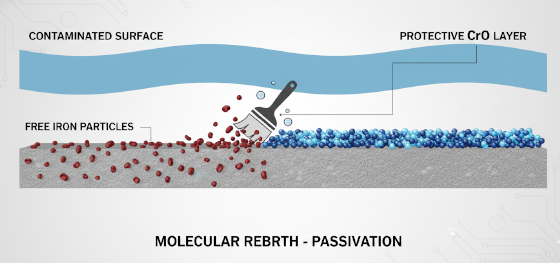
Per capire la cura, bisogna capire come l'acciaio inossidabile si protegge. La proprietà "inossidabile" deriva dal cromo (almeno 10,5%). In presenza di ossigeno, questo cromo reagisce formando uno strato trasparente e microscopico di ossido di cromo (Cr₂O₃) sulla superficie. Questo strato è passivo, denso e autoriparante. Tuttavia, la contaminazione di ferro libero menzionata in precedenza impedisce a questo strato di formarsi uniformemente. Il passivazione dell'acciaio inossidabile è essenzialmente un miracolo chimico in due parti: rimuove il ferro e costringe il cromo a reagire.
Durante il bagno acido, l'acido nitrico o citrico dissolve selettivamente il ferro libero e altri contaminanti superficiali senza attaccare l'acciaio inossidabile sottostante. Una volta rimosso il ferro, l'acido fornisce un ambiente ricco di ossigeno che accelera la crescita del film di ossido di cromo. Questo film è spesso solo poche molecole, ma è una barriera impenetrabile all'umidità e al sale. In Jucheng Precision, calibriamo le concentrazioni dei nostri bagni e i tempi di permanenza in base al grado specifico della lega. Ad esempio, l'acciaio inossidabile 303 (che contiene zolfo per la lavorabilità) richiede una strategia di passivazione molto diversa rispetto al 316L per evitare "opacizzazione superficiale" o incisione. Gestendo questa rinascita molecolare, trasformiamo un pezzo lavorato vulnerabile in un componente chimicamente inerte, pronto per l'umidità estrema di un assemblaggio sottomarino o la sterilizzazione aggressiva di una sala operatoria.
Filosofie Chimiche: Passivazione con Acido Nitrico vs. Acido Citrico
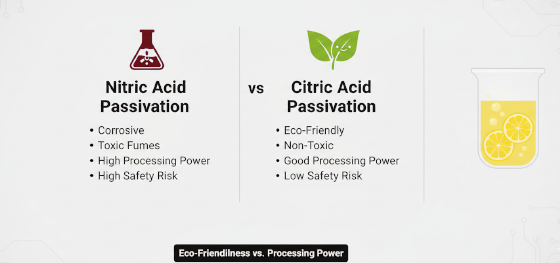
Il dibattito sul passivazione dell'acciaio inossidabile di solito si concentra sulla scelta dell'agente acido. Per decenni, l'acido nitrico è stato lo standard industriale indiscusso. È un potente ossidante che agisce rapidamente ed è efficace anche sulle leghe più difficili da pulire. Tuttavia, l'acido nitrico è pericoloso da maneggiare, rilascia fumi tossici (NOx) e richiede costosi protocolli di smaltimento. Inoltre, se il pezzo non viene risciacquato perfettamente, l'acido nitrico residuo può effettivamente causare corrosione localizzata nel tempo.
Negli ultimi anni, la passivazione con acido citrico è emersa come un'alternativa ad alte prestazioni ed ecologica. A differenza dell'acido nitrico, l'acido citrico è organico e sicuro da maneggiare. Funziona tramite "chelazione", mirando e "afferrando" specificamente gli ioni di ferro mentre lascia stare il cromo. È eccezionalmente efficace nel produrre un rapporto cromo-ferro profondo e ricco sulla superficie. Jucheng Precision offre entrambe le chimiche per soddisfare le esigenze specifiche dei nostri clienti. Generalmente raccomandiamo l'acido citrico per dispositivi medici e prodotti di consumo dove la biocompatibilità e l'impronta ambientale sono priorità. Per componenti aerospaziali pesanti dove le specifiche legacy richiedono acido nitrico, manteniamo una linea di acido nitrico completamente conforme con monitoraggio atmosferico automatizzato. Ti aiutiamo a scegliere la filosofia chimica che bilancia prestazioni, normative e budget.
Rigore di Validazione: Soddisfare gli Standard ASTM A967 e A380
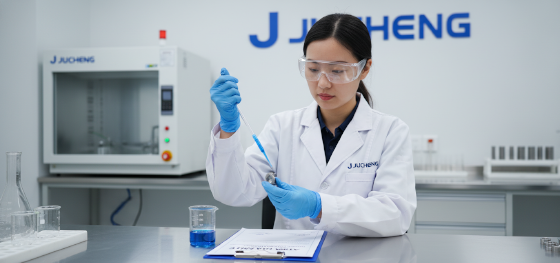
Un errore comune nella catena di fornitura è presumere che un pezzo sia passivato solo perché sembra pulito. La passivazione è una finitura invisibile; non si può dire guardando se il ferro libero è stato rimosso. Pertanto, il passivazione dell'acciaio inossidabile deve essere convalidato attraverso test tecnici rigorosi e documentazione. Nel mercato manifatturiero globale, gli standard di riferimento sono ASTM A967 e ASTM A380. Questi documenti dettano le temperature, le concentrazioni e i metodi di verifica esatti richiesti per una finitura conforme.
Jucheng Precision utilizza diversi metodi di convalida per dimostrare il successo del nostro processo. Il più comune è il test al solfato di rame: applichiamo una soluzione chimica sulla superficie del pezzo; se rimane del ferro libero, il rame si depositerà, lasciando una macchia rosa visibile. Per i clienti aerospaziali e medici, possiamo utilizzare il test ad alta umidità o il test di nebbia salina (ASTM B117) per simulare anni di esposizione ambientale in poche centinaia di ore. Forniamo certificati di conformità completi (CofC) con ogni lotto, assicurando che i vostri pezzi soddisfino i requisiti normativi del vostro settore. Quando ricevete un pezzo passivato da JUCHENG, non avete solo la nostra parola; avete una garanzia documentata di integrità chimica.
Standard JUCHENG: Protocollo di Purezza Integrato
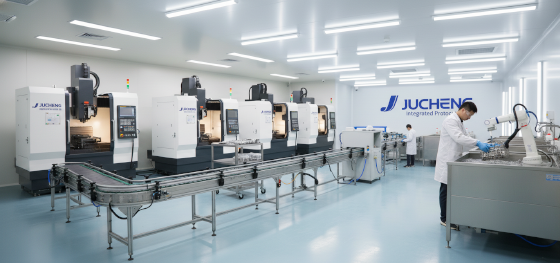
Il rischio maggiore nella trattamento superficiale per lavorazioni CNC è il "passaggio di consegne" tra il macchinista e il finitore. Se i pezzi vengono lasciati in una scatola coperti di olio da taglio per due settimane prima di essere inviati alla passivazione, i contaminanti possono "cucinarsi" sulla superficie, diventando molto più difficili da rimuovere. Jucheng Precision elimina questo divario offrendo un "Protocollo di Purezza" completamente integrato. Non consideriamo la passivazione come un ripensamento; è la fase finale obbligatoria del nostro flusso di lavoro per l'acciaio inossidabile.
Immediatamente dopo il completamento del ciclo di lavorazione a 5 assi, i pezzi vengono spostati nella nostra linea di pulizia a ultrasuoni per rimuovere il 100% degli oli di lavorazione. Da lì, passano direttamente nei bagni di passivazione. Questa "Purezza a Veloce Percorso" garantisce che il metallo non abbia mai la possibilità di ossidarsi prematuramente o intrappolare contaminanti nei suoi pori. Manteniamo anche una rigorosa politica di "Isolamento dei Metalli" nella nostra struttura: non usiamo mai gli stessi tamponi di lucidatura o media per l'acciaio inossidabile che sono stati usati per l'acciaio al carbonio, prevenendo la contaminazione incrociata alla fonte. Quando scegliete Jucheng Precision, collaborate con un team che rispetta la delicata scienza dell'acciaio inossidabile. Che abbiate bisogno di 10.000 viti chirurgiche o di un singolo complesso collettore aerospaziale, forniamo il rigore tecnico per garantire che i vostri pezzi siano tanto resistenti quanto precisi. Contattate oggi il nostro team di ingegneri per una revisione DFM e scoprite come i nostri protocolli di passivazione possono proteggere il vostro prossimo progetto critico.

