


Tagliare un blocco di silicone appena polimerizzato con un bisturi chirurgico richiede sia forza bruta che precisione paranoica. La scorsa settimana, ho osservato un tecnico junior tentare un taglio perfettamente dritto al centro di un complesso stampo per drone. Quando abbiamo bloccato le due metà insieme e fatto il vuoto, il poliuretano liquido si è immediatamente infiltrato attraverso la giunzione piatta. Aprendo la camera, abbiamo scoperto un inutile blocco di plastica racchiuso in bave affilate come rasoi e sottili come carta. Padroneggiare l'arte oscura della progettazione delle linee di separazione negli stampi in silicone determina la sopravvivenza estetica assoluta della tua produzione di colata sotto vuoto.
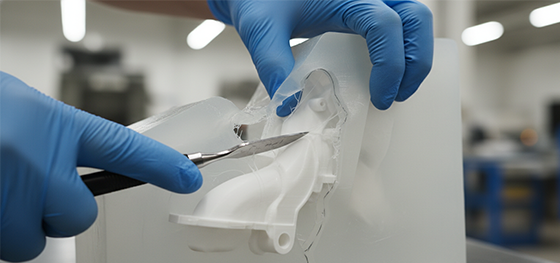
Scegliere tra la separazione manuale con bisturi e i confini rigidi con nastro rappresenta il crocevia definitivo della qualità per la colata di uretano a basso volume. A differenza degli stampi a iniezione in acciaio multi-tonnellata che utilizzano linee di separazione in acciaio fresate a CNC e resistenti allo schiacciamento, gli utensili flessibili si affidano interamente alla mano ferma dell'operatore per creare micro-interblocchi meccanici. Una linea di separazione mal progettata permette alla pressione atmosferica negativa di risucchiare violentemente la resina liquida verso l'esterno, distruggendo tolleranze geometriche critiche e causando enormi rilavorazioni manuali.
Valutare aggressivamente questa specifica matrice polimerica previene perdite catastrofiche di costi di ingegneria non ricorrenti (NRE). Gli ingegneri acquisti devono valutare brutalmente i limiti di degradazione termica, le capacità di estrazione di sottosquadri severi e i costi nascosti della sbavatura manuale. Sopravvivere alla scalabilità agile dell'hardware nel [2026] richiede di trattare gli utensili morbidi con la stessa esatta paranoia matematica dell'acciaio temprato.
contenuto:
Perché le linee di separazione dritte rovinano le cavità degli utensili morbidi?
In che modo nastro e argilla determinano il confine fisico?
Le cavità morbide possono gestire sottosquadri negativi profondi?
Perché la degradazione termica uccide gli stampi dopo venti colpi?
Quali sono i veri confronti di costo rispetto agli stampi a iniezione?
In che modo Jucheng ottimizza la colata sotto vuoto a Shenzhen?
Quali sono le domande frequenti più critiche sui difetti degli utensili morbidi?
Perché le linee di separazione dritte rovinano le cavità degli utensili morbidi?
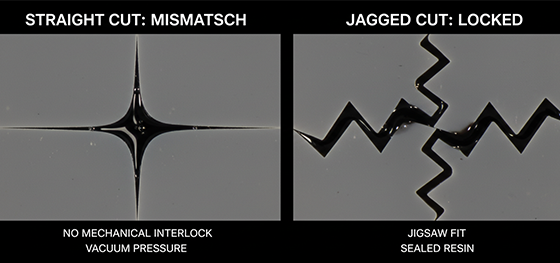
Un taglio perfettamente piatto impedisce la fuoriuscita di resina? Assolutamente no. Un taglio piatto e dritto attraverso la gomma non fornisce alcun blocco meccanico, permettendo alle due metà flessibili di scivolare e disallinearsi microscopicamente sotto intensa pressione di vuoto.
Quando un costruttore di stampi estrae il modello master SLA tagliando il blocco indurito, deve intenzionalmente eseguire un movimento ondulatorio irregolare e a zig-zag con il bisturi. Questo percorso caotico crea migliaia di picchi e valli altamente specifici lungo l'intero perimetro. Quando l'operatore riassembla lo stampo vuoto, questi bordi frastagliati agiscono come un complesso puzzle 3D, bloccando fisicamente le due metà insieme nello spazio.
Se un dilettante taglia dritto al centro, chiudendo lo stampo si applica una pressione asimmetrica. Le facce di gomma si sfregano l'una contro l'altra, spostando la cavità interna di una frazione di millimetro. Il pezzo fuso risultante emerge con un orribile difetto di "gradino" che corre lungo il centro, rovinando permanentemente qualsiasi possibilità di ottenere una finitura superficiale estetica di Classe A o una tolleranza di assemblaggio stretta.
In che modo nastro e argilla determinano il confine fisico?
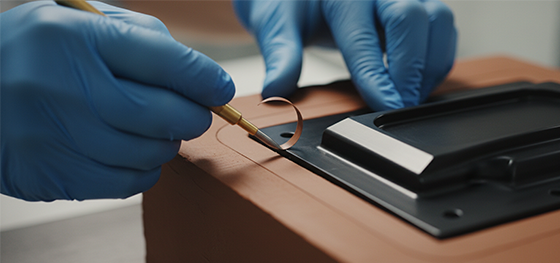
Il bisturi è l'unico modo per stabilire una linea di separazione? No. Per geometrie ultra-complesse, gli ingegneri seppelliscono il modello master a metà in argilla da modellazione industriale per dettare matematicamente il piano di separazione esatto prima di versare il primo lotto liquido.
La tecnica di colata in due parti bypassa completamente il brutale processo di taglio manuale. I tecnici costruiscono una scatola di contenimento, stendono uno strato di argilla senza zolfo e premono meticolosamente il pezzo master al suo interno. Utilizzando strumenti dentali personalizzati, raschiano l'argilla perfettamente a filo con l'equatore desiderato del prototipo. Il team versa la prima metà della gomma e la lascia indurire.
Dopo aver rimosso l'argilla, applicano un agente distaccante chimico e versano la seconda metà direttamente sopra la prima metà indurita. Questo metodo garantisce una linea di separazione perfetta e senza spazi vuoti che segue perfettamente contorni organici bizzarri. Tuttavia, questo lavoro manuale intensivo raddoppia il tempo di configurazione iniziale, costringendo i team di approvvigionamento a bilanciare le ore di lavoro iniziali con il rischio di generazione catastrofica di bave.
Le cavità morbide possono gestire sottosquadri negativi profondi?
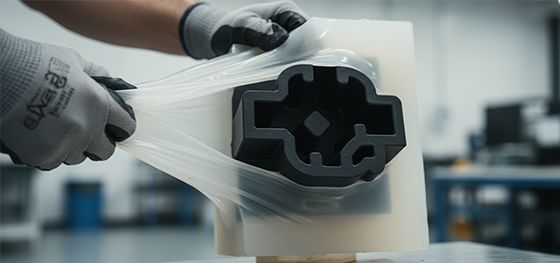
Hai bisogno di complessi estrattori idraulici per rilasciare caratteristiche di plastica intrappolate? Mai. La flessibilità intrinseca della gomma elimina completamente la necessità di costosi azionamenti laterali meccanici richiesti dagli stampi rigidi in acciaio tradizionali.
Quando una pressa per stampaggio a iniezione incontra un sottosquadro negativo profondo (come un porto laterale cavo), richiede pesanti sollevatori in acciaio che scivolano meccanicamente fuori prima dell'espulsione. Questo aggiunge decine di migliaia di dollari al budget NRE per l'attrezzatura. Lo stampaggio morbido ignora completamente questo vincolo. L'operatore letteralmente piega, torce e pela violentemente la cavità di gomma lontano dalla replica rigida in poliuretano.
Questa elasticità fisica consente ai progettisti hardware di eseguire geometrie incredibilmente aggressive—come ganci a scatto con rastremazione inversa o filettature elicoidali chiuse—che altrimenti sarebbero finanziariamente impossibili da prototipare. Gli ingegneri devono deliberatamente selezionare una durezza Shore A inferiore (tipicamente 30A a 40A) per il materiale di base per garantire la massima estensibilità senza strappare prematuramente l'utensile durante cicli di estrazione brutali.
Perché la degradazione termica uccide gli stampi dopo venti colpi?
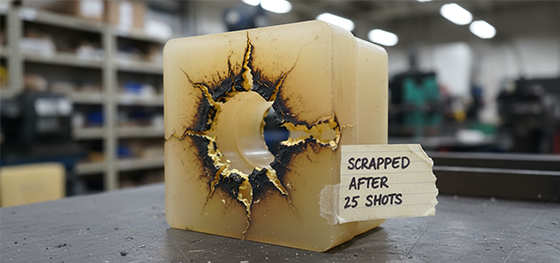
Uno stampo in gomma può produrre migliaia di pezzi come una matrice in alluminio? Assolutamente no. L'intensa reazione chimica esotermica generata dall'indurimento del poliuretano cuoce fisicamente le pareti della cavità circostante fino a renderle fragili e fratturate.
Le resine uretaniche liquide generano un calore interno massiccio mentre le loro catene molecolari si reticolano e solidificano all'interno della camera a vuoto. La gomma circostante assorbe questo calore ripetutamente. Entro il quindicesimo o ventesimo ciclo di colata, le estreme fluttuazioni di temperatura estraggono tutti i plastificanti naturali dalla faccia della cavità. La superficie un tempo flessibile si scotta di giallo, diventa microscopicamente rigida e inizia a rompersi.
Una volta che la superficie della cavità si degrada, la resina liquida penetra in quelle micro-fessure e si blocca meccanicamente allo stampo. Tentare di sformare il pezzo successivo strappa violentemente pezzi della parete di gomma direttamente dal blocco. I pianificatori degli approvvigionamenti devono preventivare rigorosamente una sostituzione completa dell'utensile ogni 20-25 colpi quando si scala la produzione ponte verso centinaia di pezzi.
| Metrica di produzione | Vacuum Casting (Soft Tooling) | Injection Molding (Hard Tooling) | Financial & Engineering Impact |
|---|---|---|---|
| Costo iniziale NRE della tooling | $300 - $1,500 | $10,000 - $80,000+ | Soft molds protect early-stage cash flow |
| Durata Prevista | 15 - 25 pezzi max | 500,000 to 1 Million+ Shots | Thermal degradation destroys rubber rapidly |
| Geometric Flexibility | Infinite (Mold stretches over undercuts) | Restricted (Requires sliders & draft) | Soft tooling ignores traditional DFM rules |
| Costo per pezzo | Alto ($15 - $50+) | Estremamente basso ($0.10 - $2.00) | Steel dominates ultimate mass-production margins |
Quali sono i veri confronti di costo rispetto agli stampi a iniezione?
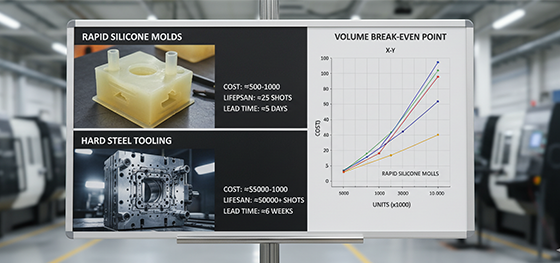
Where is the exact financial intersection where soft tooling becomes too expensive? Calculating the amortization curve against part replacement volume dictates the absolute limit of bridge manufacturing operations.
Assume an ABS medical enclosure costs $800 to master and mold via vacuum casting, plus $25 per poured urethane replica. Executing a 20-piece clinical trial run totals a mere $1,300. Commissioning a hard steel injection die for that exact same enclosure costs $20,000 in upfront NRE, but drops the unit price to $1.00. Making those same 20 parts via injection molding incinerates $20,020. The soft process dominates prototype economics.
However, scaling aggressively to 2,000 units violently punishes the soft strategy. Pouring 2,000 urethane parts requires purchasing 100 separate replacement cavities (due to thermal burnout), dragging the total invoice past $60,000. The injection molding route handles 2,000 units effortlessly for a combined total of only $22,000. Data-driven executives never push vacuum casting past its mathematical breaking point.
In che modo Jucheng ottimizza la colata sotto vuoto a Shenzhen?
Can a facility mathematically prevent severe flash before the first pour? Yes. Operating within the [2026] Shenzhen precision manufacturing hub, Jucheng deploys elite SLA master pattern generation and master-level scalpel technicians to guarantee zero-mismatch seams.
Navigating global hardware procurement demands an absolute elimination of disconnected vendor handoffs. We do not rely on outsourced 3D printing bureaus to supply master patterns with sloppy layer lines. Our 8000-square-meter facility executes optical-grade SLA printing internally, heavily polishing the master to an SPI A-2 mirror finish before it ever touches the liquid rubber.
Our engineering teams intervene aggressively during the CAD transition phase. Backed by strict ISO9001:2015 protocols, our Free DFM reviews identify deep internal cores that require pre-planned air venting channels to prevent trapped bubbles under negative pressure. We engineer absolute survivability without MOQ restrictions.
Quali sono le domande frequenti più critiche sui difetti degli utensili morbidi?
Resolving hardcore chemical and vacuum variables prevents devastating cosmetic rejections when deploying cast polyurethanes into consumer-facing environments.
What causes massive voids or air bubbles inside the cast urethane?
Voids occur when the vacuum chamber fails to extract trapped oxygen before the resin's "pot life" expires and it gels. Complex geometries with blind pockets require technicians to surgically cut tiny air-escape vents directly into the rubber block, allowing the negative pressure to physically pull the liquid resin upward into the dead zones.
Can you cast multiple different materials in the same cavity?
Yes, this is known as overmolding. Operators can pour a rigid ABS-like core, let it partially cure, suspend it inside a slightly larger secondary mold, and pour a soft TPR-like rubber directly over it. The chemical heat fuses the two polyurethanes together permanently, perfectly simulating complex multi-shot injection molded consumer electronics handles.
Does the color of the silicone indicate its quality?
No, the color is typically an artificial dye added by the manufacturer to indicate the Shore A hardness rating or to ensure proper mixing of the two-part platinum catalyst. However, translucent silicone is highly favored by elite shops because it allows technicians to visually see the scalpel blade and the master pattern during the highly dangerous manual cutting phase.

