


L'attrito meccanico rappresenta l'avversario silenzioso dell'affidabilità hardware a lungo termine. Nei settori ad alto rischio della robotica industriale, delle trasmissioni automobilistiche e degli elementi di fissaggio aerospaziali, scegliere un materiale che "si blocca" è un fallimento che può innescare richiami da milioni di dollari. Quando il tuo progetto richiede l'elevata resistenza all'usura di un polimero autolubrificante combinata con la rigidità strutturale per sostituire il metallo, stampaggio a iniezione di nylon diventa la scelta ingegneristica obbligatoria. La poliammide (PA), comunemente nota come Nylon, è un termoplastico semicristallino caratterizzato da eccezionale tenacità e basso coefficiente di attrito. Jucheng Precision opera come partner manifatturiero ad alta fedeltà, affrontando le sfide termodinamiche uniche di Materiali per stampaggio a iniezione per fornire parti che fungono da motore strutturale del tuo design. Tuttavia, padroneggiare il Nylon richiede più che alta pressione; richiede una gestione chirurgica dell'assorbimento dell'umidità e del controllo delle fibre abrasive per garantire che il tuo hardware rimanga dimensionalmente sovrano sul campo.
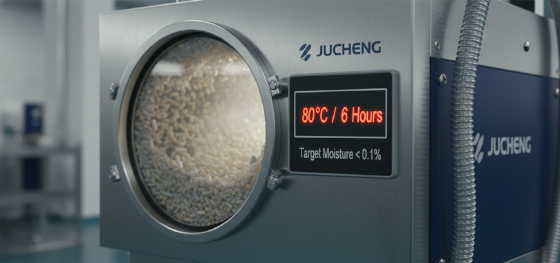
La "sete" molecolare determina il successo di ogni ciclo di produzione del Nylon. Le poliammidi sono intrinsecamente igroscopiche: possiedono un desiderio chimico per le molecole d'acqua atmosferiche. Tentare di processare Nylon "umido" porta all'idrolisi, una reazione chimica catastrofica che rompe le catene polimeriche e produce parti con l'integrità strutturale di cartone bagnato. Jucheng Precision elimina questa "Crisi Idrolitica" imponendo un rigoroso protocollo "Scudo Disidratante": asciugando ogni grammo di resina di Nylon in tramogge deumidificanti avanzate fino a quando il contenuto di umidità è inferiore a 0,1% prima del primo colpo. Questa guida analizza il divario meccanico tra PA6 e PA66, le realtà abrasive del rinforzo in fibra di vetro e gli standard di stampaggio obbligatori per sopravvivere alla "Macinazione della Fibra di Vetro" nella produzione ad alto volume.
Il Confronto delle Poliammidi: Matrice delle Proprietà PA6 vs. PA66
Analisi Igroscopica: Gestione dell'Umidità e Deriva Dimensionale
Sovranità Abrasiva: Il Potere e la Penalità della Fibra di Vetro
Rigore degli Stampaggi: Perché l'Acciaio H13 è Obbligatorio per il Nylon
Protocollo JUCHENG: Esecuzione Zero Difetti per Poliammide
Il Confronto delle Poliammidi: Matrice delle Proprietà PA6 vs. PA66
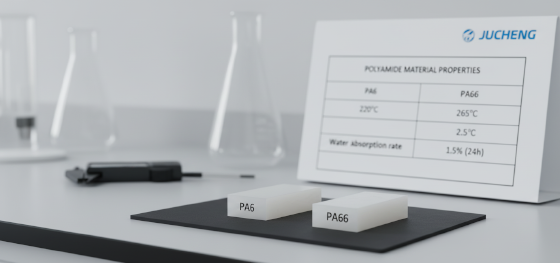
La selezione del grado di Nylon corretto richiede un'analisi a sangue freddo dei limiti termici rispetto ai requisiti di impatto. Mentre l'etichetta "Nylon" è usata ampiamente, la realtà meccanica cambia drasticamente tra Nylon 6 (PA6) e Nylon 66 (PA66). Il PA66 è il "fratello ad alte prestazioni", che offre un punto di fusione più elevato e una rigidità superiore, rendendolo la scelta ideale per parti automobilistiche sottocofano. Il PA6, al contrario, offre una migliore resistenza all'urto e una più facile processabilità grazie alla sua minore viscosità di fusione. Per assistere nella progettazione in fase iniziale, Jucheng Precision fornisce la seguente matrice comparativa:
| Proprietà Meccanica | Nylon 6 (PA6) | Nylon 66 (PA66) |
|---|---|---|
| Punto di Fusione (°C) | 220°C | 265°C |
| Modulo di Trazione (MPa) | 2,300 - 2,800 | 2,900 - 3,400 |
| Moisture Absorption (%) | 9.0% (Saturation) | 8.5% (Saturation) |
| Molding Shrinkage Rate | 0.7% - 1.5% | 0.8% - 1.8% |
Observing the data reveals that PA66 is the superior choice for high-heat environments where rigidity is the primary mandate. However, if your design features aggressive snap-fits that require more ductility, Jucheng Precision often directs engineers toward PA6. We don't just "fill molds"; we map the resin chemistry to your specific mechanical load case, ensuring your stampaggio a iniezione di nylon project achieves the optimal balance of toughness and longevity.
Analisi Igroscopica: Gestione dell'Umidità e Deriva Dimensionale
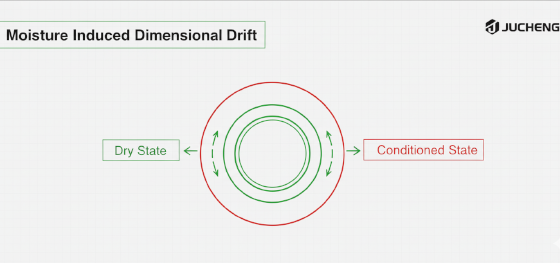
Dimensional sovereignty in Nylon is a moving target. Because Polyamides are hygroscopic, they act like a mechanical sponge. After leaving the mold, a Nylon part will gradually absorb moisture from the air until it reaches "Equilibrium Content." This absorption causes the part to physically grow—often expanding by 0.5% to 0.8% in volume. For high-precision bearing seats or interlocking gear sets, this "Nylon Swell" can lead to binding or catastrophic failure. Jucheng Precision manages this through "Conditioning." For safety-critical hardware, we submerge parts in warm water baths post-molding to reach equilibrium state immediately. This ensures that the dimensions we measure in the QC lab are the final dimensions the user will experience in the field. We don't just provide a part that fits on day one; we provide the manufacturing intelligence to ensure it fits on day one thousand.
Sovranità Abrasiva: Il Potere e la Penalità della Fibra di Vetro
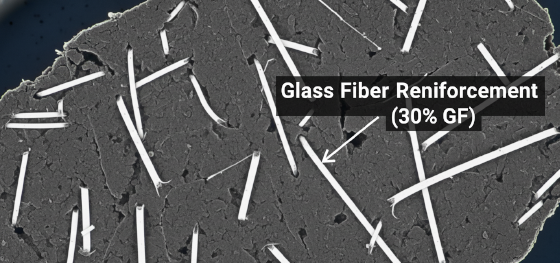
Structural replacement of metal often necessitates "Glass-Fiber" (GF) reinforcement. By infusing the Nylon matrix with 15% to 50% microscopic glass shards, engineers can triple the material’s tensile strength and dramatically increase its heat deflection temperature. However, this mechanical power comes with a severe manufacturing "Abrasion Tax." Glass-filled Nylon is essentially a high-velocity abrasive sludge that acts like sandpaper on the tool steel. If you run GF-Nylon in a standard soft steel mold (like P20), the sharp fibers will "wash out" the gates and erode the parting lines within a few thousand shots, leading to Bava di stampaggio a iniezione and dimensional drift. Jucheng Precision eliminates this "Tooling Decay" by utilizing only hardened H13 tool steel for all glass-filled projects. We understand that structural durability in the part requires uncompromising durability in the mold.
Rigore degli Stampaggi: Perché l'Acciaio H13 è Obbligatorio per il Nylon
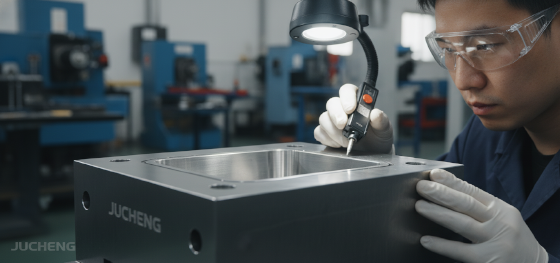
Tooling longevity is a byproduct of material hardness. When executing stampaggio a iniezione di nylon for structural components, the mold must be harder than the abrasive forces acting upon it. Standard P20 steel (30 HRC) is a "soft target" for glass fibers. At Jucheng Precision, we utilize H13 tool steel, which is heat-treated to 48-52 HRC. This high-hardness barrier resists the "Grinding Effect" of the resin flow front, ensuring that your mold maintains its razor-sharp parting lines and tight tolerances through 100,000+ cycles. Furthermore, we apply specialized PVD (Physical Vapor Deposition) coatings to gates and high-wear zones to provide an extra layer of "Armor." We prioritize "Zero-Maintenance Production," ensuring your project doesn't suffer from the quality degradation and expensive mold rework that plagues cheaper, unhardened tooling.
Protocollo JUCHENG: Esecuzione Zero Difetti per Poliammide
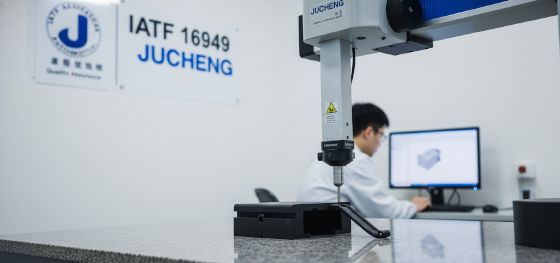
Manufacturing excellence at Jucheng Precision is built on the foundation of scientific process control. We don't just "mold plastic"; we manage a thermodynamic event. Our facility, housing over 150 CNC machines and elite injection bays, is optimized for the high-viscosity and high-shrinkage challenges of Materiali per stampaggio a iniezione. When you upload a CAD file to our facility, our veteran engineers perform a comprehensive "Moisture and Shrinkage Audit." We suggest wall-thickness optimizations to prevent "Sink Marks" in thick Nylon sections and propose gate locations that randomize fiber orientation to minimize warping. We provide full material lot traceability and CMM dimensional reports for every batch, ensuring your hardware journey is lean, predictable, and market-ready. Stop compromising your high-wear designs with inaccurate mockups or soft tooling. Leverage our decade of Polyamide mastery to validate rapidly and launch profitably. Contact our engineering team today for a free DFM review and see how we can turn your digital intent into a self-lubricating, indestructible reality.

