


Tagliare plastiche solide sembra ingannevolmente semplice finché non rovini violentemente un blocco di ingegneria da mille dollari. I veterani di fabbrica sanno che prendere un blocco di plastica a caso e gettarlo ciecamente su un centro di fresatura ad alta velocità garantisce un disastro assoluto. Colpire polimeri pesanti con utensili per metalli smussati genera immediatamente un'attrito estremo invece di un taglio fisico netto e tagliente.
Fondere la plastica direttamente su una fresa in carburo rotante distrugge il costoso inserto da taglio e lascia una finitura superficiale orribile e strappata. Eseguire una perfetta lavorazione del nylon fuso richiede di eliminare l'idea sbagliata che tutte le plastiche si comportino allo stesso modo sotto un mandrino aggressivo. Non puoi negoziare con le intense dinamiche termiche del taglio di poliammidi resistenti a diecimila giri al minuto.
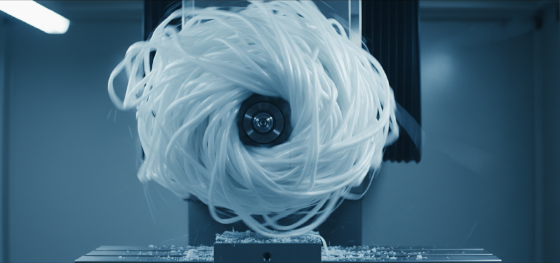
Padroneggiare le dinamiche di evacuazione dei trucioli distingue le officine meccaniche d'élite dalle operazioni amatoriali in garage. Il nylon è notoriamente resistente e filamentoso, producendo enormi nastri continui di materiale di scarto invece di trucioli rotti e puliti. Non riuscire a eliminare questi nastri continui dalla zona di taglio permette loro di avvolgersi violentemente attorno al portautensile, creando un enorme nido d'uccello che rovina il pezzo fisico e rappresenta un grave pericolo di incendio in fabbrica.
I responsabili degli acquisti devono verificare rigorosamente la loro catena di fornitura per assicurarsi che i fornitori utilizzino blocchi di polimero stress-relieved adeguatamente trattati prima che inizi il primo taglio. Rimuovere la pelle esterna resistente da una barra di plastica economica e altamente stressata rilascia un'enorme energia cinetica interna intrappolata. Operare dal polo di produzione di precisione di Shenzhen equipaggia i nostri ingegneri per gestire questi violenti cambiamenti dimensionali, comandando rigorosamente la fisica dei materiali grezzi per fornire componenti perfettamente piani e funzionali.
contenuto:
Conquistare le Pericolose Dinamiche di Evacuazione dei Trucioli
Richiedere Blocchi di Polimero Stress-Relieved
Calcolare le Tolleranze di Assorbimento dell'Umidità
Mozzo JUCHENG: Dominare le materie plastiche per carichi pesanti
Domande frequenti: Fisica dei polimeri
Conquistare le Pericolose Dinamiche di Evacuazione dei Trucioli
I macchinisti possono utilizzare utensili standard per alluminio per fresare con successo blocchi di nylon pesante?
No. Gli utensili standard per metalli possiedono geometrie di taglio smussate che sfregano severamente contro la plastica morbida, generando calore di attrito intenso anziché tagliare nettamente i forti legami polimerici.
Controllare le dinamiche aggressive di evacuazione dei trucioli richiede utensili in carburo altamente specializzati, affilati come rasoi e lucidati. Le frese a singola o doppia scanalatura forniscono ampie valli aperte per far uscire i nastri di plastica filamentosi dalla zona di taglio ad alta pressione. L'utilizzo di utensili con troppe scanalature intrappola il materiale di scarto in espansione, saldando istantaneamente la plastica calda direttamente al gambo d'acciaio rotante.
Inondare la cavità interna profonda con refrigerante ad alta pressione aggressivo diventa assolutamente obbligatorio quando si forano fori profondi in poliammidi solide. Il refrigerante lubrifica il bordo tagliente e abbassa aggressivamente la temperatura localizzata, impedendo alla plastica di espandersi e afferrare aggressivamente la punta del trapano. Le tecniche di foratura a strappo rompono fisicamente i trucioli filamentosi continui in pezzi gestibili, garantendo un funzionamento sicuro e continuo della macchina senza intervento umano.
La pressione di serraggio introduce un'altra variabile terrificante sul pavimento della fabbrica. Poiché le materie plastiche pesanti rimangono relativamente morbide rispetto al metallo, l'utilizzo di ganasce in acciaio idraulico pesanti schiaccia fisicamente e deforma permanentemente il materiale grezzo prima ancora che la macchina si accenda. I tecnici esperti utilizzano rigorosamente ganasce personalizzate in alluminio morbido e tavole a vuoto per fissare delicatamente il materiale grezzo senza indurre stress meccanico devastante.
Richiedere Blocchi di Polimero Stress-Relieved
Perché un blocco di plastica perfettamente piatto si deforma e si torce improvvisamente ore dopo essere uscito dalla macchina?
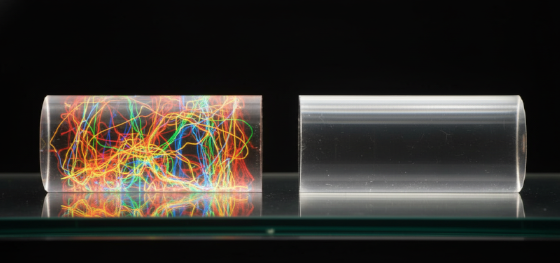
La rimozione aggressiva dello strato esterno duro di un blocco di plastica estrusa economico rilascia un'enorme tensione meccanica interna intrappolata durante il processo di produzione originale, causando il rilassamento e la deformazione fisica dell'intero pezzo.
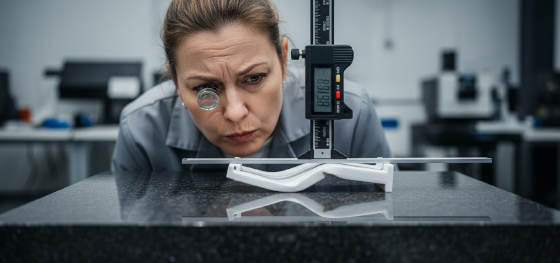
Gli ingegneri hardware devono imporre rigorosamente l'uso di billette polimeriche stress-relieved per qualsiasi componente che richieda una precisione dimensionale stretta. Le poliammidi liquide colate si raffreddano naturalmente molto più lentamente delle barre di plastica estrusa rapidamente, risultando in una struttura altamente cristallina con praticamente zero tensione interna intrappolata. Questa chimica fondamentalmente stabile consente una fresatura sottrattiva aggressiva senza innescare deformazioni catastrofiche successive.
Cercare di tagliare i costi acquistando plastiche estrusa economiche e altamente stressate distrugge attivamente il budget degli utensili. Tagliare materiali altamente stressati costringe i macchinisti a eseguire molteplici tagli superficiali e tediosi su entrambi i lati della piastra, capovolgendo costantemente il pezzo per bilanciare disperatamente la tensione in rilascio. Questo enorme aumento del lavoro umano annulla completamente qualsiasi risparmio iniziale sul costo del materiale grezzo.
Le applicazioni industriali pesanti come grandi pulegge per gru o cuscinetti marini personalizzati richiedono rigorosamente stabilità monolitica del materiale. Le poliammidi colate presentano un peso molecolare significativamente più elevato e una resistenza all'usura superiore rispetto alle loro controparti estrusa. Progettare collegamenti meccanici pesanti richiede praticamente l'utilizzo di queste billette stabili premium per garantire la sopravvivenza a lungo termine sotto attrito cinetico brutale.
| Metodo di produzione del polimero | Livello di stress interno | Stabilità dimensionale durante il taglio | Ideal Factory Application |
|---|---|---|---|
| Extruded Polyamide (PA6) | Extremely High | Poor (Requires tedious balanced milling) | Small, low-tolerance washers |
| Poured Cast Polyamide (PA6G) | Molto Bassa | Excellent (Holds tight bearing fits) | Heavy-duty industrial gears |
| Oil-Filled Cast Polyamide | Molto Bassa | Eccellente | Self-lubricating sliding wear pads |
| Glass-Filled Extruded (PA66-GF30) | High (Abrasive fibers) | Moderate (Destroys cutting tools rapidly) | High-heat automotive brackets |
Calcolare le Tolleranze di Assorbimento dell'Umidità
Will high ambient factory humidity actually change the physical dimensions of a finished plastic gear?
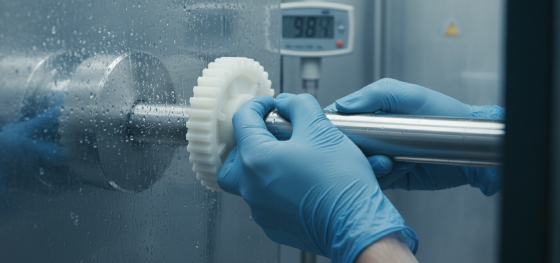
Yes. Polyamides aggressively absorb atmospheric water like a chemical sponge, physically swelling and expanding their external dimensions significantly in highly humid environments.
Ignoring critical moisture absorption tolerances guarantees catastrophic failures during global hardware deployments. A precision bearing housing milled perfectly to specification during a dry winter month in North America will violently seize up and fail when deployed to a highly humid tropical marine environment. The plastic physically swells, crushing the internal steel bearing entirely.
Procurement managers must rigorously calculate these severe environmental shifts before locking down the final CAD blueprints. Smart engineers deliberately oversize internal bores and undersize external diameters to mathematically compensate for this inevitable hygroscopic expansion. Failing to respect this chemical reality renders your quality control reports completely useless the moment the part boards a cargo ship.
Upgrading to highly specialized grades like Acetal (Delrin) entirely solves this specific humidity nightmare. Acetal absorbs practically zero atmospheric moisture, holding flawless micron-level dimensions completely regardless of external weather conditions. Navigating these tricky material selections separates elite engineering hardware teams from amateurs.
Mozzo JUCHENG: Dominare le materie plastiche per carichi pesanti
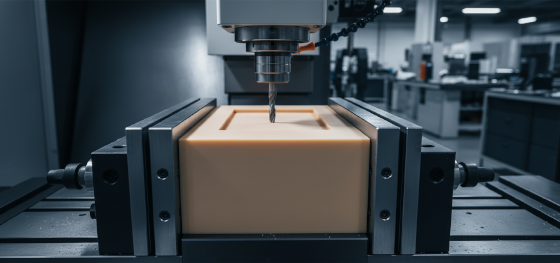
How do precision facilities prevent high-speed spindles from melting sensitive engineering polymers?
Elite machine shops deploy highly specialized dynamic toolpaths combined with aggressive, temperature-controlled air blasts or heavy flood coolant to brutally remove heat from the cutting zone instantly.
Jucheng Precision strictly utilizes premium stress-relieved polymer billets to guarantee absolute success for your complex mechanical assemblies. Our seasoned programmers understand exact chip evacuation dynamics, aggressively configuring the CAM software to peel massive volumes of material away without inducing dangerous thermal shock.
Executing critical reviews of your moisture absorption tolerances remains a mandatory step in our uncompromising Design for Manufacturing (DFM) audits. Operating a massive 150-machine 5-axis fleet ensures we possess the necessary hardware and deep material science expertise to deliver pristine, retail-ready components that survive the harshest industrial environments.
Domande frequenti: Fisica dei polimeri
Can a spinning endmill create a perfectly sharp internal square corner inside a heavy plastic pocket?
It is physically impossible. Round cutting tools mathematically leave an internal radius matching their own physical diameter. Hardware engineers must intelligently design specialized dog-bone reliefs into the CAD file to allow square mating components to fit properly.
Is it safe to blindly tap extremely deep threads directly into a solid polymer block?
Cutting sharp threads directly into plastic creates massive stress concentrators that strip out instantly under heavy torque. Securing high-load electronics enclosures absolutely requires physically melting ultrasonic brass heated inserts directly into the polymer walls for permanent holding power.
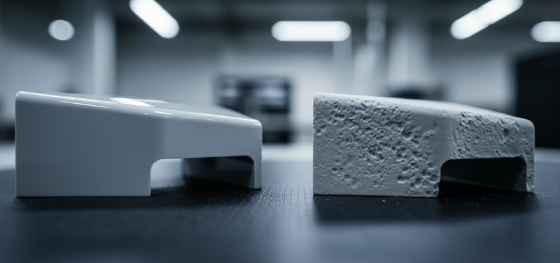
Does bead blasting improve the cosmetic surface finish of a freshly milled polyamides part?
Actually, it heavily ruins it. Abrasive bead blasting severely pits the soft plastic surface, embedding microscopic glass shards directly into the material and leaving an ugly, chalky white residue. Restoring optical clarity or premium smoothness requires highly specialized chemical vapor polishing or manual buffing techniques.

