


La longevità meccanica nell'hardware moderno spesso si basa sull'interfaccia volatile tra metallo e polimero. Quando un ingegnere progetta una staffa automobilistica ad alta coppia o un alloggiamento diagnostico medico durevole, il principale avversario non è la plastica stessa, ma il cedimento dei punti di fissaggio. Affidarsi a metodi di assemblaggio secondari, come la pressatura di inserti freddi dopo lo stampaggio, introduce tensioni residue incontrollate e legami meccanici deboli che portano inevitabilmente a cedimenti per "strappo" o "svitamento". Superare questo ostacolo strutturale richiede l'applicazione senza compromessi di un quadro di linee guida di progettazione per l'insert molding Questa tecnologia prevede il posizionamento di un componente metallico, tipicamente un inserto filettato in ottone, un contatto stampato o un perno lavorato con precisione, direttamente nella cavità dello stampo prima dell'inizio del ciclo di iniezione. In Jucheng Precision, riconosciamo che l'insert molding è essenzialmente un atto di "sovranità incapsulata". Se la geometria attorno al metallo non tiene conto della contrazione termica della plastica in raffreddamento, il pezzo arriverà alla linea di assemblaggio già compromesso da microfratture da stress. Questa guida analizza la fisica dello stress circonferenziale, la necessità di una zigrinatura aggressiva e perché le nostre strutture integrate di lavorazione CNC svizzera e stampaggio forniscono le basi obbligatorie per la sovrastampaggio vs stampaggio con inserto matrice decisionale.
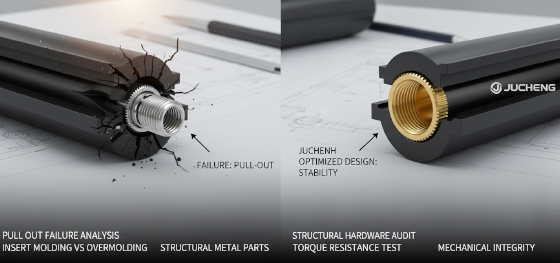
Stabilire un assemblaggio a prova di cedimento richiede di andare oltre i semplici "fori filettati" e di entrare nel dominio della gestione termodinamica. Ogni inserto metallico agisce come un dissipatore di calore durante il processo di iniezione, raffreddando la plastica fusa circostante e potenzialmente creando deboli linee di saldatura. Inoltre, i diversi coefficienti di dilatazione termica (CTE) tra metallo e plastica significano che, mentre il pezzo si raffredda, il polimero si restringerà sul metallo con una forza immensa. Jucheng Precision elimina questi "cedimenti biologici" eseguendo un audit chirurgico di DFM su ogni progetto di insert molding, garantendo che i diametri del mozzo e i motivi di zigrinatura siano matematicamente sincronizzati con il coefficiente di ritiro della resina. Questa analisi fornisce i dati tecnici necessari per trasformare un fragile guscio di plastica in una piattaforma di montaggio di livello industriale.
Anatomia dell'ancoraggio: meccaniche di zigrinatura e sottosquadri
Gestione dello stress circonferenziale: il mandato del diametro del mozzo 2x
Combattimento termodinamico: delta di CTE e dilatazione termica
Sovranità di posizionamento: fissaggio dell'hardware in un flusso da 15.000 PSI
Protocollo JUCHENG: controllo integrato di CNC svizzero e stampaggio
Anatomia dell'ancoraggio: meccaniche di zigrinatura e sottosquadri
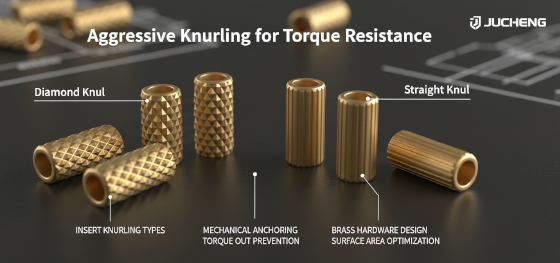
La resistenza meccanica nell'insert molding non si ottiene tramite adesione, ma tramite intrappolamento. Un professionista linee guida di progettazione per l'insert molding impone l'uso di "caratteristiche di ancoraggio aggressive" sulla superficie metallica. Gli inserti filettati devono possedere un motivo di zigrinatura a diamante o dritto ad alta profondità. Mentre il polimero fuso scorre attorno all'inserto, riempie queste valli microscopiche. Una volta solidificato, la plastica diventa un negativo rigido della zigrinatura, fornendo la resistenza allo "svitamento" necessaria per resistere all'assemblaggio con utensili elettrici. Per applicazioni ad alto stress, Jucheng Precision sostiene l'uso di "scanalature sottosquadro" o "flange esagonali" alla base dell'inserto. Queste caratteristiche forniscono resistenza allo "strappo", garantendo che il dispositivo di fissaggio si strappi i propri filetti prima che l'inserto metallico possa essere fisicamente estratto dall'alloggiamento in plastica. Non "inseriamo semplicemente hardware"; progettiamo un blocco meccanico che trasforma l'inserto in una spina strutturale della matrice polimerica.
Gestione dello stress circonferenziale: il mandato del diametro del mozzo 2x
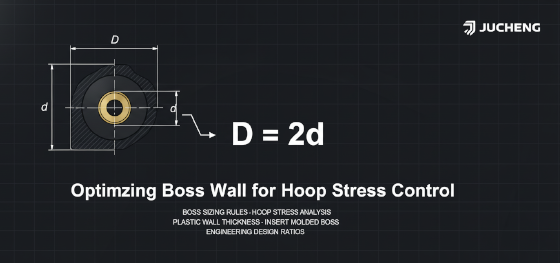
L'integrità strutturale attorno a un inserto metallico è dettata dallo "stress circonferenziale" della plastica in raffreddamento. Mentre la resina si solidifica, si restringe verso l'interno. Poiché l'inserto metallico è essenzialmente non comprimibile, agisce come un espansore rigido, costringendo la plastica a stirarsi attorno ad esso. Se la parete di plastica circostante, il "mozzo", è troppo sottile, lo stress di trazione supera il punto di snervamento del materiale, con conseguente "crepa del mozzo" o sbiancamento da stress. Un approccio linee guida di progettazione per l'insert molding d'élite impone un diametro esterno minimo del mozzo (OD) pari al doppio del diametro dell'inserto (2.0d). Ad esempio, se si utilizza un inserto in ottone da 4 mm, il mozzo di plastica circostante deve avere un diametro totale di almeno 8 mm. Questo rapporto 2:1 fornisce la massa necessaria per assorbire l'energia di ritiro senza fratturarsi. Gli ingegneri di Jucheng Precision utilizzano la simulazione Moldflow per identificare i rischi di "linea di saldatura" attorno al mozzo; se il fronte di fusione si incontra dietro l'inserto, crea un punto debole strutturale che si romperà al primo serraggio di una vite. Ottimizziamo le posizioni dei punti di iniezione per garantire un flusso uniforme attorno al metallo, blindando il tuo progetto contro il cedimento dell'assemblaggio.
Combattimento termodinamico: delta di CTE e dilatazione termica
Coefficient of Thermal Expansion (CTE) mismatch is the invisible predator of insert stability. Metal expands and contracts at a significantly slower rate than Materiali per stampaggio a iniezione like Nylon or ABS. If your product is intended for outdoor use or medical sterilization cycles, the part will undergo extreme temperature swings. During a heat cycle, the plastic expands away from the metal knurls, potentially weakening the mechanical grip. During a cold cycle, the plastic squeezes the insert with even more intensity. Professional designs mitigate this through " CTE Balancing." Jucheng Precision recommends selecting resins with glass-fiber reinforcement for insert-heavy designs, as the fibers reduce the global shrinkage of the plastic and align its thermal behavior more closely with the metal. We also suggest "Pre-heating" the metal inserts to 100°C before they enter the tool. This reduces the thermal shock on the polymer melt and ensures a more uniform "Molecular Wrap" at the interface, preventing the microscopic air gaps that lead to eventual failure.
Sovranità di posizionamento: fissaggio dell'hardware in un flusso da 15.000 PSI
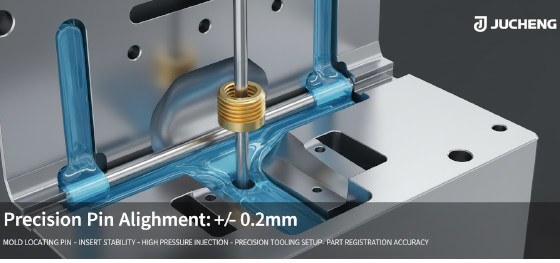
Manufacturing "Drift" occurs when a loose metal part encounters the violent force of molten plastic. During the injection phase, resin enters the cavity at pressures exceeding 15,000 psi. If a metal insert is not physically restrained within the mold, it will be "washed away"—pushed off-center or tilted by the incoming melt front. Successful linee guida di progettazione per l'insert molding execution requires "Positive Location." Jucheng Precision toolmakers design precision "Locating Pins" that fit inside the insert’s threaded hole with a tolerance of +/- 0.02mm. These pins act as anchors, holding the metal in digital alignment while the plastic surges around it. For stamped metal contacts or busbars, we utilize "Magnetized Pockets" or "Secondary Shut-offs" to pinch the metal in place. This surgical management of the tool's interior ensures that your internal hardware is located with the same sub-micron precision as your external cosmetic faces. We turn a high-risk manual process into a repeatable industrial science.
Protocollo JUCHENG: controllo integrato di CNC svizzero e stampaggio
Manufacturing excellence at Jucheng Precision is built on the foundation of single-source accountability. Most injection molders outsource their metal inserts, leading to tolerance stack-ups and "Material Finger-Pointing" when an insert doesn't fit the mold. Jucheng Precision eliminates this supply chain friction by housing a world-class fleet of Swiss-style CNC lathes alongside our elite injection bays. We don't just "buy inserts"; we manufacture custom-engineered hardware in-house. This vertical integration allows us to optimize the "Knurl Depth" and "CTE Profile" of the metal part to perfectly match the specific Materiali per stampaggio a iniezione we are injecting. Our quality control lab audits every batch using CMM and non-contact profilometry to ensure your inserts are centered and your bosses are stress-free. Stop gambling with fragmented suppliers who don't understand the physical interaction between steel and resin. Leverage our decade of integrated mastery to secure prototypes that dominate the lab and survive the market. Contact our technical team today for a free DFM review and see how we can anchor your design's physical future with the certainty of professional insert molding.

