


L'equilibrio termodinamico determina il successo strutturale ed estetico di ogni componente termoplastico. Nell'ambiente volatile della produzione ad alta pressione, la velocità con cui un polimero passa dallo stato fuso a quello solido rigido dipende interamente dalla sua geometria di sezione trasversale. Se un progetto presenta fluttuazioni arbitrarie di spessore, il conseguente "caos termico" innesca una cascata di difetti: segni di ritiro sulle superfici estetiche, vuoti interni nelle sezioni portanti e deformazioni catastrofiche che rendono impossibile l'assemblaggio. Affrontare questi rischi richiede un'adesione incondizionata a una strategia professionale di spessore della parete nello stampaggio a iniezione . Presso Jucheng Precision, riconosciamo che lo spessore non è solo una dimensione; è una variabile critica che governa il tempo di ciclo, il costo del materiale e la longevità del pezzo. Ogni millimetro aggiunto oltre il requisito ingegneristico non è solo materiale sprecato, ma un isolante termico che intrappola il calore, rallenta la produzione e invita all'instabilità meccanica. Padroneggiare la regola d'oro dell'uniformità è il primo passo verso il raggiungimento della Progettazione per stampaggio a iniezione sovranità.
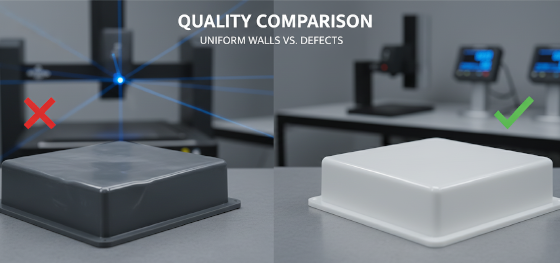
La coerenza nella geometria della parete agisce come difesa primaria contro la fisica del ritiro. Mentre la plastica fusa colpisce le pareti d'acciaio raffreddate di uno stampo, la pelle esterna si congela istantaneamente mentre il nucleo rimane fluido. Se una sezione di un pezzo è due volte più spessa di una parete adiacente, il nucleo spesso continua a ritirarsi molto dopo che le sezioni più sottili si sono solidificate, tirando la superficie verso l'interno e creando il temuto "segno di ritiro". Jucheng Precision elimina questi "Difetti Biologici" implementando un rigoroso audit DFM su ogni file STEP del cliente. Cerchiamo "Zone Pesanti" che causeranno colli di bottiglia nel raffreddamento e suggeriamo geometrie svuotate che mantengono la resistenza senza la massa termica. Questa guida fornisce i dati specifici per materiale e le regole di transizione geometrica necessarie per garantire che i vostri pezzi escano dallo stampo piatti, funzionali e impeccabili.
La Regola d'Oro: Perché l'Uniformità Supera il Volume
Matrice dei Materiali: Spessore Raccomandato per Tipo di Resina
Fisica delle Transizioni: Progettazione di Raccordi e Raggi
Patologia dei Difetti: Vuoti, Ritiro e Deformazione
Protocollo JUCHENG: Validazione Avanzata con Moldflow
La Regola d'Oro: Perché l'Uniformità Supera il Volume
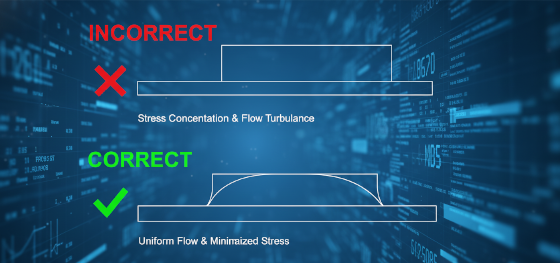
I progettisti spesso operano sotto la falsa convinzione che "Più spesso è più resistente". Nel mondo dello stampaggio a iniezione, questa è una pericolosa fallacia. Una parete spessa (superiore a 4 mm) è un efficiente isolante termico; impedisce al nucleo del pezzo di raffreddarsi, estendendo significativamente il tempo di ciclo e aumentando il prezzo del pezzo. Ancora più critico, pareti non uniformi creano "Ritiro Differenziale". Quando un pezzo si raffredda in modo non uniforme, le tensioni residue interne vengono "cotte" nella matrice polimerica. Queste tensioni alla fine si risolvono deformando il pezzo mentre viene espulso dallo stampo. spessore della parete nello stampaggio a iniezione deve rimanere coerente—idealmente entro una variazione del 10% su tutta la geometria. Mantenendo una parete uniforme, si garantisce che la plastica fluisca a velocità e pressione costanti, riempiendo la cavità in modo uniforme e raffreddandosi a un ritmo sincronizzato. Questa coerenza è il segreto per produrre involucri di alta precisione che si incastrano perfettamente ogni volta, senza la necessità di termofissaggio secondario o raddrizzatura manuale.
Matrice dei Materiali: Spessore Raccomandato per Tipo di Resina
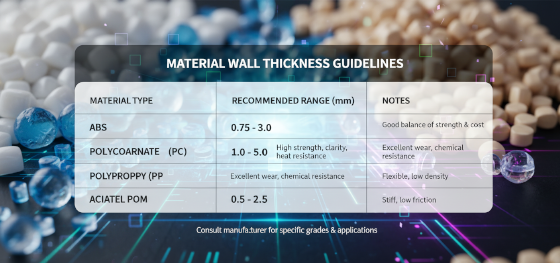
La viscosità del polimero e le caratteristiche di flusso determinano i limiti "Minimo e Massimo" del vostro progetto. Un materiale ad alto flusso come il nylon può riempire pareti ultra-sottili che causerebbero un "Short Shot" (riempimento incompleto) in un materiale viscoso come il policarbonato. Di seguito è riportata la matrice di riferimento tecnico utilizzata dagli ingegneri di Jucheng Precision per valutare spessore della parete nello stampaggio a iniezione during the RFQ phase:
| Tipo di materiale | Recommended Wall (mm) | Maximum Wall (mm) |
|---|---|---|
| ABS (Uso Generale) | 1.2mm - 3.0mm | 3.5mm |
| PC (Policarbonato) | 1.0mm - 4.0mm | 5.0mm |
| PA (Nylon / Polyamide) | 0.8mm - 3.0mm | 3.2mm |
| PP (Polipropilene) | 0.8mm - 3.5mm | 4.0mm |
| PEEK (High Performance) | 1.5mm - 3.0mm | 3.5mm |
Pushing these boundaries invites risk. Designing a part with 0.5mm walls in PC will likely lead to "Burning" (gas traps) as the machine is forced to use excessive pressure to fill the cavity. Conversely, designing a 6mm ABS wall will result in massive internal "Voids"—air pockets formed as the material shrinks away from itself in the center. Adhering to these ranges ensures a stable production process with minimal scrap rates.
Fisica delle Transizioni: Progettazione di Raccordi e Raggi
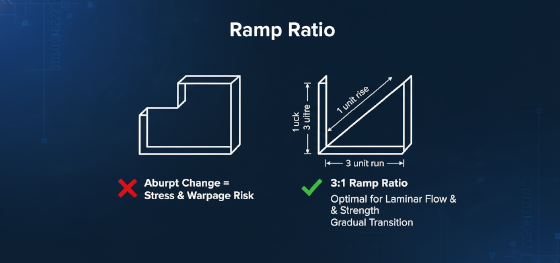
Abrupt geometric shifts are the catalysts for stress concentration failure. If your design must transition from a 2mm wall to a 3mm wall to accommodate a mounting feature, never use a "Step" or a sharp 90-degree corner. Molten plastic behaves like a fluid; it hates sharp turns and sudden volume changes. A sharp step creates a "Flow Hesitation," where the material momentarily slows down, leading to weak "Knit Lines" and localized stress points. A professional injection molding design mandates a "Ramp Transition" with a minimum 3:1 ratio. This means for every 1mm of thickness change, the ramp should span 3mm in length. This gradual taper maintains laminar flow, ensuring that the plastic remains under constant pressure and fills the cavity smoothly. Furthermore, always incorporate generous internal and external radii (fillets) at these transitions to distribute mechanical loads and prevent the part from cracking during use. We treat every transition as a highway for plastic flow, optimizing the path to eliminate turbulence.
Patologia dei Difetti: Vuoti, Ritiro e Deformazione
Understanding the "Why" behind failure is essential for DFM mastery. The pathology of bad spessore della parete nello stampaggio a iniezione is easy to diagnose. "Sink Marks" occur on the surface opposite a thick rib or boss because the heavy section takes longer to cool and pulls the surface inward. "Internal Voids" occur in thick sections because the outer skin solidifies first, trapping a shrinking core that literally pulls itself apart, creating a vacuum bubble. Most dangerously, "Warping" occurs when thin sections cool and shrink faster than thick ones, pulling the part into a "Potato Chip" shape once it is ejected from the tool. Jucheng Precision prevents these pathologies by advocating for "Cor-Out" designs. Instead of a thick, solid block, we recommend designing a thin-walled shell reinforced by strategic ribbing (which we will cover in the next guide). This approach provides the same structural rigidity with a fraction of the thermal mass, resulting in faster cycle times and better dimensional sovereignty.
Protocollo JUCHENG: Validazione Avanzata con Moldflow
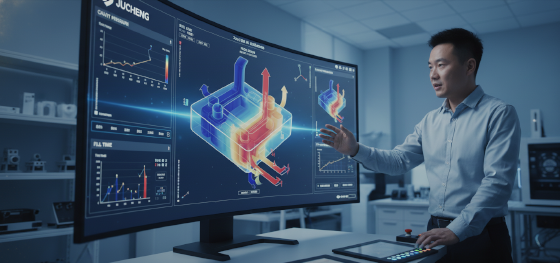
Engineering excellence at Jucheng Precision is built on the foundation of predictive simulation. We do not rely on "Trial and Error" at the injection press; we solve thickness issues in the digital realm. When you upload a CAD file to our facility, our veteran engineers utilize advanced Moldflow technology to simulate the entire filling and cooling cycle. We identify "Gate Freeze" issues and "Thermal Hot Spots" before the first block of steel is machined. Our integrated facility, housing over 150 CNC machines and elite injection bays, ensures that the wall optimizations we propose are executed with sub-micron fidelity. Stop guessing about your part's structural future. Not sure if your wall thickness is uniform or your draft angles are correct? Upload your 3D CAD file to JUCHENG today for a Free DFM Review. Our experts will catch tooling issues before they cost you money, ensuring your mass production launch is stable, profitable, and retail-ready.

