


L'attrito geometrico rimane il sabotatore silenzioso delle linee di produzione automatizzate. Nel mondo ad alta velocità della produzione ad alta pressione, la transizione di una parte in plastica dallo stato liquido all'interno di una cavità d'acciaio a un oggetto solido su un nastro trasportatore è un evento fisico violento. Se le pareti laterali del vostro pezzo sono perfettamente verticali, il vuoto creato tra la plastica in ritiro e l'acciaio lucidato diventa infrangibile. Il risultato è un incubo produttivo: parti che si attaccano, perni di espulsione che perforano le superfici e il caratteristico "bang" di uno stampo che fatica a rilasciare il suo contenuto. Superare questo ostacolo fisico richiede l'applicazione senza compromessi di un Progettazione per stampaggio a iniezione quadro, in particolare l'implementazione di una precisa guida all'angolo di sformo per stampaggio a iniezione. Lo sformo è il lubrificante della geometria; è la rastremazione calcolata che rompe la tensione superficiale e permette a un componente di scivolare fuori dalla sua gabbia metallica senza un solo difetto superficiale. Jucheng Precision riconosce che lo sformo non è un suggerimento: è un contratto tecnico obbligatorio per il successo produttivo.
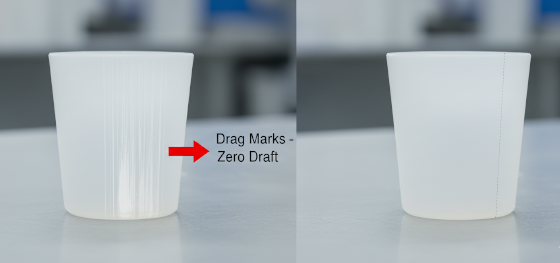
La sovranità produttiva impone che ogni grado di rastremazione guadagni il suo posto nel preventivo. Progettare con sformo zero è una malpractice ingegneristica che porta a "Segni di Trascinamento"—brutte cicatrici verticali che rovinano le superfici estetiche e compromettono l'integrità strutturale. Da Jucheng Precision, non ci limitiamo a "tagliare l'acciaio"; eseguiamo un audit chirurgico dei vostri file CAD 3D. I nostri ingegneri cercano il "Percorso di Rilascio", identificando dove la plastica in raffreddamento afferrerà il nucleo dello stampo con maggiore intensità. Questa guida decostruisce la fisica della regola dell'1 grado, la relazione critica tra texture superficiale e inclinazione, e le conseguenze catastrofiche di ignorare queste leggi fondamentali. Forniamo l'assicurazione produttiva necessaria per garantire che le vostre parti arrivino pronte per la vendita al dettaglio, non segnate dal processo della loro stessa nascita.
Fisica della Rastremazione: Definire l'Angolo di Sformo
Standard Ingegneristici: Regole Generali
Sovranità della Texture: Regole di Sformo per VDI e Mold-Tech
Anatomia del Fallimento: Conseguenze di uno Sformo Inadeguato
Protocollo JUCHENG: L'Audit Automatico dello Sformo
Fisica della Rastremazione: Definire l'Angolo di Sformo
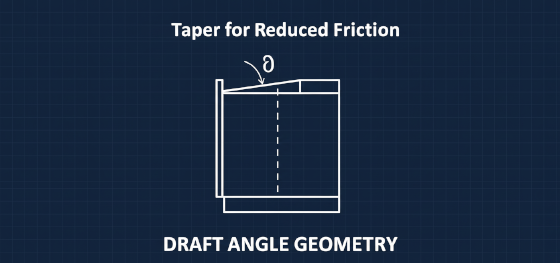
La gestione dell'attrito inizia al tavolo da disegno. Un angolo di sformo è una leggera rastremazione applicata alle pareti laterali di un pezzo, orientata nella direzione di apertura dello stampo. Pensatelo come un bicchiere conico: poiché la parte superiore è più larga della base, scivola fuori da una pila senza sforzo. Un bicchiere perfettamente cilindrico, invece, richiederebbe una forza significativa per essere separato. Nello Progettazione per stampaggio a iniezione, mentre il polimero fuso si raffredda, si ritira. Questo ritiro fa sì che la plastica avvolga strettamente il "Nucleo" dello stampo (il lato B dell'utensile). Senza un angolo di sformo, ogni millimetro dell'altezza del pezzo deve essere trascinato contro la superficie d'acciaio durante l'espulsione. Questo attrito costante metallo-plastica genera calore e stress meccanico. Applicando anche solo una pendenza di 0,5 gradi, il pezzo è in contatto con l'acciaio solo per i primi micron di movimento. Una volta che i perni di espulsione spingono, il pezzo si "libera" immediatamente dalla superficie, galleggiando nella cavità e garantendo un rilascio liscio e senza danni. Questo disaccoppiamento fisico è il segreto per una produzione ad alta resa.
Standard Ingegneristici: Regole Generali
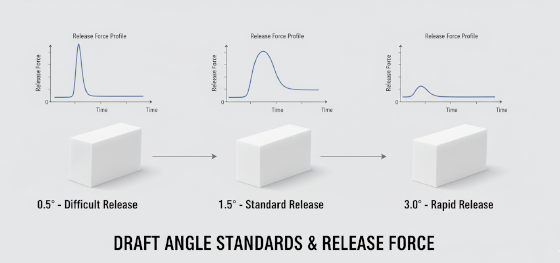
Esistono standard universali per proteggere il vostro progetto dal "Fattore di Attaccamento". Un professionista guida all'angolo di sformo per stampaggio a iniezione richiede un minimo di 1,0 grado su tutte le superfici estetiche "lato A" (esterne). Questa è la base per plastica liscia e non textureizzata. Tuttavia, i progetti di alto livello spesso puntano a 1,5-2,0 gradi per consentire tempi di ciclo più rapidi e ridurre il rischio di sbiancamento da stress attorno a profondi boss di montaggio. Sul "lato B" (caratteristiche interne come nervature e boss), lo sformo è ancora più critico perché la plastica si ritira su queste caratteristiche. Qui, è richiesto un minimo di 0,5 gradi per lato solo per evitare che il pezzo blocchi lo stampo. I tecnici di Jucheng Precision valutano la vostra scelta di materiale—il Nylon, ad esempio, si ritira aggressivamente e richiede più sformo di un materiale stabile come l'ABS. Se il vostro progetto presenta tasche profonde a "Sformo Zero", potremmo essere costretti a utilizzare costose finiture EDM per ridurre l'attrito, aumentando i costi dell'utensile. Rispettare questi rapporti standard garantisce che il vostro pezzo non solo abbia un bell'aspetto in CAD, ma funzioni in modo affidabile in una produzione di milioni di colpi.
Sovranità della Texture: Regole di Sformo per VDI e Mold-Tech
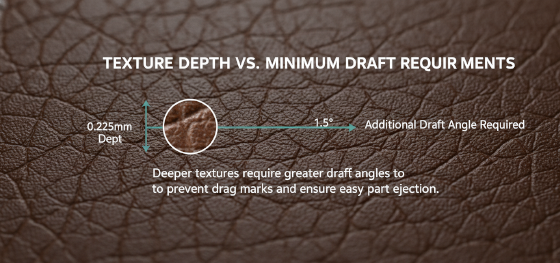
La grana superficiale agisce come un'ancora meccanica che resiste all'espulsione. Se il tuo progetto specifica una texture a scintilla VDI 3400 o una grana in pelle Mold-Tech, le regole della "plastica liscia" non si applicano più. Queste texture consistono in migliaia di micropori e valli incisi nell'acciaio. Durante l'iniezione, la plastica viene forzata in queste valli, creando un'interfaccia ad alto attrito che si incastra. Un guida all'angolo di sformo per stampaggio a iniezione per parti testurizzate deve tenere conto della profondità di questa grana. La regola del settore è assoluta: per ogni 0,025 mm (0,001 pollice) di profondità della texture, devi aggiungere 1,5 gradi di sformo alla parete. Una texture in pelle pesante potrebbe richiedere un'inclinazione sorprendente da 5 a 7 gradi per rilasciarsi senza "graffiare" la grana. Ignorare questo porta a "cesoiamento", dove l'acciaio macina efficacemente la texture sulla parte in plastica durante l'espulsione, risultando in punti lucidi e calvi sulle superfici di Classe A. Jucheng Precision collabora con i principali produttori di grana a livello mondiale per garantire che la tua intenzione estetica sia supportata dalla pendenza geometrica necessaria per mantenerla.
Anatomia del Fallimento: Conseguenze di uno Sformo Inadeguato
I difetti visivi e strutturali sono i figli inevitabili delle pareti laterali verticali. Il sintomo più diffuso di uno sformo inadeguato sono i "segni di trascinamento", graffi verticali e ritmici che si verificano quando la parte viene forzata fuori dalla cavità. Questi segni non sono solo estetici; sono concentratori di stress che possono portare a crepe premature in involucri rinforzati. Inoltre, uno sformo inadeguato costringe il "sistema di espulsione" a lavorare di più. In casi estremi, i perni di espulsione "bucheranno" la parte o causeranno "sbiancamento da stress" (crazing) sul lato opposto mentre lottano per superare la tenuta sottovuoto. Questa maggiore violenza meccanica deforma anche la parte, poiché è ancora calda e duttile quando i perni la colpiscono. Ti ritrovi con un componente fuori specifica dimensionale semplicemente perché non poteva uscire pulito dallo stampo. Seguendo il guida all'angolo di sformo per stampaggio a iniezione, elimini questa ostilità di produzione, assicurando che ogni ciclo sia fluido, ogni parte sia impeccabile e che il tuo stampo duri per il suo ciclo di vita previsto senza subire un'usura eccessiva della superficie.
Protocollo JUCHENG: L'Audit Automatico dello Sformo
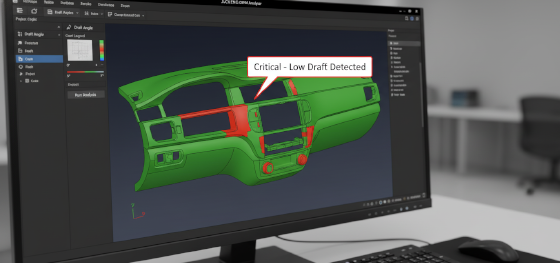
Il successo ingegneristico presso Jucheng Precision si basa sulle fondamenta dell'audit DFM proattivo. Non aspettiamo che lo stampo fallisca durante le prove; individuiamo i problemi di sformo nello spazio digitale. Quando invii un file 3D STEP alla nostra struttura, i nostri ingegneri eseguono un""analisi di sformo" automatizzata. Questo software codifica a colori la tua parte: verde per angoli sicuri, giallo per pendenze marginali e rosso brillante per zone con "sformo zero o negativo". Questa previsione digitale ci consente di proporre piccole modifiche geometriche, come spostare una linea di divisione o assottigliare una nervatura, prima che venga lavorato un singolo blocco di acciaio. La nostra struttura integrata, dotata di oltre 150 macchine CNC, garantisce che le rastremazioni complesse che proponiamo siano tagliate con assoluta fedeltà. Smetti di chiederti se la tua parte si rilascerà. Non sei sicuro che lo spessore della parete sia uniforme o che gli angoli di sformo siano corretti? Carica oggi il tuo file CAD 3D su JUCHENG per una revisione DFM gratuita. I nostri esperti individueranno i problemi di stampaggio prima che ti costino denaro, garantendo una transizione senza intoppi e redditizia alla produzione di massa.

