


Navigare negli stati metallurgici grezzi del acciaio al carbonio è un passo critico nello sviluppo prodotto economicamente vantaggioso. Condurre un'analisi approfondita del compromesso tra acciaio laminato a caldo e laminato a freddo in lamiera aiuta i team di ingegneria a selezionare la classe di lega perfetta per ottimizzare costi, precisione dimensionale e qualità della finitura. Mentre le piastre lavorate a caldo presentano uno strato scuro e ruvido di calamina, le lamiere lavorate a freddo offrono superfici immacolate e tolleranze strette necessarie per involucri di alta gamma.

Scegliere il grado di acciaio errato può facilmente comportare costose rilavorazioni in officina. Utilizzare piastre laminate a caldo grezze per chassis elettronici a tolleranza stretta porterà a dimensioni di piega imprevedibili e scarsa adesione della vernice, mentre utilizzare piastre finite a freddo costose per staffe strutturali pesanti può gonfiare inutilmente il budget di produzione. Reperire lo stato ottimale dell'acciaio garantisce che il tuo hardware mantenga l'integrità strutturale per tutto il suo ciclo di vita.
Confrontiamo la lavorazione chimica di questi pilastri assoluti dell'acciaio al carbonio, esaminiamo come le tolleranze di laminazione determinano la coerenza dell'assemblaggio e rivediamo come scegliere lo stato del materiale più economico per i tuoi involucri personalizzati.
contenuto:
Il processo di produzione: tolleranze di laminazione e raffreddamento
Finitura superficiale e precisione dimensionale
Quale è migliore per involucri personalizzati?
Servizi di fabbricazione dell'acciaio economicamente vantaggiosi presso JUCHENG
FAQ: Domande critiche sull'acciaio laminato a caldo vs laminato a freddo in lamiera
Il processo di produzione: tolleranze di laminazione e raffreddamento
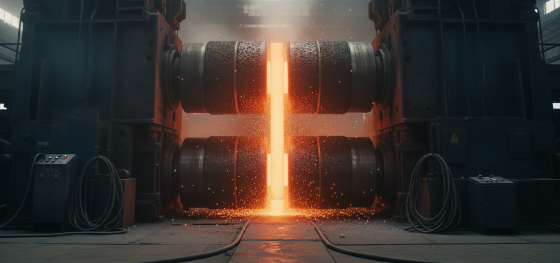
Cosa definisce la differenza nella lavorazione in laminatoio tra acciaio laminato a caldo e laminato a freddo?
La laminazione a caldo viene eseguita a temperature superiori a 1700 gradi Fahrenheit, mentre la laminazione a freddo comprime ulteriormente le piastre decapate a temperatura ambiente per raffinare la struttura del grano.
Comprendere i limiti di lavorazione di queste classi di acciaio al carbonio è essenziale per gestire le tolleranze del prodotto. Per fabbricare acciaio laminato a caldo, il laminatoio riscalda i blocchi di acciaio al di sopra della loro temperatura di ricristallizzazione. Questo rende l'acciaio altamente malleabile, consentendo di essere laminato in piastre spesse. Tuttavia, quando l'acciaio caldo si raffredda a temperatura ambiente, si restringe in modo non uniforme, risultando in tolleranze dimensionali più ampie.
Al contrario, l'acciaio laminato a freddo viene lavorato a temperatura ambiente attraverso rulli di riduzione pesante. Poiché l'acciaio viene compresso al di sotto dei suoi limiti di ricristallizzazione, i bordi dei grani vengono allungati lungo la direzione di avanzamento, creando una matrice metallurgica altamente densa. Questa riduzione a freddo produce tolleranze di spessore incredibilmente strette, tipicamente entro ±0,05 mm, che è molto più preciso rispetto alle bobine lavorate a caldo.
Finitura superficiale e precisione dimensionale
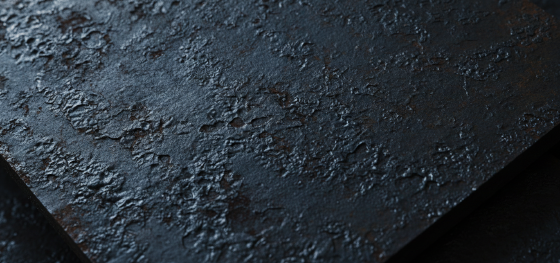
How do surface finishes differ between hot rolled and cold rolled steel?
Hot rolled steel features a rough, scale-covered surface, while cold rolled steel features an exceptionally smooth, oily surface that is free of oxide scale.
When evaluating hot rolled vs cold rolled steel sheet metal for high-precision brackets, understanding their surface metallurgy is vital. As hot steel cools, it reacts with oxygen to build a dark blue-grey oxide coating. This dark, flaky mill scale is a major barrier for secondary operations like welding and powder coating, requiring extensive sandblasting or acid pickling washes to remove completely.
Cold rolled steel is completely free of mill scale. The cold reduction rolls compress the pickled steel, polishing the surface to an exceptionally smooth finish. This high dimensional accuracy and clean, scale-free surface make cold-finished alloys the perfect foundation for high-end cosmetic powder coatings, ensuring excellent paint adhesion and a flawless matte look.
Quale è migliore per involucri personalizzati?
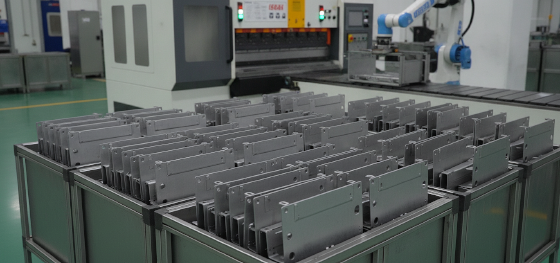
Why is cold rolled steel specified for server racks and computer brackets?
It provides the precise flatness, high stiffness-to-thickness ratio, and structural consistency required to support heavy server motherboards and rail systems.
High-density IT hardware must survive continuous structural loads without sagging or flexing. For standard electronic casings, brackets, and cabinets, SPCC (cold rolled commercial quality) is the undisputed industry workhorse. It features high fatigue strength and excellent formability, allowing for tight, reliable bends without cracking.
In contrast, SPHC (hot rolled steel) is highly utilized in thick structural brackets, automotive suspension mounts, and agricultural frames where raw cosmetic surfaces are secondary to high load capacity. While hot-rolled steel is highly cost-effective for thick gauges, its wide dimensional tolerances make it highly impractical for close-tolerance enclosures requiring seamless slide alignments.
Servizi di fabbricazione dell'acciaio economicamente vantaggiosi presso JUCHENG
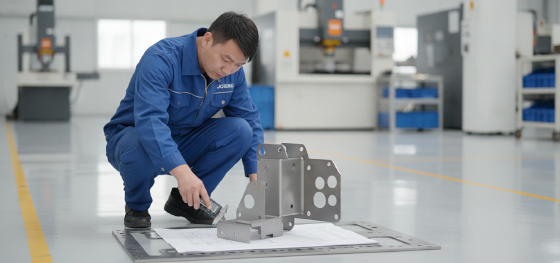
How does JUCHENG help you select and fabricate the ideal carbon steel alloy?
We operate high-power fiber laser cutters and high-tonnage press brakes managed by skilled operators, utilizing precise die clearances to prevent cracking on both metals.
Selecting this versatile materiale in lamiera ensures that your completed hardware maintains its target structural integrity under its specific operating conditions. JUCHENG integrates advanced shearing, punching, and forming systems into our full-service production lines. This allows us to transition your 3D models into fully finished, durable carbon steel hardware with extreme dimensional accuracy.
Operiamo in un ambiente certificato IATF 16949 e ISO 13485, utilizzando oltre 150 macchine di produzione ad alte prestazioni per eseguire complesse operazioni di stampaggio e formatura. Il nostro team di ingegneria fornisce un'analisi DFM gratuita 24 ore su 24 per verificare i tuoi modelli CAD, controllando le tolleranze di piegatura e gli spazi prima della produzione. Supportati dalla nostra politica senza quantità minima di ordine e dalla garanzia di consegna rapida, gestiamo il tuo progetto dal taglio iniziale del modello piatto fino all'imballaggio e all'assemblaggio finale.
FAQ: Critical Questions About Hot Rolled vs. Cold Rolled Steel Sheet Metal
Why does cold rolled steel exhibit high springback compared to hot rolled steel?
Cold rolled steel is hardened during the cold reduction process at the mill, which significantly increases its yield strength and elastic limits. This high yield strength means the metal resists permanent deformation, exhibiting extreme angular springback that our press brake operators must compensate for during bending.
Is SPHC hot rolled steel less formable than SPCC cold rolled steel?
Hot rolled steel is generally more ductile and has a lower yield strength than cold-worked steel because it has not been hardened at room temperature. However, SPHC has wider thickness variations, which can cause inconsistent bending angles when processed on automated press brakes, whereas SPCC cold rolled steel delivers highly consistent bends.
How does JUCHENG remove mill scale from hot rolled steel parts before powder coating?
We utilize mechanical sandblasting or automated chemical pickling washes to remove mill scale completely. This ensures a clean metallurgical surface that is free of oxide flake, providing a pristine foundation for our electrostatic powder coatings to bond securely, preventing atmospheric moisture ingress.
How does JUCHENG prevent thickness variations in hot rolled vs cold rolled steel sheet metal orders?
Calibriamo continuamente i nostri laser a fibra e le battute posteriori delle presse piegatrici CNC per compensare le piccole variazioni di spessore nelle lamiere di acciaio grezze. Il nostro team utilizza software avanzati di spiegatura 3D per calcolare i parametri esatti di allungamento del materiale ed esegue controlli dimensionali completi con macchine di misura a coordinate (CMM) sui prodotti finiti prima dell'imballaggio finale.

