


Progettare eleganti porte USB laterali sul lato del tuo involucro hardware sembra fantastico finché non ricevi il preventivo ufficiale per la costruzione dello stampo. Gli stampi standard in acciaio pesante si aprono rigorosamente in una direzione verticale, strappandosi per rilasciare il metallo caldo. Aggiungere profonde scanalature laterali blocca fisicamente il componente solidificato in modo permanente all'interno della cavità in acciaio. Risolvere i sottosquadri nella pressofusione costringe i produttori a costruire enormi e complessi meccanismi mobili in acciaio che fanno schizzare alle stelle i tuoi costi di produzione iniziali.

I team di procurement spesso combattono con i dipartimenti di ingegneria per queste costose scelte estetiche. Pagare ventimila dollari extra solo per fondere un supporto laterale montato a parete rovina i tuoi margini di profitto commerciale. Eseguire una rigorosa guida alla progettazione per la pressofusione verifica queste specifiche trappole geometriche prima di firmare qualsiasi contratto di produzione. Jucheng Precision sfida aggressivamente queste caratteristiche costose, trovando modi più intelligenti per ottenere esattamente la stessa funzionalità senza rompere il tuo budget per gli stampi.
Bilanciare geometrie complesse contro la brutale realtà meccanica determina il tuo prezzo unitario finale. Analizziamo come i blocchi di acciaio scorrevoli estraggono queste forme ostinate, perché la manutenzione degli stampi mobili causa enormi mal di testa in fabbrica, e esattamente quando la fresatura secondaria diventa il tuo salvatore finanziario definitivo.
contenuto:
Trappole Geometriche: Perché i Pezzi si Bloccano?
Scorrevoli Idraulici: Estrazioni Laterali Forzate
Debito per gli Stampaggi: Il Costo Nascosto delle Parti Mobili
Strategie di Riprogettazione: Eliminare le Caratteristiche Laterali
Jucheng Precision: Stampaggi Hardware più Intelligenti
FAQ: Risposte Oneste sulle Alternative CNC
Trappole Geometriche: Perché i Pezzi si Bloccano?

Quale barriera fisica impedisce a un hardware complesso di cadere in sicurezza dalla pressa?
Qualunque labbro sporgente, cavità laterale incassata o canale laterale che ostruisce il percorso di estrazione verticale rettilineo agisce come un ancoraggio meccanico, fondendo fisicamente il metallo congelato all'utensile.
Visualizzare la separazione dello stampo richiede immaginare due blocchi giganti che si allontanano. Se il tuo progetto presenta una profonda rientranza sulla parete laterale, il nucleo in acciaio che forma quella rientranza deve fisicamente spostarsi prima che il blocco verticale si sollevi.
Gli ingegneri che passano dalla stampa 3D trascurano costantemente questa limitazione. La produzione additiva costruisce parti strato per strato, consentendo una libertà geometrica infinita. Spingere metallo liquido bollente in una cavità d'acciaio rigida impone violentemente le leggi della fisica dell'estrazione.
Scorrevoli Idraulici: Estrazioni Laterali Forzate

Come fanno le fonderie pesanti a estrarre con successo involucri che presentano fori laterali obbligatori?
I costruttori di stampi integrano speciali cursori laterali idraulici che spingono orizzontalmente pesanti perni d'acciaio nella cavità prima dell'iniezione, per poi tirarli rapidamente verso l'esterno prima che i blocchi verticali principali si separino.
Costruire questi meccanismi mobili richiede un'ingegneria di estrema precisione. Il blocco scorrevole deve sopportare centinaia di tonnellate di violenta pressione di iniezione senza arretrare. Se il cursore si sposta anche solo di una frazione di millimetro durante la colata, una pesante bava metallica fuoriuscirà violentemente dalla giunzione.
La creazione di anime per caratteristiche laterali lascia cicatrici estetiche altamente visibili. Ogni volta che un cursore mobile interseca la parete principale dello stampo, lascia una linea di separazione distinta sull'esterno dell'hardware, richiedendo un'aggressiva lucidatura secondaria per cancellarla.
Debito per gli Stampaggi: Il Costo Nascosto delle Parti Mobili
Perché le startup hardware evitano disperatamente di installare blocchi mobili nei loro utensili?
Aggiungere complessi binari pneumatici o idraulici gonfia drasticamente la fattura iniziale di NRE per l'utensileria, introducendo allo stesso tempo enormi punti di guasto che richiedono una manutenzione costante in fabbrica.
Le parti mobili si usurano aggressivamente in ambienti caldi. L'alluminio liquido inevitabilmente penetra nei microscopici spazi attorno ai binari scorrevoli, bloccando lentamente il meccanismo fino all'arresto completo. Riparare un cursore bloccato ferma istantaneamente l'intera linea di assemblaggio commerciale.
I direttori acquisti devono calcolare questo grave onere di manutenzione. Optare per stampi semplici a estrazione diretta garantisce un tempo di attività assoluto della fabbrica, producendo milioni di pezzi in continuo senza subire blocchi dovuti a ingranaggi interni inceppati.
Strategie di Riprogettazione: Eliminare le Caratteristiche Laterali

Come modificano i progettisti senior i loro progetti per evitare completamente costosi azionamenti laterali?
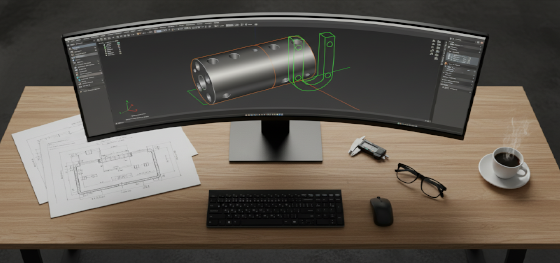
Estendendo il foro laterale chiuso fino al bordo superiore del pezzo, trasformando il cerchio intrappolato in una fessura verticale aperta a forma di U che si espelle senza sforzo.
Spostare le caratteristiche problematiche direttamente sulla linea di separazione principale rappresenta un altro brillante trucco ingegneristico. Se il foro laterale si trova esattamente dove si incontrano le due metà massicce in acciaio, ciascuna metà può formare parte del foro, neutralizzando completamente la trappola di estrazione.
Running your CAD files through comprehensive design for die casting (DFM) protocols reveals these cost-saving opportunities immediately. Smart hardware teams actively sacrifice minor aesthetic preferences to secure brutally efficient, highly profitable manufacturing runs.
Jucheng Precision: Stampaggi Hardware più Intelligenti

Why must hardware founders rely on agile contract manufacturers for mold design?
Low-tier brokers simply build exactly what you draw, happily charging you massive premiums for unnecessary sliders; premium facilities actively challenge your blueprint to slash your NRE expenses.
Operating our heavy manufacturing hub, Jucheng Precision routinely offers a hybrid commercial approach. Instead of building a twenty-thousand-dollar sliding mechanism for a tiny side hole, we pour a solid block and simply drill the hole later using our massive in-house La lavorazione CNC fleet.
Stop bleeding capital on over-engineered tooling. Send your complex assemblies to our senior design team today. We meticulously analyze your geometric traps, provide ruthless mathematical alternatives, and deliver flawless metallic enclosures.
FAQ: Risposte Oneste sulle Alternative CNC
Does CNC milling a side hole cost more than building a hydraulic slider?
For massive million-unit runs, a durable slider eventually pays for itself. However, for low to medium volumes, utilizing secondary subtractive milling remains vastly cheaper than buying complex moving steel.
Can I cast lateral screw threads directly into the side of my enclosure?
Absolutely not. Threads fundamentally lock into the surrounding metal matrix. You must cast a smooth core hole using a slider, then manually tap the threads afterward, or simply CNC the entire feature.
Why do snap-fit clips work in plastic injection but fail in metallurgy?
Plastics bend and flex significantly during ejection, allowing them to temporarily pop out of minor undercut traps. Rigid industrial alloys refuse to bend; they will violently tear the steel tool apart instead.
Will the factory warn me before building an insanely expensive mold?
Professional facilities halt everything. We refuse to cut heavy H13 tool steel until our clients thoroughly review our DFM report highlighting every single geometric trap and its associated financial penalty.

