


Aumentare lo spessore delle pareti metalliche per incrementare la capacità di carico distrugge immediatamente il budget per gli utensili. Gli ingegneri che passano dalla lavorazione CNC di base spesso assumono erroneamente che un metallo più spesso equivalga a un prodotto finale più resistente. Spingere enormi quantità di lega liquida in un'unica area spessa garantisce orribili segni di risucchio termico e porosità da gas intrappolato. Affidarsi strettamente a un professionista guida alla progettazione per la pressofusione costringe i team hardware a ripensare completamente l'integrità strutturale. Eseguire precise nervature e raccordi di pressofusione consente di ridurre il peso morto mentre si moltiplica enormemente la rigidità torsionale ultima del componente.
Gli angoli vivi a novanta gradi agiscono come pugnali microscopici all'interno della pressa di produzione. La forza si concentra violentemente in queste intersezioni brusche durante la fase di raffreddamento, causando la lacerazione fisica del metallo che si ritira. Gli esperti di utensili disprezzano le geometrie appuntite perché distruggono attivamente gli stampi in acciaio H13 costosi nel tempo a causa di grave affaticamento termico.
Sostituire spessi e pesanti blocchi di metallo con pareti di supporto intelligenti che si intersecano trasforma l'economia unitaria commerciale. Analizziamo perché i bordi affilati rovinano le produzioni in fabbrica, come calcolare strutture di supporto ottimali e perché arrotondare gli angoli interni salva l'intero lancio di produzione.
contenuto:
Ruolo delle nervature: resistenza senza peso extra
Migliori pratiche: ingegneria delle anime di supporto
Intersezioni letali: perché gli angoli vivi si fratturano
JC Rapid Hub: progettazione di raccordi fluidi perfetti
FAQ: risposte oneste su costi CNC ed estetica
Ruolo delle nervature: resistenza senza peso extra

Perché gli ingegneri utensili esperti scavano aggressivamente sezioni di metallo spesso?
Scolpire masse spesse e sostituirle con sottili pareti di supporto che si intersecano fornisce un'immensa rigidità strutturale senza intrappolare calore o causare antiestetiche depressioni superficiali durante il raffreddamento.
Blocchi pesanti di metallo caldo si ritirano violentemente verso l'interno. I design di telaio scavati con nervature e raccordi di pressofusione strategici bypassano completamente questo incubo termodinamico. La lega liquida scorre senza soluzione di continuità attraverso i canali sottili, congelando rapidamente e uniformemente su tutta l'impronta geometrica.
Ridurre drasticamente l'uso di materie prime abbassa direttamente il prezzo del pezzo. Aggiungere nervature di rinforzo intersecanti sotto una piastra di montaggio piatta garantisce che la piattaforma non si pieghi mai sotto carichi pesanti, offrendo rigidità di livello militare utilizzando il cinquanta percento in meno di materie prime.
Migliori pratiche: ingegneria delle anime di supporto
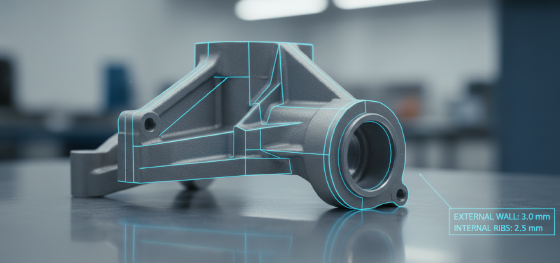
Quanto dovrebbero essere spesse queste pareti di supporto interne rispetto al guscio esterno principale?
Gli ingegneri limitano rigorosamente lo spessore delle pareti di supporto a circa il sessanta o settanta percento della parete esterna primaria per prevenire antiestetici segni di ritiro termico che traspaiono sul lato cosmetico visibile.
La spaziatura corretta di questi rinforzi determina il tuo successo strutturale finale. Posizionare i canali di supporto troppo vicini tra loro priva l'acciaio dello stampo dei necessari percorsi di raffreddamento. Lasciare spazio sufficiente garantisce che la lega liquida riempia ogni fessura senza raffreddare prematuramente il nucleo in acciaio.
Estrarre questi profondi canali di supporto dallo stampo richiede disciplina matematica. Applicare una precisa angolo di sformo per pressofusione a ogni singola faccia verticale della nervatura consente agli espulsori robotici di spingere fuori il pezzo caldo in sicurezza senza rompere le fragili strutture metalliche.
Intersezioni letali: perché gli angoli vivi si fratturano
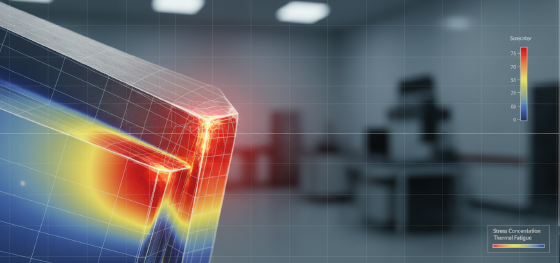
Cosa causa la rottura casuale di componenti metallici grezzi durante il normale assemblaggio sul campo?
Gli angoli interni acuti concentrano tensioni meccaniche e termiche aggressive in un singolo punto microscopico, creando una frattura da stress invisibile che agisce esattamente come carta perforata durante gli impatti fisici.
La lega liquida odia ferocemente cambiare direzione bruscamente. Forzare il metallo fuso a navigare una curva dura di novanta gradi causa grave turbolenza del flusso e intrappola istantaneamente ossigeno atmosferico. Questa dinamica fluida caotica lascia l'angolo privo di materiale denso, garantendo un guasto catastrofico in seguito.
L'acciaio per utensili soffre ugualmente di queste intersezioni dure. Il metallo bollente che colpisce continuamente un bordo d'acciaio affilato causa il surriscaldamento e la rottura prematura di quel punto specifico. Eliminare gli angoli vivi protegge sia il tuo hardware commerciale che la costosa macchina di iniezione.
JC Rapid Hub: progettazione di raccordi fluidi perfetti
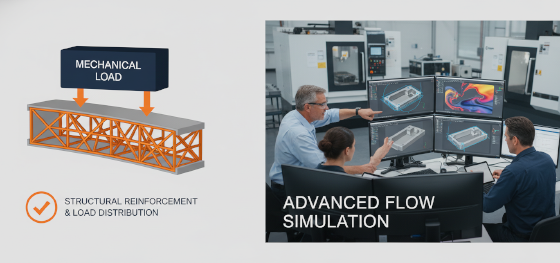
Come neutralizzano permanentemente le fonderie esperte queste concentrazioni di stress mortali?
Intagliando generose curve ampie in ogni singola intersezione interna ed esterna, forzando il carico meccanico a distribuirsi in sicurezza su un'area fisica molto più ampia.
Appianare il percorso del fluido consente alla lega iniettata di scivolare senza sforzo attraverso l'intera cavità in acciaio. JC Rapid esamina attentamente i tuoi modelli CAD durante il nostro audit iniziale DFM per garantire che ogni bordo affilato sia matematicamente arrotondato per un flusso ottimale del metallo fuso.
Smetti di rischiare il tuo hardware pesante su difetti geometrici fragili. Invia i tuoi assemblaggi complessi al nostro team di ingegneria oggi per una rigorosa revisione strutturale. Mappiamo la matrice di supporto perfetta, eliminiamo le trappole di stress mortali e forniamo componenti commerciali indistruttibili.
FAQ: risposte oneste su costi CNC ed estetica

Aggiungere estese nervature di supporto interne aumenta il costo secondario della lavorazione CNC?
No. Poiché queste caratteristiche di supporto vengono colate direttamente nella forma grezza simultaneamente, richiedono assolutamente zero fresatura secondaria, rendendole potenziamenti di resistenza finanziariamente gratuiti.
Posso posizionare una rete di supporto direttamente sotto una piastra frontale estetica critica?
Procedere con estrema cautela. Se la parete di supporto è troppo spessa, tirerà il calore in modo non uniforme e creerà un segno di avvallamento visibile e permanente sul lato estetico. Rapporti di spessore adeguati prevengono questo disastro.
I bordi esterni richiedono curve arrotondate proprio come gli angoli interni?
Arrotondare i bordi esterni è altamente raccomandato. Previene che il metallo affilato tagli i lavoratori dell'assemblaggio, riduce significativamente la scheggiatura della vernice e migliora la sensazione tattile premium complessiva.
I vostri ingegneri arrotonderanno automaticamente i miei angoli CAD affilati senza chiedere?
Non modifichiamo mai la vostra geometria senza permesso esplicito. Il nostro rapporto DFM evidenzia visivamente le trappole di stress pericolose e forniamo raccomandazioni di raggio calcolate per l'approvazione del vostro team.

