


L'integrità produttiva evapora durante gli ultimi secondi di un'operazione di sformatura fallita. Gli ingegneri spesso aspettano quattro ore affinché un blocco di silicone si polimerizzi, solo per aprire lo stampo e scoprire una bolla d'aria catastrofica su un perno di montaggio critico o uno strato di "gel" non reagito dove la superficie dovrebbe essere immacolata. Questi Difetti Comuni degli Stampi in Silicone rappresentano più che semplice materiale perso; significano un guasto nel controllo dei processi fisici e chimici. Molte officine di prototipazione a basso costo trattano questi fallimenti come "sfortuna" inevitabile, ma Jucheng Precision considera ogni difetto come una violazione tracciabile della fisica di produzione. Ottenere uno stampo in silicone perfetto per colata richiede una gestione chirurgica delle pressioni di vuoto, dei rapporti di miscelazione e della compatibilità dei materiali. Questa guida alla risoluzione dei problemi analizza i quattro difetti più letali nella sala di colata, fornendo i dati tecnici forensi necessari per identificare perché uno stampo ha fallito e come garantire che il tuo prossimo lotto raggiunga il mercato senza un singolo difetto superficiale.
Vuoti Atmosferici: La Fisica dell'Aria Intrappolata
Guerra Chimica: Risolvere l'Inibizione della Catalisi
Deriva Meccanica: Eliminare il Disallineamento della Linea di Partizione
Strappo Strutturale: Gestire i Concentratori di Stress Geometrici
Protocollo JUCHENG: Controllo di Processo Standardizzato
Vuoti Atmosferici: La Fisica dell'Aria Intrappolata
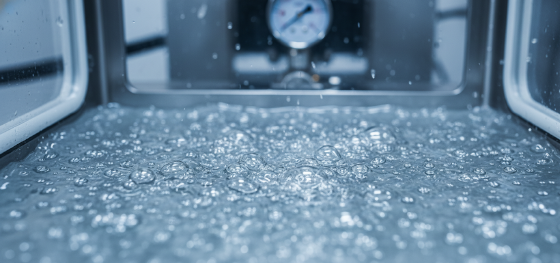
L'aria è il principale antagonista in Difetti Comuni degli Stampi in Silicone. Quando un tecnico mescola silicone RTV bicomponente, incorpora involontariamente milioni di microscopiche bolle di azoto e ossigeno nel liquido viscoso. Se questa miscela viene versata direttamente su un modello master, la tensione superficiale fa sì che queste bolle si attacchino agli angoli vivi e alle texture incassate. Questi vuoti intrappolati diventano "brufoli" o cavità permanenti sul pezzo colato finale. Prevenire questo richiede di raggiungere un "Vuoto Profondo" di almeno 29 pollici di Mercurio (Hg). A questa pressione, le bolle si espandono fino a trenta volte il loro volume originale, salendo in superficie in un "bollore" violento prima che la miscela collassi in uno stato denso e privo di aria. Le configurazioni amatoriali spesso falliscono perché le loro pompe da vuoto mancano della portata CFM (piedi cubi al minuto) per raggiungere questa soglia critica prima che il silicone inizi a reticolare. Jucheng Precision elimina questo rischio utilizzando camere a vuoto industriali multistadio e una tecnica di "colata lunga", in cui il silicone degassato viene versato in un filo sottilissimo da un'altezza di un metro, permettendo a eventuali microbolle residue di allungarsi e scoppiare prima di toccare il master.
Guerra Chimica: Risolvere l'Inibizione della Catalisi
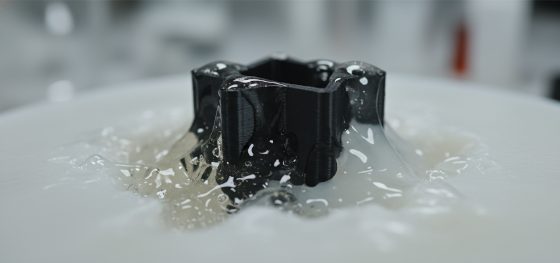
L'avvelenamento del catalizzatore è forse il più frustrante tra i Difetti Comuni degli Stampi in Silicone perché lo stampo sembra perfetto finché non lo tocchi. Apri il blocco di silicone polimerizzato solo per trovare uno strato di liquido appiccicoso e non polimerizzato esattamente dove il silicone ha toccato il modello master. Questo è "Inibizione della Catalisi". Si verifica principalmente con siliconi a polimerizzazione per addizione (platino) quando incontrano "inibitori" come zolfo, stagno o alcuni composti azotati presenti in specifiche resine per stampa 3D (come materiali SLA o DLP). Queste sostanze chimiche "accecano" efficacemente il catalizzatore al platino, impedendo alle catene polimeriche di legarsi. Lo stampo risultante è rovinato e il modello master è spesso contaminato. Risolviamo questo attraverso un "Interrogatorio dei Materiali" rigoroso. Prima della colata, i tecnici di Jucheng Precision applicano un rivestimento barriera specializzato a tutti i modelli master stampati. Eseguiamo anche un "Test a Piccola Toppa" su materiali sconosciuti per garantire che il silicone polimerizzi perfettamente contro il substrato. Isolando la chimica, garantiamo che la reazione esotermica proceda al 100% di completamento, fornendo uno stampo solido come una roccia ogni volta.
Deriva Meccanica: Eliminare il Disallineamento della Linea di Partizione
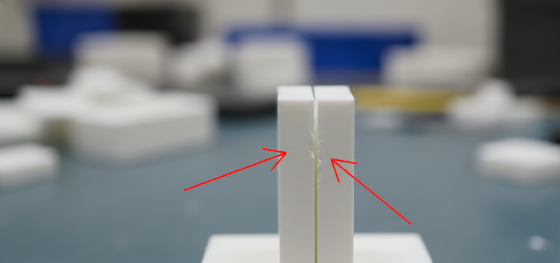
La precisione scompare quando le due metà di uno stampo non si allineano correttamente. Questo difetto, noto come "Disallineamento della Linea di Separazione", si manifesta come un evidente "gradino" o disallineamento sulla giunzione del pezzo finale. È un guasto meccanico causato dallo spostamento delle metà in silicone sotto la pressione idrostatica della resina liquida. Se le "Chiavi di Registrazione"—le rientranze coniche che bloccano insieme le metà—sono troppo poco profonde o troppo poche, lo stampo scivolerà durante il ciclo di vuoto. Ciò è particolarmente frequente nei formati di grandi dimensioni Difetti Comuni degli Stampi in Silicone dove il peso stesso della resina esercita un'enorme forza laterale. Jucheng Precision previene la deriva meccanica progettando "Chiavi ad Alto Impegno" nel primo getto. Utilizziamo caratteristiche geometriche profonde e interbloccanti che impediscono anche un micron di movimento laterale. Utilizziamo anche rigidi "Stampo Madre" esterni (giacche) in fibra di vetro o acrilico per pezzi di grandi dimensioni, garantendo che il silicone morbido rimanga perfettamente vincolato sotto pressione. Ciò assicura che la linea di separazione rimanga una giunzione microscopica piuttosto che una deformità strutturale.
Strappo Strutturale: Gestire i Concentratori di Stress Geometrici
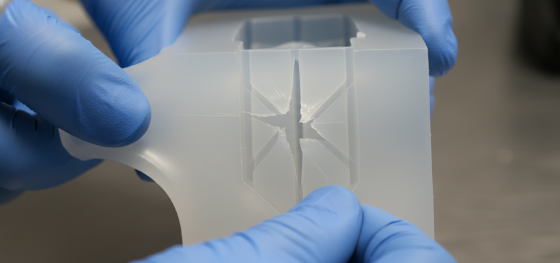
La fatica meccanica uccide uno stampo prima del suo tempo. Sebbene il silicone sia flessibile, ha un limite finito di "Resistenza allo Strappo". I difetti appaiono spesso come strappi frastagliati alla base di nervature interne profonde o attacchi di montaggio appuntiti. Questi strappi si verificano durante la fase di "Sformatura", quando il tecnico fa leva per estrarre il pezzo rigido in poliuretano dallo stampo flessibile. Se la geometria del pezzo presenta angoli di sformo nulli o angoli interni vivi a 90 gradi, l'attrito e lo stress diventano localizzati, finendo per "mordere" un pezzo di silicone dallo stampo. Ogni pezzo successivo presenterà quindi un corrispondente "grumo" di plastica in eccesso dove manca la parete dello stampo. Risolviamo preventivamente questo problema attraverso un'elite "Chirurgia dello Stampo". I nostri tecnici usano bisturi per creare "tagli di scarico delle tensioni" in aree non critiche, permettendo allo stampo di espandersi più liberamente durante l'estrazione. Insistiamo anche su un angolo di sformo minimo di 0,5 gradi per le caratteristiche profonde durante la nostra revisione DFM gratuita. Riducendo l'attrito fisico, prolunghiamo la vita dello stampo e preveniamo lo strappo prematuro che affligge le operazioni di colata amatoriali.
Protocollo JUCHENG: Controllo di Processo Standardizzato
La qualità è un sottoprodotto di una standardizzazione incessante. In Jucheng Precision, riconosciamo che Difetti Comuni degli Stampi in Silicone sono completamente prevenibili attraverso rigorose SOP (Procedure Operative Standard). Utilizziamo stazioni di miscelazione digitali per garantire rapporti esatti 1:1 o 10:1, prevenendo i problemi di "polimerizzazione morbida" causati da stime manuali. Il nostro laboratorio di controllo qualità ispeziona ogni cavità dello stampo utilizzando microscopi digitali ad alto ingrandimento prima del primo getto di resina. Se rileviamo una singola micro-bolla o una traccia di deriva della linea di separazione, lo stampo viene scartato immediatamente. Non "ripariamo" gli stampi con epossidica o nastro adesivo; produciamo perfezione dal primo getto. Questo impegno per la sovranità del processo è il motivo per cui JUCHENG rimane il partner preferito per gli sviluppatori di manifold medicali e i progettisti di interni automobilistici che richiedono fedeltà al 100%. Smetti di rischiare con il tuo budget per i prototipi. Sfrutta il nostro decennio di padronanza dei processi per garantire che il tuo hardware arrivi in tempo, secondo le specifiche e senza un singolo difetto.

