


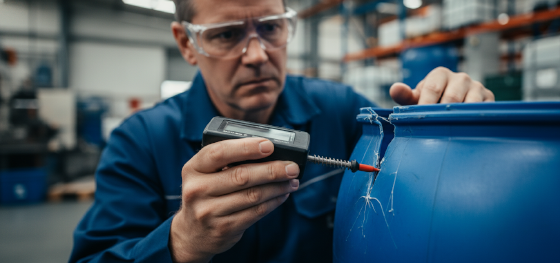
In piedi accanto all'unità di chiusura, il violento sibilo pneumatico dell'aria a 100 PSI che espande il polimero fuso è un suono che definisce la fabbricazione cava ad alto volume. Il mese scorso, un fornitore automobilistico di primo livello mi ha consegnato un serbatoio del liquido di raffreddamento rotto. Passando il pollice lungo il bordo strappato, ho subito sentito il difetto fatale: assottigliamento severo degli angoli. Il produttore precedente non ha programmato correttamente la parison, permettendo alla plastica di allungarsi come un palloncino economico fino a scoppiare sotto una minima vibrazione cinetica. Specificare una macchina per stampaggio a soffiatura richiede un controllo termodinamico brutalmente preciso per prevenire il suicidio strutturale.
Scegliere tra operazioni di soffiatura per estrusione e iniezione tradizionale ad alta pressione determina la sopravvivenza finanziaria assoluta del tuo progetto di contenitori personalizzati. Queste due tecnologie operano sotto fisiche completamente ostili. L'iniezione spinge aggressivamente plastica solida in uno spazio d'acciaio altamente ristretto, garantendo tolleranze chirurgiche a livello di micron. Al contrario, lo stampaggio a soffiatura espande un tubo incandescente di resina morbida verso l'esterno contro una parete di alluminio raffreddata, privilegiando la scala volumetrica massiccia e attrezzature economiche rispetto alla geometria interna precisa.
Padroneggiare questa specifica matrice di produzione elimina perdite catastrofiche di ingegneria non ricorrente (NRE). Gli ingegneri di approvvigionamento devono valutare spietatamente il flash di pizzicamento, i diametri interni incontrollabili e le curve di ammortamento delle attrezzature grezze. Il ridimensionamento di precisione dell'hardware si basa strettamente sull'abbinamento del processo di formatura designato al limite di pressione di scoppio esatto del componente.
contenuto:
Stampaggio a Soffiatura vs Stampaggio a Iniezione: Come Differiscono le Meccaniche?
Quando Dovresti Specificare lo Stampaggio a Soffiatura per Plastiche Personalizzate?
Quando DEVI Evitare lo Stampaggio a Soffiatura in Produzione?
Come la Programmazione della Parison Previene l'Assottigliamento delle Pareti?
Quali Sono i Veri Costi delle Attrezzature per Parti Cave?
Come Ottimizza Jucheng la Fabbricazione di Parti Cave a Shenzhen?
Quali Sono le FAQ Più Critiche sullo Stampaggio a Soffiatura?
Stampaggio a Soffiatura vs Stampaggio a Iniezione: Come Differiscono le Meccaniche?

Lo stampaggio a soffiatura crea parti nello stesso modo dell'iniezione? Assolutamente no. Lo stampaggio a iniezione utilizza pistoni idraulici per iniettare resina fusa verso l'interno in una cavità d'acciaio chiusa, mentre lo stampaggio per soffiatura utilizza aria compressa per gonfiare un tubo di plastica cavo verso l'esterno contro uno stampo aperto.
I sistemi di iniezione ad alta pressione bloccano insieme enormi piastre in acciaio H13 con centinaia di tonnellate di forza. La macchina spara termoplastica liquida in ogni fessura microscopica, stabilendo un controllo assoluto sia sulle dimensioni geometriche esterne che interne. Se un progetto richiede un foro interno perfettamente cilindrico per accettare un cuscinetto a pressione, lo stampaggio a iniezione lo esegue senza errori.
Le operazioni di soffiatura sacrificano completamente il controllo interno per la velocità esterna. L'estrusore rilascia un tubo di plastica cavo e rovente (la parison) tra due metà di stampo in alluminio. Lo stampo si chiude, pizzicando il fondo, e un perno di soffiatura spara aria compressa nella parte superiore. La plastica si gonfia, colpisce le pareti di alluminio raffreddate e si congela istantaneamente. Si controlla solo la forma esterna; la superficie interna rimane caotica e matematicamente non dimensionata.
| Metrica di produzione | Stampaggio per Soffiatura per Estrusione (EBM) | Stampaggio a Iniezione Standard | Impatto ingegneristico |
|---|---|---|---|
| Obiettivo Geometrico | Grandi recipienti cavi monopezzo | Strutture solide o a coste complesse | L'iniezione non può produrre bottiglie chiuse |
| Controllo Tolleranza Interna | Zero (parete interna imprevedibile) | Estremo (precisione a livello di micron) | La soffiatura non soddisfa i requisiti di press-fit |
| Costo NRE degli Stampaggi | Molto basso (stampi in alluminio morbido) | Massiccio (acciaio H13 temprato) | L'EBM riduce drasticamente i budget per i prototipi in fase di avvio |
| Pressioni di esercizio | Bassa (da 100 a 150 PSI di aria) | Estrema (oltre 10.000 PSI idraulici) | La bassa pressione consente stampi in metallo più economici |
Quando Dovresti Specificare lo Stampaggio a Soffiatura per Plastiche Personalizzate?

L'espansione ad aria è l'unico modo per produrre grandi serbatoi industriali per fluidi? Sì. Specificare questa tecnologia esclusivamente per geometrie cave monopezzo senza saldature, come serbatoi di carburante per autoveicoli, serbatoi medici per fluidi e grandi fusti chimici per trasporto.
Tentare di lavorare a CNC o stampare a iniezione un fusto chimico da cinquanta galloni è fisicamente impossibile senza dividere il progetto in due metà e saldarle insieme. Qualsiasi saldatura post-processo introduce un punto di rottura catastrofico soggetto a perdite di acidi industriali aggressivi. L'EBM estrude il contenitore come una membrana polimerica continua e senza saldature, garantendo una tenuta stagna assoluta.
Inoltre, domina il settore dell'alleggetimento. Le macchine moderne utilizzano teste di co-estrusione che depositano simultaneamente più strati di plastiche diverse. È possibile soffiare un serbatoio di benzina in HDPE leggero con uno strato barriera interno microscopico in EVOH per intrappolare perfettamente le emissioni di idrocarburi, soddisfacendo severi requisiti normativi automobilistici senza aggiungere peso fisico.
Quando DEVI Evitare lo Stampaggio a Soffiatura in Produzione?

Un pezzo soffiato può gestire fluido idraulico ad alta pressione? Mai. Fare affidamento su un contenitore espanso ad aria per contenere una pressione cinetica estrema garantisce una rottura violenta ed esplosiva lungo la linea di pizzicatura notoriamente debole.
Quando le due metà dello stampo si chiudono di colpo sulla parison estrusa, schiacciano e saldano fisicamente la plastica inferiore. Questa saldatura, nota come pinch-off, possiede una resistenza alla trazione significativamente inferiore rispetto alle pareti laterali continue. Se gli ingegneri sottopongono questo contenitore a una pressione interna elevata, il contenitore si spaccherà immediatamente esattamente in corrispondenza di questa saldatura, distruggendo il sistema.
È necessario passare immediatamente alla lavorazione CNC solida o allo stampaggio a iniezione complesso ogni volta che il progetto richiede angoli interni netti, bossoli di montaggio rigidi o nervature strutturali trasversali. La parison morbida semplicemente non può essere stirata in incavi profondi e netti a 90 gradi senza strapparsi. Tentare di stampare a soffiaggio geometrie strutturali portanti è un costoso esercizio di fallimento.
Come la Programmazione della Parison Previene l'Assottigliamento delle Pareti?

Perché i pezzi soffiati scoppiano sempre agli angoli? Poiché la plastica si assottiglia sempre più quanto più deve percorrere. Senza intervento digitale, gli angoli di uno stampo quadrato portano la resina fusa al suo limite assoluto di rottura.
Contrastare questo problema fisico richiede una programmazione avanzata dello spessore della parete del parison. La testa di estrusione contiene un nucleo idraulico dinamico che si muove fisicamente su e giù mentre il tubo di plastica scende. Il controllore della macchina ispessisce intenzionalmente il tubo di plastica nelle zone esatte che verranno poi soffiate negli angoli profondi dello stampo.
Quando l'aria ad alta pressione stira quella specifica banda spessa di plastica verso l'esterno, si assottiglia perfettamente per corrispondere allo spessore della parete del resto del contenitore. I tecnici d'élite calibrano matematicamente questo profilo a 100 punti. Ignorare questo passaggio produce angoli pericolosi, sottili come carta, che si rompono all'istante quando un carrello elevatore lascia cadere il pallet.
Quali Sono i Veri Costi delle Attrezzature per Parti Cave?
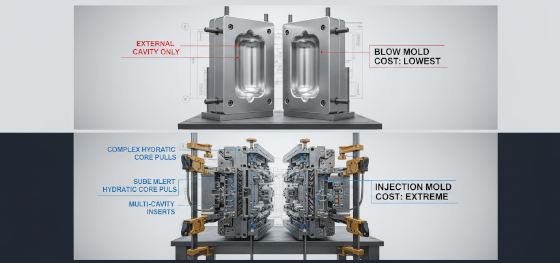
L'utensileria in alluminio è significativamente più economica degli stampi in acciaio? Enormemente. Poiché la pressione di espansione pneumatica raramente supera i 150 PSI, i produttori possono tranquillamente ricavare stampi da alluminio aerospaziale morbido ed economico piuttosto che da acciaio per utensili H13 temprato.
Uno stampo a iniezione per un cruscotto automobilistico richiede la lavorazione di una cavità esterna massiccia e di un nucleo interno altamente complesso e di precisione abbinata. Questa fresatura CNC a doppio lato brucia cinquantamila dollari di budget NRE. Uno stampo a soffiaggio richiede solo la lavorazione delle metà del guscio esterno. L'aria compressa agisce essenzialmente come un nucleo interno gratuito e invisibile.
Questa semplicità strutturale riduce i requisiti di capitale iniziale fino al settanta per cento. L'alluminio vanta anche un'estrema conducibilità termica, consentendo alla plastica fusa di raffreddarsi incredibilmente in fretta. Cicli di raffreddamento più rapidi riducono drasticamente la tariffa oraria della macchina, rendendo l'EBM estremamente economico per contenitori di fluidi ad alto volume e basso margine.
Come Ottimizza Jucheng la Fabbricazione di Parti Cave a Shenzhen?
Una singola struttura può gestire sia il soffiaggio complesso che la lavorazione CNC di precisione? Sì. Operando in profondità nel polo di produzione di precisione di Shenzhen [2026], Jucheng unisce l'estrusione pneumatica avanzata direttamente accanto a flotte CNC di 150 macchine.
Navigare nell'approvvigionamento hardware globale richiede l'assoluta eliminazione delle catene di fornitura frammentate. I pezzi soffiati richiedono spesso operazioni secondarie per ottenere tolleranze strette sul collo filettato o sulle flange di montaggio. Instradiamo i serbatoi appena stampati direttamente dalla pressa nei nostri centri di fresatura a 5 assi per fresare le zone critiche di tenuta, garantendo zero perdite di fluido.
I nostri team di ingegneria intervengono in modo aggressivo durante la fase di revisione CAD. Supportati dai rigorosi protocolli ISO9001:2015 e IATF16949 per l'automotive, le nostre revisioni DFM gratuite identificano rapporti di trafilatura profondi fatali prima di tagliare lo stampo in alluminio. Dettiamo la sopravvivenza senza imporre sanzioni MOQ severe sulle vostre iterazioni di R&S.
Quali Sono le FAQ Più Critiche sullo Stampaggio a Soffiatura?

La risoluzione di variabili termodinamiche difficili previene guasti da scoppio devastanti quando si passa da progetti cavi personalizzati a una produzione di massa aggressiva.
Cosa causa il flash pesante nella parte superiore e inferiore del pezzo?
A differenza dello stampaggio a iniezione che produce zero flash, l'EBM pizzica un tubo continuo di plastica a entrambe le estremità. Il materiale in eccesso rimane fisicamente all'esterno della cavità dello stampo e viene schiacciato dalle piastre di pizzicamento in acciaio. Questo flash "coda" e "moile" deve essere tagliato in modo aggressivo manualmente o tramite lame robotiche automatizzate dopo lo stampaggio.
Perché il parison si affloscia prima ancora che lo stampo si chiuda?
La gravità attacca brutalmente il plastico fuso. Mentre il tubo pesante estrude verso il basso, il suo stesso peso assottiglia la parte superiore mentre la parte inferiore si accumula in modo spesso. Se il ciclo è troppo lento o la resistenza del fuso della resina è troppo debole, questo "cedimento del parison" rovina completamente la distribuzione programmata dello spessore delle pareti, rovinando l'intero lotto.
Cos'è lo Stampaggio per Soffiaggio con Stiro a Iniezione (ISBM)?
L'ISBM combina entrambe le tecnologie per la massima resistenza. Prima inietta una "preforma" solida, simile a una provetta, in uno stampo in acciaio per garantire tolleranze perfette della filettatura del collo. La macchina poi stira fisicamente questa preforma calda con un'asta centrale mentre contemporaneamente soffia aria ad alta pressione. Questo stiro biassiale allinea le catene polimeriche, creando bottiglie d'acqua in PET ultra-resistenti e cristalline.

