


La decontaminazione biologica rappresenta l'ambiente termodinamico più violento che un polimero possa mai affrontare. Quando un ingegnere progetta uno strumento chirurgico riutilizzabile, un manico di strumento dentale o un collettore respiratorio, la transizione da un file CAD digitale a un prodotto fisico non è solo una questione di forma; è una questione di sopravvivenza molecolare. Esporre i termoplastici standard a vapore pressurizzato a 134°C (273°F) all'interno di un'autoclave ospedaliera garantisce un guasto rapido e catastrofico. La combinazione di calore intenso e umidità provoca la scissione delle catene polimeriche standard—un processo noto come idrolisi—lasciando il pezzo fragile, microfessurato e strutturalmente inutile dopo una manciata di cicli. Affrontare questo requisito per hardware clinico indistruttibile richiede l'impiego strategico dello Stampaggio a Iniezione di Plastica Autoclavabile. Questa disciplina manifatturiera d'élite utilizza "Super-Polimeri" come PEEK e PPSU, che possiedono la sovranità chimica per ignorare l'assalto del vapore e dei sterilizzanti aggressivi. Jucheng Precision opera come un santuario medico ad alta fedeltà nel polo manifatturiero di precisione di Shenzhen, fornendo le presse specializzate ad alta temperatura e l'esperienza nell'acciaio per stampi necessarie per domare questi materiali notoriamente difficili. Non ci limitiamo a "stampare plastica"; progettiamo uno scudo termico permanente, garantendo che i tuoi dispositivi medici riutilizzabili sopravvivano a migliaia di cicli chirurgici senza alcuna deriva dimensionale o micro-crepa.
Stabilire un lancio resiliente per hardware sanitario riutilizzabile richiede il rifiuto della logica di stampaggio "per uso generale". I dilettanti tentano di processare materiali ad alte prestazioni utilizzando stampi standard ad acqua fredda, ignari che il raffreddamento rapido impedisce al polimero di formare le strutture cristalline dense che conferiscono al PEEK la sua immunità chimica. Jucheng Precision elimina questi "Guasti Invisibili" imponendo uno stretto sistema di gestione termodinamica. Utilizziamo riscaldatori ad olio specializzati per riscaldare i nostri stampi a 200°C prima che la prima goccia di resina fusa a 400°C entri nella cavità. Che tu stia sviluppando un alloggiamento per trapano osseo o un collettore fluidico trasparente, la nostra struttura fornisce la scienza dei materiali e il rigore metrologico richiesti per l'approvazione FDA e CE Mark 2026. Questa guida decostruisce la fisica dell'idrolisi da vapore, la necessità di attrezzature ad alta temperatura e perché il "Protocollo Cleanroom" di JUCHENG è la base obbligatoria per chiunque sviluppi Produzione di Robotica Medica progetti per la distribuzione clinica globale.
Difesa Idrolitica: La Fisica della Sterilizzazione a Vapore
Attrezzature Termodinamiche: Padronanza delle Temperature di Stampo a 200°C
La Matrice dei Super-Polimeri: PEEK, PPSU e Ultem (PEI)
Sovranità Geometrica: Regole DFM per Resine ad Alto Ritiro
Protocollo JUCHENG: Esecuzione in Cleanroom ISO 13485
Domande Frequenti: Plastiche Autoclavabili
Difesa Idrolitica: La Fisica della Sterilizzazione a Vapore
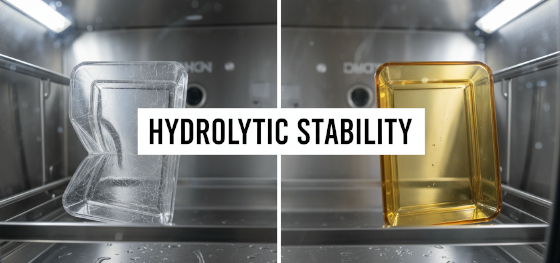
La degradazione chimica in un'autoclave ospedaliera è guidata dalla combinazione letale di calore, pressione e molecole d'acqua. I Materiali per stampaggio a iniezione, come il Policarbonato (PC) o l'ABS, sono fondamentalmente suscettibili all""Idrolisi". Quando esposti a vapore ad alta pressione (tipicamente 2 bar a 134°C per 3-18 minuti), le molecole d'acqua attaccano i legami estere o carbonato nella catena polimerica, rompendoli fisicamente. Questo si manifesta visibilmente come "Crazing"—una rete di micro-crepe fini e torbide che rovinano l'aspetto del pezzo e fungono da rifugio per la colonizzazione batterica. Alla fine, il pezzo perde la sua resistenza all'impatto e si frantuma. Stampaggio a Iniezione di Plastica Autoclavabile utilizza polimeri con backbone chimici (come legami etere e chetone) che sono stericamente ingombrati o chimicamente inerti all'acqua. Jucheng Precision impone l'uso di queste resine avanzate per qualsiasi componente etichettato "Riutilizzabile", garantendo che i tuoi strumenti chirurgici mantengano il loro modulo a flessione e la chiarezza visiva anche dopo 1.000 passaggi consecutivi attraverso il reparto di sterilizzazione.
Attrezzature Termodinamiche: Padronanza delle Temperature di Stampo a 200°C

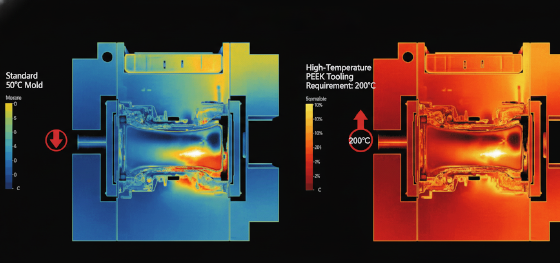
La morfologia determina la resistenza chimica dei polimeri semi-cristallini come il PEEK. Nello stampaggio tradizionale, l'obiettivo è raffreddare la plastica il più velocemente possibile per ridurre il tempo di ciclo. Se applichi questa logica al PEEK, iniettando il fuso a 400°C in uno stampo standard a 50°C, il materiale "si tempra" istantaneamente. Si congela in uno stato amorfo, apparendo marrone e traslucido, compromettendo gravemente la sua resistenza chimica e la sua resistenza meccanica. Per ottenere la rigidità "simile all'osso" e l'immunità chimica per cui il PEEK è famoso, deve raggiungere un alto grado di cristallinità. Jucheng Precision opera reparti di stampaggio ad alto calore dedicati, dotati di controllori termici specializzati. Pompiamo olio surriscaldato attraverso lo stampo per mantenere l'acciaio a 170°C-200°C. Ciò consente al PEEK di raffreddarsi lentamente, dando alle catene molecolari il tempo di ripiegarsi in strutture cristalline dense e altamente ordinate (rendendo il pezzo color marrone/grigio opaco). Gestiamo l""Inviluppo Termico" con precisione chirurgica, assicurando che l'energia interna del pezzo sia perfettamente bilanciata per prevenire deformazioni post-stampaggio.
La Matrice dei Super-Polimeri: PEEK, PPSU e Ultem (PEI)

La selezione del super-polimero corretto richiede uno sguardo imparziale sui requisiti "Resistenza vs Chiarezza". Mentre il PEEK è l'indiscusso re della rigidità meccanica, è intrinsecamente opaco. Se un chirurgo ha bisogno di vedere il fluido che scorre attraverso un collettore, il PEEK è la scelta sbagliata. Jucheng Precision agisce come tuo navigatore di materiali, offrendo una libreria completa di resine autoclavabili. Di seguito è riportata la matrice di prestazioni tecniche che i nostri ingegneri usano per guidare la selezione dei materiali MedTech:
| Super-polimero | Cicli di Autoclave | Vantaggio chiave | Caso d'uso primario |
|---|---|---|---|
| PEEK (Polietereterchetone) | > 3.000 cicli | Rigidità estrema / Inerzia chimica | Alloggiamenti per trapani ossei / Impiantabili |
| Radel PPSU (Polifenilsulfone) | > 1.000 cicli | Resistenza all'impatto estrema / Chiarezza | Vassoi chirurgici / Collettori fluidi |
| Ultem PEI (Polieterimmide) | Moderato (~100-300) | HDT elevato / Ambra traslucida | Guide per luce chirurgica / Strumenti dentali |
Sovranità Geometrica: Regole DFM per Resine ad Alto Ritiro
Il fallimento geometrico nei super-polimeri è incredibilmente costoso. La lavorazione di PEEK o PPSU comporta l'iniezione di materiale altamente viscoso in uno stampo caldo, che provoca un significativo ritiro volumetrico durante la lunga fase di raffreddamento. Se un design presenta sezioni trasversali spesse e piene (come un manico pesante), il nucleo si ritirerà massicciamente, creando gravi "segni di avvallamento" e vuoti interni che compromettono l'integrità strutturale. Gli ingegneri di Jucheng Precision impongono protocolli DFM rigorosi per Stampaggio a Iniezione di Plastica Autoclavabile. Richiediamo ai progettisti di "svuotare" le sezioni pesanti, sostituendole con una parete nominale uniforme (tipicamente da 1,5 mm a 3,0 mm) rinforzata da una rete di nervature sottili. Applicando la "regola delle nervature 50/100" (dove le nervature hanno metà dello spessore della parete principale), garantiamo un raffreddamento rapido e uniforme. Questa previsione digitale elimina i "punti caldi termici" che portano a parti deformate e cicli di produzione scartati, massimizzando la resa e proteggendo l'investimento nello stampo.
Protocollo JUCHENG: Esecuzione in Cleanroom ISO 13485
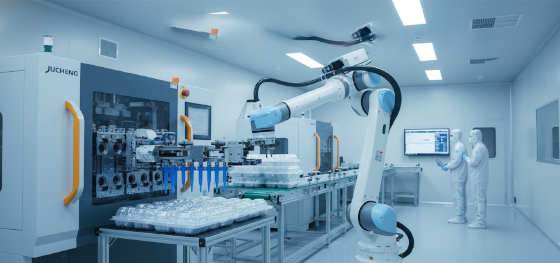
L'eccellenza manifatturiera presso Jucheng Precision è costruita sulla base della purezza biologica. Riconosciamo che una parte autoclavabile è destinata al campo sterile; qualsiasi contaminazione durante il processo di stampaggio è un rischio clinico immediato. Il nostro stabilimento opera presse dedicate ad alta temperatura in ambienti di camera bianca ISO Classe 8 (100.000). Utilizziamo macchine completamente elettriche per eliminare la nebbia d'olio idraulico e impieghiamo l'estrazione robotizzata delle parti per garantire "zero contatto umano" prima che le parti siano sigillate in confezioni sterili. Il nostro flusso di lavoro certificato ISO 13485 garantisce una "tracciabilità assoluta del lotto di materiale". Quando ricevi un lotto di strumenti chirurgici, è accompagnato da un certificato di analisi (COA) che ne prova la biocompatibilità USP Classe VI. Smetti di scommettere la tua presentazione FDA su officine che trattano lo stampaggio medico come un'attività secondaria. Sfrutta il nostro decennio di competenza termica e normativa per validare rapidamente, scalare in modo responsabile e mantenere una catena di fornitura a zero difetti. Contatta oggi il nostro team tecnico per una revisione DFM gratuita.
Domande Frequenti: Plastiche Autoclavabili
Domanda: Qual è il tempo di consegna tipico per uno stampo per strumenti medici autoclavabili?
Risposta: Poiché le resine ad alta temperatura richiedono acciaio H13 temprato per resistere all'usura abrasiva e alla fatica termica, gli stampi di produzione standard richiedono da 6 a 8 settimane. Tuttavia, JUCHENG offre opzioni rapide di stampi ponte per studi clinici in appena 3 settimane.
Domanda: JUCHENG può gestire l'assemblaggio di inserti metallici in parti in PEEK?
Risposta: Sì. Utilizziamo saldatura ultrasonica di precisione o posizionamento di inserti in stampo per integrare filettature e contatti in acciaio inossidabile direttamente nel substrato PEEK, garantendo un'elevata resistenza alla coppia di estrazione.
Domanda: Come garantite che le dimensioni di una parte in PEEK rimangano stabili dopo la sterilizzazione?
Risposta: Il nostro rigoroso controllo della temperatura dello stampo a 200°C massimizza la cristallinità durante la fase di stampaggio, eliminando lo stress interno residuo. Ciò garantisce che la geometria della parte sia "bloccata" e non si sposti quando esposta all'autoclave a 134°C.

