


Evaluating physical hardware concepts frequently traps venture-backed startups in a dangerous cycle of false positive data. Relying on brittle desktop extrusion systems to produce a functional prototype plastic part guarantees catastrophic failure during rigorous mechanical testing. Procuring components that perfectly mirror the ultimate end-use material behavior dictates whether your engineering team successfully launches a product or endlessly burns investor capital on broken iterations.

Mastering aggressive snap-fit joint validation separates elite mechanical engineers from amateur designers. Forcing a rigid Stampa 3D resin clip into a tight receiving slot inevitably violently shatters the fragile material, completely invalidating hours of expensive CAD development. Hardware procurement managers must aggressively demand physically robust materials that stretch and flex identically to mass-produced industrial pellets.
Executing flawless thermoplastic material mimicry completely bridges this terrifying gap between digital concepts and physical volume manufacturing. Replacing porous layered printing with advanced Lavorazione CNC or liquid pouring unlocks authentic physical performance. Engineers practically eliminate downstream assembly nightmares by executing rigorous pre-production dimensional verification before ever authorizing a fifty-thousand-dollar steel mold.
Operating deep within the Shenzhen precision manufacturing hub equips Jucheng Precision veterans to actively rescue doomed hardware projects. We aggressively steer clients away from inappropriate rapid technologies that mathematically cannot survive drop testing. Delivering retail-ready functional models ensures your corporate testing phase yields absolute, undeniable mechanical truth without exposing your intellectual property to disjointed supply chains.
contenuto:
Defeating Snap-Fit Validation Failures
Mastering Thermoplastic Material Mimicry
Executing Pre-Production Dimensional Verification
Hub JUCHENG: Dominare la Scalabilità Hardware
Domande frequenti: Fisica dei polimeri
Defeating Snap-Fit Validation Failures

Can hardware engineers rely on standard photopolymer resins to test aggressive mechanical flexing?
Never. Photopolymer resins remain notoriously brittle and possess virtually zero elongation at break, causing flexible retaining clips to violently snap off the moment kinetic stress is applied.
Gathering legitimate mechanical testing data physically demands carving your prototype plastic part directly out of solid extruded billets. Subtractive milling heavily compressed ABS or incredibly tough POM (Delrin) delivers absolute monolithic density. This raw crystalline structure perfectly absorbs kinetic shock, allowing mechanical clips to flex, bend, and securely lock into place exactly like a final mass-produced enclosure.
Progettare assemblaggi complessi ad incastro richiede iterazioni spietate per ottenere la forza di inserimento esatta. Se un progetto di guida scorrevole risulta troppo rigido durante i test iniziali, gli algoritmi software non possono prevedere con precisione il coefficiente di attrito fisico. I macchinisti modificano fisicamente i percorsi utensile di pochi micron sulla macchina CNC, testando continuamente l'attrito di scorrimento effettivo fino a quando la sensazione ergonomica non è assolutamente perfetta.
Fissare componenti interni pesanti costringe gli ingegneri ad abbandonare completamente le plastiche stratificate deboli. Avvitare bulloni in acciaio inossidabile in pareti stampate porose strappa violentemente la geometria interna, causando un immediato cedimento della filettatura. Le poliammidi lavorate massicce vantano un'immensa resistenza al taglio, accettando perfettamente inserti in ottone riscaldati ad ultrasuoni per fornire filettature permanenti e indistruttibili per rimozioni continue del vano batteria.
Mastering Thermoplastic Material Mimicry

La colata liquida a basso volume simula accuratamente le prestazioni delle plastiche tecniche pesanti?
Assolutamente sì. Le moderne formulazioni chimiche imitano aggressivamente le esatte proprietà fisiche delle termoplastiche di alta gamma, offrendo ritardanza di fiamma V0, intensa stabilità UV ed estrema rigidità strutturale.
Colmare il massiccio divario finanziario tra singoli modelli visivi e costose Stampaggio a iniezione serie richiede l'implementazione della tecnologia di colata sottovuoto agile. Versando poliuretano liquido altamente reattivo in cavità di silicone morbido, le fabbriche possono produrre rapidamente cinquanta unità beta identiche. Regolare la miscela chimica direttamente nel bagno simula brillantemente il policarbonato (PC) rigido o la gomma elastomerica morbida senza sforzo.
Abbinare i colori esatti del marchio Pantone aziendale previene enormi mal di testa durante le presentazioni agli investitori. Applicare vernice spray spessa su componenti flessibili di solito provoca scheggiature e scrostature catastrofiche sotto manipolazione pesante. Iniettare coloranti liquidi altamente concentrati direttamente nella resina di colata garantisce che il colore vibrante penetri l'intero spessore della parete solida, rendendo i graffi meccanici profondi praticamente invisibili.
Eseguire complesse sovrastampature a due componenti diventa notevolmente conveniente utilizzando questo processo chimico agile. I tecnici sospendono facilmente un telaio in plastica lavorato rigido nella cavità di silicone morbido. Versare una resina flessibile simile alla gomma completamente attorno allo scheletro rigido simula perfettamente costose attrezzature a doppia iniezione, offrendo ergonomia tattile premium per dispositivi medici portatili senza incorrere in massicce spese in conto capitale.
| Tecnologia di Prototipazione | Flessione e Allungamento Meccanico | Finitura Superficiale Estetica | Applicazione di Test Ottimale |
|---|---|---|---|
| Stampa Base in Resina SLA | Estremamente Scarso (Si frantuma istantaneamente) | Eccellente (Richiede verniciatura) | Mockup visivi non funzionali per marketing |
| Polyurethane Liquid Casting | Alta (imita l'ABS stampato a iniezione) | Texture impeccabile pronta per la vendita al dettaglio | Test beta a basso volume e prove sul campo |
| Fresatura sottrattiva a 5 assi | Massimo assoluto (billetto estruso pieno) | Finitura lavorata (può essere lucidata a vapore) | Collettori fluidi pneumatici ad alta pressione |
| Sinterizzazione di polvere di nylon SLS | Moderata (eccellente resistenza agli urti) | Porosa e leggermente ruvida | Ingranaggi complessi e interconnessi per droni robotici |
Executing Pre-Production Dimensional Verification
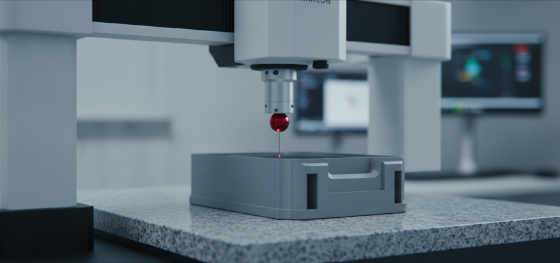
Le startup hardware dovrebbero ordinare stampi in acciaio temprato immediatamente dopo aver approvato un modello visivo stampato?
Mai. La fisica additiva differisce completamente dalla fisica dell'iniezione di plastica fusa ad alta pressione, garantendo praticamente che il tuo costoso utensile in acciaio richiederà modifiche massicce e costose per correggere deformazioni impreviste.
Ordinare un prototipo funzionale in plastica a tutti gli effetti obbliga esplicitamente il team di ingegneria a confermare fisicamente le tolleranze di progettazione assolute. I tassi di ritiro variano notevolmente tra diverse discipline di produzione. Validare la profondità esatta della scanalatura per O-ring utilizzando un prototipo in PEEK lavorato garantisce perfettamente che la guarnizione finale impermeabile regga effettivamente cinquanta PSI di pressione idraulica prima di tagliare qualsiasi acciaio per utensili pesante.
Scoprire errori gravi di sformo durante la fase di validazione fisica fa risparmiare alle aziende finanziate da venture capital milioni in tassi di scarto. Modellare pareti verticali in plastica con sformo zero garantisce che il polimero temprato si ritiri e si blocchi permanentemente sul nucleo in acciaio durante la produzione in volume. I tecnici esperti esaminano fisicamente questi angoli di sformo critici sul modello lavorato, evidenziando immediatamente geometrie impossibili.
Running pilot assembly procedures completely dictates exactly how your final factory line will perform. Assembly workers physically practice routing delicate internal wiring harnesses and driving self-tapping screws into the authentic plastic enclosures. Identifying severe ergonomic bottlenecks early ensures your global product launch scales flawlessly without inducing terrifying labor shortages.
Hub JUCHENG: Dominare la Scalabilità Hardware

Why do aggressive hardware developers actively avoid bouncing digital files between scattered local print farms?
Because splitting the manufacturing liability completely destroys quality control. Transitioning designs between disconnected vendors guarantees severe dimension loss and terrifying intellectual property leaks.
Partnering directly with Jucheng Precision guarantees your physical models survive brutal mechanical testing. Submitting your complex CAD file triggers an immediate manual Design for Manufacturability (DFM) audit. We aggressively interrogate the physics of your design to recommend the absolute perfect material selection before cutting a single millimeter of expensive raw stock.
Leveraging our massive Shenzhen hybrid facility ensures you transition seamlessly from early mockups to high-volume pilot runs. We combine heavy 5-axis milling centers with rapid casting vacuum divisions to deliver exactly what your strict testing timeline demands. Protecting your operational budget from impossible manufacturing requests remains our absolute top priority.
Domande frequenti: Fisica dei polimeri

Does machining extruded plastics cause severe dimensional warpage over time?
Yes. Aggressively milling away the tough outer skin of an extruded plastic block violently releases massive internal mechanical tension. Machinists must utilize stress-relieved polymer billets and take multiple balanced cuts across both sides to prevent the component from actively bowing.
Can a spinning CNC endmill create a perfectly sharp internal square corner inside a plastic housing?
It remains mathematically and physically impossible. Round cutting tools always leave a curved internal radius exactly matching their own diameter. Hardware designers must intelligently engineer dog-bone reliefs into the CAD file to allow square mating electronics to assemble properly.
Why do highly detailed printed plastics suddenly fail high-impact drop tests despite feeling very solid?
Layered printing naturally creates millions of microscopic internal voids. These microscopic gaps act as terrifying stress concentrators, instantly tearing the brittle material apart the moment heavy kinetic shock travels through the plastic structure.

