


Gli acciai inossidabili martensitici occupano una nicchia unica nella gerarchia dei materiali, colmando il divario tra la resistenza alla corrosione dei gradi inossidabili standard e la durezza estrema degli acciai da utensili ad alto tenore di carbonio. Tra questi, l', Acciaio Inossidabile 440C regna sovrano come la variante più dura disponibile per gli ingegneri industriali. Con un contenuto di carbonio superiore all'uno per cento, questa lega raggiunge una durezza Rockwell di HRC 58-60 dopo il trattamento termico, rendendola la scelta predefinita per cuscinetti a sfere di alta precisione, strumenti chirurgici da taglio e inserti per stampi che richiedono un'immensa resistenza all'usura. Tuttavia, questa durezza eccezionale crea una formidabile barriera di produzione. La lavorazione del 440C presenta una doppia sfida: è abrasivo e gommoso nel suo stato ricotto, ma pericolosamente fragile e duro come la ceramica dopo la tempra. Padroneggiare la curva della Lavorabilità dell'Acciaio Inossidabile 440C richiede una combinazione strategica di metallurgia, substrati avanzati per utensili e un rigoroso controllo del processo termico.
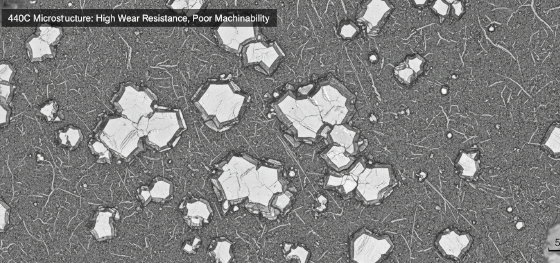
La fabbricazione di componenti da questa lega ad alto tenore di carbonio richiede un completo allontanamento dalle velocità e dagli avanzamenti utilizzati per l'acciaio inossidabile 304 o 316. La microstruttura del 440C contiene massicci carburi primari di cromo che agiscono come mole abrasive microscopiche contro il tagliente. Gli inserti in carburo standard si usurano rapidamente, portando a uno scarso controllo dimensionale e a frequenti tempi di fermo macchina. Il flusso di lavoro di produzione prevede tipicamente una fase di "lavorazione a morbido" seguita dal trattamento termico e da una sequenza finale di "finitura a duro". Jucheng Precision ottimizza questo specifico flusso di lavoro integrando tecnologie di tornitura dura che spesso eliminano la necessità di lente e costose operazioni di rettifica, fornendo tolleranze di grado aerospaziale a una frazione del costo.
contenuto:
Sfide dello Stato Ricotto e Comportamento Gommoso
Trasformazione del Trattamento Termico in Martensite
Tornitura Dura con Utensili PCBN vs Rettifica
Rischio di Bruciature da Rettifica e Integrità Superficiale
Trattamento Criogenico per la Stabilità Dimensionale
Compromessi tra Resistenza alla Corrosione e Durezza
Strategie di Raffreddamento per la Prevenzione dello Shock Termico
Soluzioni di Fabbricazione di Metalli Duri di Jucheng Precision
Sfide dello Stato Ricotto e Comportamento Gommoso
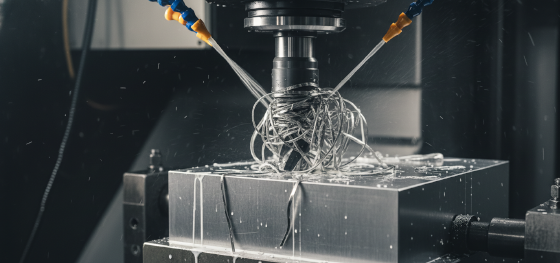
Gli ingegneri spesso assumono che la lavorazione del metallo nel suo stato tenero e ricotto garantisca una lavorazione facile. Tuttavia, il 440C dimostra che questa ipotesi è sbagliata. Nella sua condizione ricotta sferoidizzata, la matrice è relativamente tenera (circa HRC 25), ma il materiale presenta una caratteristica "gommosa" simile al rame puro o all'acciaio a basso tenore di carbonio. Il metallo tende ad aderire alla faccia dell'utensile da taglio, creando un tagliente di riporto (BUE) che distrugge la finitura superficiale e altera la geometria dell'utensile. Inoltre, i carburi di cromo incorporati rimangono estremamente duri anche quando la matrice è tenera, causando un'usura abrasiva rapida sul fianco dell'utensile.
Superare questo paradosso "gommoso-abrasivo" richiede utensili in carburo affilati con spoglia positiva e rivestimenti PVD specializzati come TiAlN (nitruro di titanio e alluminio) per ridurre l'attrito. I macchinisti devono mantenere velocità di avanzamento elevate per garantire che il tagliente tagli il materiale anziché strofinarlo, il che indurrebbe un incrudimento. L'evacuazione del truciolo diventa critica; i trucioli lunghi e filamentosi generati durante questa fase possono facilmente avvolgersi attorno al mandrino o al dispositivo di fissaggio. I sistemi di refrigerante ad alta pressione sono obbligatori per rompere questi trucioli e allontanarli dalla zona di taglio, prevenendo il ritaglio e la rottura catastrofica dell'utensile.
Trasformazione del Trattamento Termico in Martensite
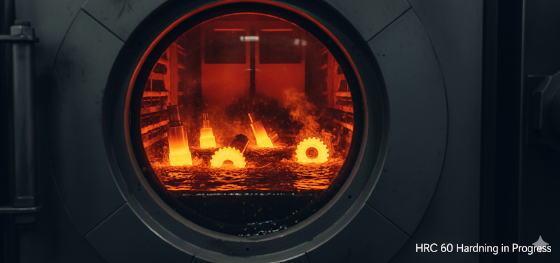
La caratteristica distintiva del 440C è la sua capacità di trasformarsi da una lega tenera in un materiale duro come il vetro, simile alla ceramica, attraverso il trattamento termico. Il processo prevede il riscaldamento del componente a circa 1010-1065°C per dissolvere il carbonio nella matrice austenitica, seguito da una tempra rapida in olio. Questo raffreddamento improvviso congela gli atomi di carbonio in posizione, distorcendo il reticolo cristallino in una struttura tetragonale a corpo centrato altamente stressata, nota come martensite. La rinvenimento post-tempra è assolutamente essenziale per alleviare le tensioni interne e ripristinare una quantità minima di tenacità, prevenendo la rottura del pezzo come vetro sotto impatto.
Questa trasformazione di fase introduce una significativa distorsione dimensionale. L'espansione del reticolo cristallino fa sì che il pezzo cresca volumetricamente. Le sezioni a parete sottile o le geometrie asimmetriche si deformano in modo imprevedibile durante la violenta tempra in olio. Gli ingegneri di produzione devono lasciare un sufficiente "sovrametallo"—tipicamente da 0,2 mm a 0,5 mm per lato—durante la fase iniziale di lavorazione allo stato tenero per tenere conto di questo movimento. Le dimensioni finali si ottengono solo attraverso la lavorazione dura o la rettifica eseguite dopo che il materiale si è stabilizzato alla sua durezza finale.
Tornitura Dura con Utensili PCBN vs Rettifica
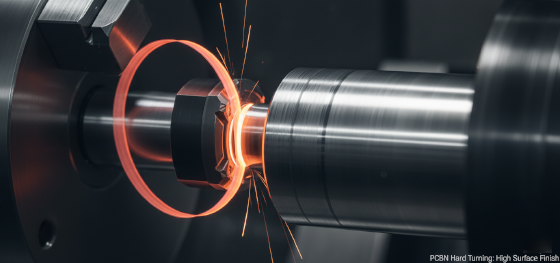
Tradizionalmente, la finitura di componenti in 440C temprato richiedeva lenti e costosi processi di rettifica cilindrica. La moderna tecnologia CNC ha rivoluzionato questo flusso di lavoro attraverso la "tornitura dura". Utilizzando inserti in nitruro di boro cubico policristallino (PCBN) o in ceramica avanzata, Jucheng Precision può tornire acciaio HRC 60 direttamente su un tornio. Questo processo è significativamente più veloce della rettifica e consente la creazione di contorni complessi, filettature e smussi in un unico setup, cosa che una mola semplicemente non può ottenere.
La tornitura dura genera un calore immenso all'interfaccia di taglio, spesso facendo diventare i trucioli di un rosso brillante incandescente. Sorprendentemente, questo calore gioca a favore del macchinista plasticizzando il metallo immediatamente davanti alla punta dell'utensile, riducendo le forze di taglio. La chiave del successo risiede nell'estrema rigidità della macchina e nel bloccaggio del pezzo senza vibrazioni. Gli inserti PCBN sono fragili; qualsiasi micro-vibrazione li fa scheggiare all'istante. Quando eseguita correttamente, la tornitura dura raggiunge valori di rugosità superficiale Ra 0,2 micrometri e tolleranze entro gli standard IT6, rendendo di fatto la rettifica obsoleta per molti pezzi concentrici.
Rischio di Bruciature da Rettifica e Integrità Superficiale
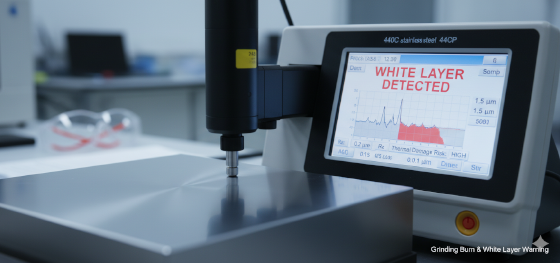
Per superfici che richiedono planarità estrema o finiture superficiali Ra 0,05, la rettifica abrasiva rimane necessaria. Tuttavia, la rettifica del 440C comporta un alto rischio di "bruciatura da rettifica". Se la mola si carica di detriti o se la velocità di avanzamento è troppo aggressiva, l'attrito genera temperature localizzate che superano il punto di rinvenimento dell'acciaio. Questo danno termico invisibile crea uno strato tenero noto come "strato bianco" (martensite non rinvenuta) sulla superficie, sotto il quale si trova una zona in tensione soggetta a cricche.
Prevenire questo danno metallurgico richiede una ravvivatura frequente della mola per esporre grani abrasivi affilati e l'applicazione generosa di refrigerante. L'uso di mole in nitruro di boro cubico (CBN) invece delle normali mole in ossido di alluminio riduce significativamente la generazione di calore grazie alla superiore conducibilità termica e durezza del CBN. Il controllo qualità per i pezzi in 440C rettificati spesso prevede l'ispezione con attacco Nital, un processo chimico che rivela segni di bruciatura nascosti come macchie scure o chiare sulla superficie lucida, garantendo che l'integrità strutturale del componente non sia compromessa.
Trattamento Criogenico per la Stabilità Dimensionale
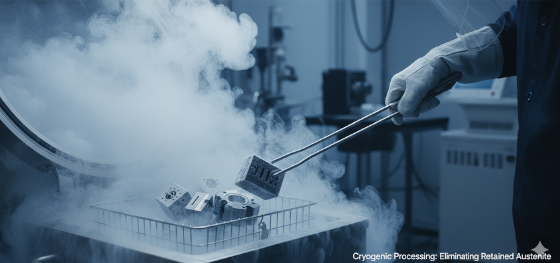
Raggiungere HRC 60 non garantisce che la microstruttura sia 100% martensite. Una piccola percentuale di "austenite residua" tenera spesso rimane dopo la tempra. Nel tempo, o sotto stress meccanico, questa austenite instabile si trasforma lentamente in martensite non rinvenuta. Questa trasformazione ritardata comporta un'espansione volumetrica, causando una leggera crescita dimensionale di pezzi di precisione come blocchi di riscontro o cuscinetti aerospaziali mesi dopo la produzione. Per pezzi con tolleranze a livello di micron, questa instabilità è inaccettabile.
Il trattamento criogenico profondo risolve questo problema. Sottoponendo i pezzi temprati a azoto liquido a -196°C, la curva di raffreddamento viene estesa ben al di sotto della temperatura ambiente, forzando l'austenite residua ostinata a convertirsi completamente in martensite. Questo processo non solo stabilizza permanentemente le dimensioni, ma aumenta anche la resistenza all'usura precipitando fini carburi eta in tutta la matrice. Jucheng Precision incorpora cicli criogenici per tutti i componenti in 440C ad alta precisione per garantire che le tolleranze strette misurate in fabbrica rimangano valide per l'intero ciclo di vita operativo del prodotto.
Compromessi tra Resistenza alla Corrosione e Durezza
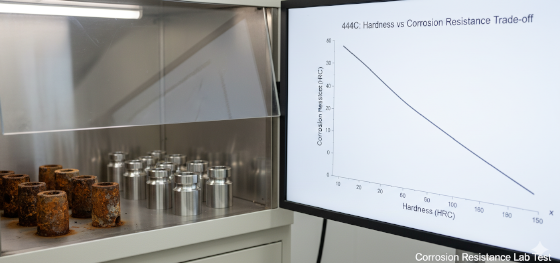
I progettisti devono capire che il 440C non è resistente alla corrosione come gli acciai inossidabili austenitici della serie 300. L'alto tenore di carbonio richiesto per la durezza lega inevitabilmente parte del cromo sotto forma di carburi di cromo. Questa diminuzione riduce la quantità di "cromo libero" disponibile per formare lo strato di ossido passivo che protegge dalla ruggine. Sebbene il 440C resista all'acqua dolce, al vapore e agli acidi deboli, si macchia e arrugginisce in acqua salata o in ambienti chimici aggressivi se non viene curato adeguatamente.
La finitura superficiale gioca un ruolo enorme nelle prestazioni di corrosione. Una finitura a specchio altamente lucidata offre meno fessure microscopiche in cui l'umidità può accumularsi, migliorando significativamente la resistenza alla ruggine rispetto a una superficie ruvida e sabbiata. La passivazione—un bagno chimico acido che rimuove i contaminanti di ferro superficiali—è obbligatoria per tutte le parti in 440C. Tuttavia, i processi di passivazione standard devono essere adattati per i gradi ad alto tenore di carbonio per prevenire l""attacco flash", in cui l'acido corrode la superficie del materiale. Bilanciare la necessità di estrema durezza con i limiti della resistenza alla corrosione è una decisione di progettazione critica.
Strategie di Raffreddamento per la Prevenzione dello Shock Termico
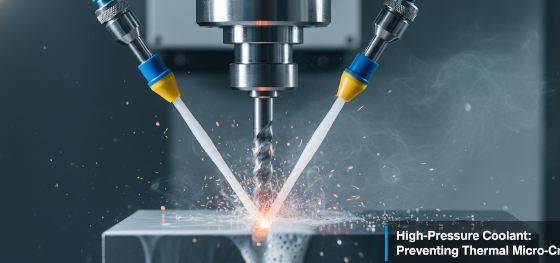
La gestione del calore durante la lavorazione del 440C è un delicato atto di equilibrio. Mentre il refrigerante è essenziale per la foratura e il taglio, l'applicazione intermittente del refrigerante durante la fresatura può causare shock termico. Gli inserti in carburo si riscaldano rapidamente nel taglio e poi vengono colpiti dal refrigerante freddo all'uscita, portando a cricche termiche sul tagliente. Per la fresatura con carburo, spesso si preferisce lavorare a secco con getto d'aria per mantenere una temperatura stabile.
Al contrario, le operazioni di rettifica e tornitura dura con PCBN traggono beneficio dalla somministrazione di refrigerante ad alta pressione (HPC). Il refrigerante deve essere diretto esattamente all'interfaccia truciolo-utensile per fornire lubrificazione e prevenire che il pezzo assorba il calore massiccio generato dall'attrito. I refrigeranti a base oleosa offrono generalmente una migliore lubrificazione e finitura superficiale per il 440C rispetto ai fluidi idrosolubili, sebbene richiedano sistemi specializzati di raccolta nebbie. Selezionare la corretta strategia di gestione termica previene le micro-cricche e garantisce che la superficie temprata mantenga la sua resistenza a compressione.
Soluzioni di Fabbricazione di Metalli Duri di Jucheng Precision
L'approvvigionamento di componenti affidabili in 440C richiede un partner di produzione che comprenda l'intero ciclo di vita metallurgico del materiale. Jucheng Precision elimina i rischi delle catene di approvvigionamento frammentate offrendo una soluzione completa "chiavi in mano". Il nostro stabilimento integra lavorazione allo stato tenero, trattamento termico sotto vuoto, stabilizzazione criogenica e finitura dura finale sotto un unico sistema di gestione della qualità. Questa integrazione verticale ci consente di controllare strettamente i sovrametalli e la compensazione della distorsione in ogni fase, prevenendo il problema comune di pezzi che tornano dal trattamento termico sottodimensionati o deformati in modo irreparabile.
Our machine shop utilizes advanced Swiss-type lathes and 5-axis machining centers equipped with high-torque spindles specifically designed for hard metal removal. We regularly produce medical surgical instruments, aerospace bearing races, and precision mold cores from 440C with tolerances as tight as +/- 0.005mm. Whether your project requires a single prototype or high-volume production, Jucheng's "No MOQ" policy and Free DFM review ensure that your high-hardness designs are manufacturable and cost-effective. We turn the industry's toughest material into your competitive advantage.

